Facebook Instagram Youtube Twitter

O que são chamas oxidantes – neutras – redutoras – Definição

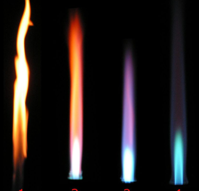
A temperatura na qual ele queima é uma função da quantidade de oxigênio presente na mistura de gases. A figura demonstra três tipos de chamas que podem ser produzidas com misturas de oxiacetileno. Oxidante – Neutro – Reduzindo Chamas

Oxidante – Neutro – Reduzindo Chamas
Bico de Bunsen: mais à esquerda: chama redutora, mais à direita: chama oxidante Fonte: wikipedia.org Licença: CC-BY SA 3.0

A temperatura na qual ele queima é uma função da quantidade de oxigênio presente na mistura de gases. A figura demonstra três tipos de chamas que podem ser produzidas com misturas de oxiacetileno. A soldagem geralmente é realizada usando a configuração de chama neutra, que possui quantidades iguais de oxigênio e acetileno.

  • Chama redutora. A chama redutora é a chama com pouco oxigênio e excesso de acetileno. A chama tem uma pena secundária que se estende do cone interno. Essa pluma secundária é causada pelo excesso de acetileno na mistura da chama, que altera a composição química da poça de fusão pela redução do óxido de ferro (efeito redutor) e adição de carbono (efeito carburante). Tem uma cor amarela ou amarelada devido ao carbono ou hidrocarbonetos.
  • Chama neutra. A chama neutra é aquela em que a quantidade de oxigênio é exatamente suficiente para a queima, não ocorrendo oxidação nem redução. A chama é considerada neutra porque não adiciona nem subtrai significativamente quaisquer elementos da poça de fusão. Uma chama com um bom equilíbrio de oxigênio é azul claro.
  • Chama oxidante. A chama oxidante é a chama produzida com uma quantidade excessiva de oxigênio. Quando a quantidade de oxigênio aumenta, a chama diminui, sua cor escurece e ela sibila e ruge. Como, como o próprio nome sugere, oxida a superfície do metal, essa chama tem um efeito prejudicial nas propriedades das ligas ferrosas. Com algumas exceções (por exemplo, solda de platina em joias), a chama oxidante geralmente é indesejável para soldagem e soldagem.

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Soldagem

Esperamos que este artigo, Oxidante – Neutro – Reduzindo Chamas, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.

 

O que é Brasagem – Definição

Por definição, a brasagem é uma técnica de junção de metal que usa uma liga de metal de adição fundida com uma temperatura de fusão superior a cerca de 425 °C (800 °F). Na brasagem, um metal de adição é fundido e arrastado para um capilar formado pela montagem de duas ou mais peças de trabalho.

Por definição, a brasagem é uma técnica de união de metais que usa uma liga de metal de adição fundida com uma temperatura de fusão superior a cerca de 425 °C (800 °F). Na brasagem, um metal de adição é fundido e arrastado para um capilar formado pela montagem de duas ou mais peças de trabalho. O metal de adição tem um ponto de fusão mais baixo do que o metal adjacente. A brasagem difere da soldagem porque não envolve a fusão das peças de trabalho e da soldagem ao usar temperaturas mais altas para um processo semelhante, ao mesmo tempo em que requer peças muito mais ajustadas do que na soldagem. O metal de adição flui entre as superfícies de junta bem ajustadas por meio de ação capilar.

Vantagens e Desvantagens da Brasagem

Vantagens:

  • Juntas fortes, uniformes e à prova de vazamentos podem ser feitas de forma rápida, barata e até mesmo simultânea.
  • Juntas que são inacessíveis e peças que podem não ser unidas por outros métodos geralmente podem ser unidas por brasagem.
  • Uma grande vantagem da brasagem é a capacidade de unir metais iguais ou diferentes com resistência considerável.

Desvantagens:

  • Uma das principais desvantagens é a falta de resistência da junta em comparação com uma junta soldada devido aos metais de adição mais macios usados.
  • A resistência da junta brasada provavelmente será menor que a do(s) metal(es) de base, mas maior que a do metal de adição.
  • Outra desvantagem é que as juntas soldadas podem ser danificadas sob altas temperaturas de serviço.

Material de enchimento de brasagem

Uma variedade de ligas são usadas como metais de adição para brasagem, dependendo do uso pretendido ou método de aplicação. Para brasagem manual, as formas de arame e haste são geralmente usadas, pois são as mais fáceis de aplicar durante o aquecimento. Alguns dos tipos mais comuns de metais de adição usados ​​são:

  • alumínio-silício
  • Cobre
  • cobre-prata
  • Cobre-zinco (latão)
  • Cobre-estanho (bronze)
  • ouro-prata
  • liga de níquel

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Metal Joining

Esperamos que este artigo, Brasagem, o ajude. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
 

O que é Soldagem por Explosão – Definição

A soldagem por explosão envolve a união de materiais empurrando-os sob pressão extremamente alta, gerada por uma detonação controlada. A energia do impacto plastifica os materiais, formando uma solda, mesmo que apenas uma quantidade limitada de calor seja gerada.

Soldagem por explosão envolve a união de materiais empurrando-os sob pressão extremamente alta, que é gerada por uma detonação controlada. A energia do impacto plastifica os materiais, formando uma solda, mesmo que apenas uma quantidade limitada de calor seja gerada. Metais de alta ductilidade que têm um arranjo cúbico de átomos centrados na face e não endurecem rapidamente são os mais adequados para o processo. Estes incluem alumínio e cobre, aço inoxidável, ouro, prata e platina. Geometrias típicas produzidas incluem placas, tubos e folhas de tubos. O processo é comumente usado para soldar materiais diferentes, incluindo a ligação de alumínio a aço carbono em cascos de navios e aço inoxidável ou titânio a aço carbono em vasos de pressão petroquímicos.

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Soldagem

Esperamos que este artigo, Soldagem por explosão, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
 

O que é Metalurgia do Pó – Definição

A metalurgia do pó (MP) é um ramo da metalurgia em crescimento e em rápida evolução, baseado na produção de materiais na forma de pós metálicos e na fabricação de peças a partir desses materiais.

A metalurgia do pó (PM) é um ramo da metalurgia em crescimento e em rápida evolução, baseado na produção de materiais na forma de pós metálicos e na fabricação de peças a partir desses materiais. Os processos de metalurgia do pó podem evitar ou reduzir bastante a necessidade de usar processos de remoção de metal, reduzindo assim drasticamente as perdas de rendimento na fabricação e, muitas vezes, resultando em custos mais baixos. O principal mercado de pó de metal é para peças complexas fabricadas por várias tecnologias de PM.

A metalurgia do pó também é usada para tornar materiais únicos impossíveis de se fundir ou formar de outras maneiras. Por exemplo, carboneto de tungstênio (WC), que é usado extensivamente na mineração em brocas de perfuração de rocha, martelos de fundo de poço e muitas outras aplicações, é feito por metalurgia do pó.

Pós de metais e ligas também são transformados em peças por vários motivos. Mais importante ainda, peças de formas complexas, tolerâncias estreitas, densidade controlada e propriedades controladas (e muitas vezes incomuns) podem ser produzidas por métodos de PM. A capacidade de conformação de alta precisão do PM gera componentes com formato quase líquido, recursos intrincados e peças de boa precisão dimensional geralmente são acabadas sem a necessidade de usinagem. O método mais comum de produção de peças PM é o processo de duas etapas de:

  • Compactação do pó (por prensagem). O pó é misturado nas proporções elementares desejadas para a liga resultante e um aglutinante é adicionado para auxiliar na fluidez do pó no processo de conformação. O pó formulado é compactado para aproximar as partículas de pó para estimular a união. A compactação dos pós metálicos é realizada em uma matriz rígida sob alta pressão (normalmente em torno de 135 a 680 MPa). A massa compactada de pós é referida como um compacto verde (não sinterizado).
  • Sinterização. Após a compactação de um compacto verde, os materiais em pó são aquecidos em atmosfera controlada em um processo conhecido como sinterização. Durante a sinterização, os pós metálicos compactados são ligados ou sinterizados por aquecimento em um forno a uma temperatura que geralmente está abaixo do ponto de fusão do constituinte principal. A sinterização de metais em pó é um processo no qual partículas sob pressão se ligam quimicamente a si mesmas para formar uma forma coerente quando expostas a altas temperaturas. Este processo é conhecido como sinterização em estado sólido. Se a temperatura estiver acima do ponto de fusão de um componente na peça metálica em pó, o líquido das partículas fundidas preenche os poros. Este tipo de sinterização é conhecido como sinterização em estado líquido. O tempo e a temperatura de sinterização são os fatores mais significativos do ponto de vista prático, sendo a temperatura a variável mais importante. Durante esse processo, várias características são aumentadas, incluindo resistência, ductilidade, tenacidade e condutividade elétrica e térmica do material. Se diferentes pós elementares forem compactos e sinterizados, o material formará ligas e fases intermetálicas.

Existem também outros métodos de compactação de pó, como moldagem por injeção de metal e técnicas de compactação de alta temperatura (como prensagem isostática a quente e forjamento de pó) que consolidam pós de metal em densidades mais altas que se aproximam ou se igualam às dos produtos forjados.

A fabricação de peças por métodos PM tem várias vantagens que incluem:

  • Produzindo peças com microestrutura e distribuição de elementos de liga mais uniformes. Os produtos são mais previsíveis em seu comportamento em uma ampla gama de aplicações.
  • A capacidade de conformação de alta precisão permite a produção de peças com dimensões netshape ou quase net-shape (reduzindo assim a necessidade de usinagem)
  • Flexibilidade no design de componentes
  • Alguns materiais espaciais (por exemplo, materiais muito duros) podem ser produzidos apenas por metalurgia do pó

As principais desvantagens da metalurgia do pó residem no alto custo dos pós metálicos em comparação com o custo da matéria-prima usada para fundir ou forjar um componente. Às vezes, peças grandes ou com formas complexas são difíceis de produzir pelo processo de PM e as peças têm menor ductilidade e resistência do que aquelas produzidas por forjamento.

Materiais para Metalurgia do Pó

Os materiais para metalurgia do pó abrangem uma ampla gama de aplicações. Exemplos de materiais, que são processados ​​via metalurgia do pó, são:

  • Ferro/aço. Os materiais de metalurgia de pós ferrosos de baixa liga são predominantes no setor de peças estruturais Press/Sinter. No setor automotivo, que consome cerca de 80% da produção de peças PM estruturais, o motivo da escolha do PM é, na maioria das vezes, econômico. O aço de ultra-alto teor de carbono tem aproximadamente 1,25–2,0% de teor de carbono. Aços que podem ser temperados a grande dureza. Este tipo de aço pode ser usado para produtos de aço duro, como molas de caminhão, ferramentas de corte de metal e outros fins especiais, como facas, eixos ou punções (para fins não industriais). A maioria dos aços com mais de 2,5% de teor de carbono é feita usando metalurgia do pó.
  • Aços inoxidáveis. Os aços inoxidáveis ​​também podem ser processados ​​via metalurgia do pó. Uma variedade de aços inoxidáveis ​​das séries AISI 300 e 400 está disponível na forma de pó. Além disso, muitos tipos de aços de lâmina são produzidos por metalurgia do pó. O grau de aço inoxidável endurecido por precipitação AISI 17-4 PH também é frequentemente usado em produtos MIM (moldagem por injeção de metal). De todos os tipos de inoxidáveis ​​disponíveis, o aço 17-4 PH geralmente oferece a maior combinação de alta resistência aliada a excelente tenacidade e resistência à corrosão. Eles são tão resistentes à corrosão quanto os graus austeníticos. Os usos comuns são na indústria aeroespacial e em algumas outras indústrias de alta tecnologia.
  • Ligas de cobre. As ligas de cobre podem ser processadas como peças estruturais PM. Estes podem usar pós totalmente pré-ligados ou misturas elementares. Os pós de bronze podem ser processados ​​em rolamentos autolubrificantes.
  • Ligas de Alumínio. As propriedades mecânicas das ligas de alumínio dependem muito de sua composição de fase e microestrutura. A alta resistência pode ser alcançada, entre outras coisas, pela introdução de uma fração de alto volume de partículas finas de segunda fase distribuídas homogeneamente e por um refinamento do tamanho do grão. A metalurgia do pó permite preparar materiais de granulação fina com maior solubilidade sólida, que são precursores favoráveis ​​para posterior fortalecimento da precipitação. A atomização a gás foi utilizada para a preparação de pós. Uma variedade de pós de liga de alumínio está disponível para processamento de metalurgia do pó por prensagem/metalurgia do pó de sinterização ou MIM. s aplicações de alumínio na metalurgia do pó são normalmente conduzidas por aplicações aeroespaciais com ênfase em compósitos de densidade total como membros estruturais. A liga de metal em pó é tipicamente baseada nas ligas de alumínio das séries 2000 e 6000 e contém cobre, magnésio e/ou silício. Componentes automotivos estruturais fabricados usando técnicas de PM tiveram uma grande aceitação nas últimas décadas devido à eficiência de custos, recursos de alto volume e pós-processamento limitado necessário para peças de PM. Muitos componentes do motor são fabricados usando PM, como bielas, tampas de came, polias de acionamento e dispositivos de sincronização.
  • Ligas de Molibdênio. A liga à base de molibdênio mais comum é a liga de titânio-zircônio-molibdênio TZM, composta de 0,5% de titânio e 0,08% de zircônio (sendo o restante molibdênio). É tipicamente fabricado por processos de metalurgia do pó ou fundição a arco. A liga apresenta maior resistência à fluência e resistência a altas temperaturas, possibilitando temperaturas de serviço acima de 1060 °C para o material.
  • Ligas de titânio. O uso de ligas de titânio na metalurgia do pó tem aumentado constantemente devido à viabilidade e redução de custos de produção de peças com formato próximo ao final com pós-processamento limitado. Isso os levou a ser um foco de pesquisa e desenvolvimento em todo o mundo. Os pós de titânio e ligas de titânio estão disponíveis em várias formas. O uso limitado de metalurgia de pó de titânio prensado/sinterizado geralmente usa pó de titânio HDH (hidreto-deidrido). As propriedades mecânicas do titânio Ti-6Al-4V, assim como outras ligas PM, dependem da porosidade, microestrutura e teor de oxigênio dentro da liga pós-sinterizada e pré-sinterizada. Grau 5 – Ti-6Al-4V é significativamente mais forte do que o titânio comercialmente puro (graus 1-4) devido à sua possibilidade de ser tratado termicamente. Esta classe é uma excelente combinação de força, resistência à corrosão, solda e capacidade de fabricação É a escolha principal para muitos campos de aplicações

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Metalurgia

Esperamos que este artigo, Metalurgia do Pó, o ajude. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.


O que é Soldar – Definição

A soldagem é uma técnica para unir metais usando uma liga de metal de adição que tem uma temperatura de fusão inferior a cerca de 425 °C (800 °F). Por causa dessa temperatura mais baixa e das diferentes ligas usadas como cargas, a reação metalúrgica entre a carga e a peça de trabalho é mínima, resultando em uma junta mais fraca.

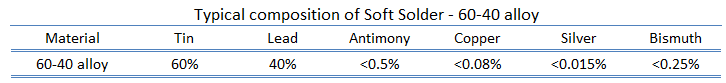
solda de estanhoDe solda é uma técnica para unir metais usando uma liga de metal de adição que tem uma temperatura de fusão inferior a cerca de 425 °C (800 °F). Devido a essa temperatura mais baixa e às diferentes ligas usadas como cargas, a reação metalúrgica entre a carga e a peça de trabalho é mínima, resultando em uma junta mais fraca. Na montagem eletrônica, a liga eutética com 63% de estanho e 37% de chumbo (ou 60/40, que é quase idêntico no ponto de fusão) tem sido a liga preferida. Esta liga eutética tem ponto de fusão inferior ao do estanho ou do chumbo. A solda é distribuída entre superfícies de juntas bem ajustadas por ação capilar. O calor é necessário para elevar a junta a uma temperatura adequada para derreter a solda e promover a ação do fluxo de solda que foi pré-posicionado na superfície do metal. A soldagem é realizada em muitas indústrias, desde aplicações exóticas em eletrônica e aeroespacial até aplicações diárias de encanamento. As principais ligas de solda são combinações de estanho e chumbo ou ligas dos mesmos.

O estanho é um constituinte importante em soldas porque molha e adere a muitos metais básicos comuns a temperaturas consideravelmente abaixo de seus pontos de fusão. Pequenas quantidades de vários metais, principalmente antimônio e prata, são adicionadas às soldas de estanho-chumbo para aumentar sua resistência. A solda 60-40 fornece juntas fortes e confiáveis ​​sob uma variedade de condições ambientais. Existem também soldas com alto teor de estanho, que são usadas para unir partes de aparelhos elétricos porque sua condutividade elétrica é maior que a das soldas com alto teor de chumbo. Essas soldas também são usadas onde o chumbo pode ser um perigo, por exemplo, em contato com água potável ou alimentos.

solda macia - liga de estanho

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Metal Joining

Esperamos que este artigo, Soldagem, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.


O que é impressão 3D em metal – Definição

A impressão 3D de metal, ou manufatura aditiva de metal, é baseada na sinterização ou fusão de pó de metal amorfo em um espaço 3D para moldar qualquer objeto.

A impressão 3D de metal, ou manufatura aditiva de metal, é baseada na sinterização ou fusão de metal em pó amorfo em um espaço 3D para moldar qualquer objeto. Em um alto nível, o processo de impressão 3D inclui fatiar um arquivo CAD em camadas discretas e, em seguida, construir essa peça camada por camada. Os métodos mais comuns para a fabricação de aditivos metálicos são sinterização direta a laser de metal (DMLS), cura a laser e fusão por feixe de elétrons (EBM) e deposição de energia direcionada. No entanto, o método de deposição fundida de metais (o processo de impressão 3D não metálico mais comum em uso) está evoluindo rapidamente para o topo de todos os procedimentos.

Uma das principais vantagens da impressão 3D é a capacidade de produzir formas ou geometrias muito complexas que seriam impossíveis de construir manualmente, incluindo peças ocas ou peças com estruturas de treliça internas para reduzir o peso. Os seguintes metais podem ser usados ​​como matéria-prima na impressão 3D. A escolha de um determinado metal é baseada nas propriedades desejadas do produto final. Todos os materiais têm propriedades diferentes:

  • Aço
  • Titânio
  • Cobalto
  • Várias ligas (ligas à base de níquel, ligas à base de cobre, ligas de cobalto-cromo, ligas de titânio e ligas de alumínio
  • Ouro
  • Prata

Novos metais estão sendo desenvolvidos pelos fabricantes de impressoras 3D com o objetivo de projetar produtos com qualidade superior aos produtos fabricados por outros métodos de fabricação.

A principal desvantagem da impressão 3D de metal é o preço dos pós metálicos, que geralmente é alto em comparação com os preços das matérias-primas usadas em outras tecnologias de fabricação. Espera-se que esses preços mudem quando o número de fornecedores aumentar.

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Metalurgia

Esperamos que este artigo, Metal 3D Printing, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.


O que é Sinterização – Definição

Sinterização é o processo de formação e compactação de um material por pressão e calor. A sinterização é uma etapa importante na metalurgia do pó e no processamento de cerâmica.

A sinterização é o processo de formação e compactação de um material por pressão e calor. A sinterização é uma etapa importante na metalurgia do pó e no processamento de cerâmica. A força motriz para a sinterização é a redução na área total da superfície da partícula. As energias de superfície são maiores em magnitude do que as energias de contorno de grão.

A sinterização é geralmente realizada abaixo da temperatura de fusão, de modo que uma fase líquida normalmente não está presente. A sinterização é frequentemente escolhida como o processo de modelagem de materiais com pontos de fusão extremamente altos, como tungstênio, molibdênio ou cerâmica de dióxido de urânio. Por exemplo, carboneto de tungstênio (WC), que é usado extensivamente na mineração em brocas de perfuração de rocha, martelos de fundo de poço e muitas outras aplicações, é feito por metalurgia do pó, portanto, fabricado por sinterização no estágio final da produção. Um exemplo muito familiar de sinterização é a formação de uma bola de neve dura pressionando a neve solta.

Durante a sinterização, os pós metálicos compactados são ligados ou sinterizados por aquecimento em um forno a uma temperatura que geralmente está abaixo do ponto de fusão do constituinte principal. A sinterização de metais em pó é um processo no qual partículas sob pressão se ligam quimicamente a si mesmas para formar uma forma coerente quando expostas a altas temperaturas. Este processo é conhecido como sinterização em estado sólido. Se a temperatura estiver acima do ponto de fusão de um componente na peça metálica em pó, o líquido das partículas fundidas preenche os poros. Este tipo de sinterização é conhecido como sinterização em estado líquido.

O tempo e a temperatura de sinterização são os fatores mais significativos do ponto de vista prático, sendo a temperatura a variável mais importante. Durante esse processo, várias características são aumentadas, incluindo resistência, ductilidade, tenacidade e condutividade elétrica e térmica do material. Se diferentes pós elementares forem compactos e sinterizados, o material formará ligas e fases intermetálicas.

UO2 sinterizado

A maioria dos PWRs usa combustível de urânio, que está na forma de dióxido de urânio. O dióxido de urânio é um sólido semicondutor preto com condutividade térmica muito baixa. Por outro lado, o dióxido de urânio tem ponto de fusão muito alto e comportamento bem conhecido. O UO2 é alimentado em matrizes e pressionado biaxialmente em forma de pastilha cilíndrica usando uma carga de várias centenas de MPa – isso é feito em máquinas de prensagem que operam em alta velocidade. Esses grânulos ‘verdes’ são então sinterizados no cilindro sólido (com altura e diâmetro de cerca de 1 centímetro, sendo a altura maior que o diâmetro) por aquecimento em um forno a cerca de 1750°C sob uma atmosfera redutora controlada com precisão (geralmente argônio-hidrogênio) para consolidá-los. Isso também tem o efeito de densificação dos pellets. As dimensões dos pellets de combustível e outros componentes do conjunto de combustível são controladas com precisão para garantir consistência nas características do combustível. Esses pellets são então carregados e encapsulados dentro de uma haste de combustível (um tubo de revestimento metálico), que é feito de ligas de zircônio

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Metalurgia

Esperamos que este artigo, Sinterização, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.


O que é Aço e Aço Inoxidável na Metalurgia do Pó – Definição

Os materiais de metalurgia de pó ferroso de baixa liga são predominantes no setor de peças estruturais de prensagem/sinterização. No setor automotivo, que consome cerca de 80% da produção de peças PM estruturais. Aços inoxidáveis ​​também podem ser processados ​​via metalurgia do pó.

A metalurgia do pó (PM) é um ramo da metalurgia em crescimento e em rápida evolução, baseado na produção de materiais na forma de pós metálicos e na fabricação de peças a partir desses materiais. Os processos de metalurgia do pó podem evitar ou reduzir bastante a necessidade de usar processos de remoção de metal, reduzindo assim drasticamente as perdas de rendimento na fabricação e, muitas vezes, resultando em custos mais baixos. O principal mercado de pó de metal é para peças complexas fabricadas por várias tecnologias de PM.

A metalurgia do pó também é usada para tornar materiais únicos impossíveis de se fundir ou formar de outras maneiras. Por exemplo, carboneto de tungstênio (WC), que é usado extensivamente na mineração em brocas de perfuração de rocha, martelos de fundo de poço e muitas outras aplicações, é feito por metalurgia do pó.

Aços e Aços Inoxidáveis ​​na Metalurgia do Pó

Os materiais para metalurgia do pó abrangem uma ampla gama de aplicações. Exemplos de materiais, que são processados ​​via metalurgia do pó, são:

  • Ferro/aço. Os materiais de metalurgia de pós ferrosos de baixa liga são predominantes no setor de peças estruturais Press/Sinter. No setor automotivo, que consome cerca de 80% da produção de peças PM estruturais, o motivo da escolha do PM é, na maioria das vezes, econômico. O aço de ultra-alto teor de carbono tem aproximadamente 1,25–2,0% de teor de carbono. Aços que podem ser temperados a grande dureza. Este tipo de aço pode ser usado para produtos de aço duro, como molas de caminhão, ferramentas de corte de metal e outros fins especiais, como facas, eixos ou punções (para fins não industriais). A maioria dos aços com mais de 2,5% de teor de carbono é feita usando metalurgia do pó.
  • Aços inoxidáveis. Os aços inoxidáveis ​​também podem ser processados ​​via metalurgia do pó. Uma variedade de aços inoxidáveis ​​das séries AISI 300 e 400 está disponível na forma de pó. Além disso, muitos tipos de aços de lâmina são produzidos por metalurgia do pó. O grau de aço inoxidável endurecido por precipitação AISI 17-4 PH também é frequentemente usado em produtos MIM (moldagem por injeção de metal). De todos os tipos de inoxidáveis ​​disponíveis, o aço 17-4 PH geralmente oferece a maior combinação de alta resistência aliada a excelente tenacidade e resistência à corrosão. Eles são tão resistentes à corrosão quanto os graus austeníticos. Os usos comuns são na indústria aeroespacial e em algumas outras indústrias de alta tecnologia.

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Metalurgia

Esperamos que este artigo, Aços e Aços Inoxidáveis ​​na Metalurgia do Pó, o ajude. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.


O que são Materiais para Metalurgia do Pó – Definição

Materiais para metalurgia do pó abrangem uma ampla gama de aplicações. Exemplos de materiais, que são processados ​​via metalurgia do pó, são: Aço, aço inoxidável, titânio, cobre ou alumínio.

A metalurgia do pó (PM) é um ramo da metalurgia em crescimento e em rápida evolução, baseado na produção de materiais na forma de pós metálicos e na fabricação de peças a partir desses materiais. Os processos de metalurgia do pó podem evitar ou reduzir bastante a necessidade de usar processos de remoção de metal, reduzindo assim drasticamente as perdas de rendimento na fabricação e, muitas vezes, resultando em custos mais baixos. O principal mercado de pó de metal é para peças complexas fabricadas por várias tecnologias de PM.

A metalurgia do pó também é usada para tornar materiais únicos impossíveis de se fundir ou formar de outras maneiras. Por exemplo, carboneto de tungstênio (WC), que é usado extensivamente na mineração em brocas de perfuração de rocha, martelos de fundo de poço e muitas outras aplicações, é feito por metalurgia do pó.

Materiais para Metalurgia do Pó

Os materiais para metalurgia do pó abrangem uma ampla gama de aplicações. Exemplos de materiais, que são processados ​​via metalurgia do pó, são:

  • Ferro/aço. Os materiais de metalurgia de pós ferrosos de baixa liga são predominantes no setor de peças estruturais Press/Sinter. No setor automotivo, que consome cerca de 80% da produção de peças PM estruturais, o motivo da escolha do PM é, na maioria das vezes, econômico. O aço de ultra-alto teor de carbono tem aproximadamente 1,25–2,0% de teor de carbono. Aços que podem ser temperados a grande dureza. Este tipo de aço pode ser usado para produtos de aço duro, como molas de caminhão, ferramentas de corte de metal e outros fins especiais, como facas, eixos ou punções (para fins não industriais). A maioria dos aços com mais de 2,5% de teor de carbono é feita usando metalurgia do pó.
  • Aços inoxidáveis. Os aços inoxidáveis ​​também podem ser processados ​​via metalurgia do pó. Uma variedade de aços inoxidáveis ​​das séries AISI 300 e 400 está disponível na forma de pó. Além disso, muitos tipos de aços de lâmina são produzidos por metalurgia do pó. O grau de aço inoxidável endurecido por precipitação AISI 17-4 PH também é frequentemente usado em produtos MIM (moldagem por injeção de metal). De todos os tipos de inoxidáveis ​​disponíveis, o aço 17-4 PH geralmente oferece a maior combinação de alta resistência aliada a excelente tenacidade e resistência à corrosão. Eles são tão resistentes à corrosão quanto os graus austeníticos. Os usos comuns são na indústria aeroespacial e em algumas outras indústrias de alta tecnologia.
  • Ligas de cobre. As ligas de cobre podem ser processadas como peças estruturais PM. Estes podem usar pós totalmente pré-ligados ou misturas elementares. Os pós de bronze podem ser processados ​​em rolamentos autolubrificantes.
  • Ligas de Alumínio. As propriedades mecânicas das ligas de alumínio dependem muito de sua composição de fase e microestrutura. A alta resistência pode ser alcançada, entre outras coisas, pela introdução de uma fração de alto volume de partículas finas de segunda fase distribuídas homogeneamente e por um refinamento do tamanho do grão. A metalurgia do pó permite preparar materiais de granulação fina com maior solubilidade sólida, que são precursores favoráveis ​​para posterior fortalecimento da precipitação. A atomização a gás foi utilizada para a preparação de pós. Uma variedade de pós de liga de alumínio está disponível para processamento de metalurgia do pó por prensagem/metalurgia do pó de sinterização ou MIM. s aplicações de alumínio na metalurgia do pó são normalmente conduzidas por aplicações aeroespaciais com ênfase em compósitos de densidade total como membros estruturais. A liga de metal em pó é tipicamente baseada nas ligas de alumínio das séries 2000 e 6000 e contém cobre, magnésio e/ou silício. Componentes automotivos estruturais fabricados usando técnicas de PM tiveram uma grande aceitação nas últimas décadas devido à eficiência de custos, recursos de alto volume e pós-processamento limitado necessário para peças de PM. Muitos componentes do motor são fabricados usando PM, como bielas, tampas de came, polias de acionamento e dispositivos de sincronização.
  • Ligas de Molibdênio. A liga à base de molibdênio mais comum é a liga de titânio-zircônio-molibdênio TZM, composta de 0,5% de titânio e 0,08% de zircônio (sendo o restante molibdênio). É tipicamente fabricado por processos de metalurgia do pó ou fundição a arco. A liga apresenta maior resistência à fluência e resistência a altas temperaturas, possibilitando temperaturas de serviço acima de 1060 °C para o material.
  • Ligas de titânio. O uso de ligas de titânio na metalurgia do pó tem aumentado constantemente devido à viabilidade e redução de custos de produção de peças com formato próximo ao final com pós-processamento limitado. Isso os levou a ser um foco de pesquisa e desenvolvimento em todo o mundo. Os pós de titânio e ligas de titânio estão disponíveis em várias formas. O uso limitado de metalurgia de pó de titânio prensado/sinterizado geralmente usa pó de titânio HDH (hidreto-deidrido). As propriedades mecânicas do titânio Ti-6Al-4V, assim como outras ligas PM, dependem da porosidade, microestrutura e teor de oxigênio dentro da liga pós-sinterizada e pré-sinterizada. Grau 5 – Ti-6Al-4V é significativamente mais forte do que o titânio comercialmente puro (graus 1-4) devido à sua possibilidade de ser tratado termicamente. Esta classe é uma excelente combinação de força, resistência à corrosão, solda e capacidade de fabricação É a escolha principal para muitos campos de aplicações

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Metalurgia

Esperamos que este artigo, Materiais para Metalurgia do Pó, o ajude. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.


O que é o tempo de compensação de combustível – Definição – Definição

Para um determinado cenário de acidente, o “fuel coping time” é o lapso de tempo entre a saída da operação normal e o momento em que ocorre uma perda significativa de geometria dos conjuntos de combustível, de modo que o núcleo do reator não pode mais ser resfriado ou o combustível não pode ser removido do reator usando ferramentas e procedimentos atualmente disponíveis.

Combustíveis tolerantes a acidentes (ATF) são uma série de novos conceitos de combustível nuclear, pesquisados ​​para melhorar o desempenho do combustível durante a operação normal, condições transitórias e cenários de acidentes, como acidentes com perda de refrigerante (LOCA) ou acidentes iniciados por reatividade ( RIA). Após o acidente de Fukushima Daiichi, foi iniciada uma revisão do comportamento do combustível. O combustível clad de liga de zircônio opera com sucesso em alta queima e é o resultado de 40 anos de desenvolvimento e melhoria contínua. No entanto, sob condições de acidentes graves, a alta temperatura de interação zircônio-vapor pode ser uma fonte importante de danos à usina.

Essas atualizações incluem:

  • aditivos especialmente concebidos para pellets de combustível padrão destinados a melhorar várias propriedades e desempenho
  • revestimentos robustos aplicados na parte externa de revestimentos padrão destinados a reduzir a corrosão, aumentar a resistência ao desgaste e reduzir a produção de hidrogênio sob condições de alta temperatura (acidente).
  • desenvolvimento de projetos de combustível completamente novos com revestimento cerâmico e diferentes materiais de combustível

O revestimento de combustível atual é a camada externa das varetas de combustível, ficando entre o refrigerante do reator e o combustível nuclear (isto é, pastilhas de combustível). É feito de um material resistente à corrosão com seção transversal de baixa absorção para nêutrons térmicos (~ 0,18 × 10⁻²⁴ cm2), geralmente liga de zircônio. Ele evita que produtos de fissão radioativo escapem da matriz de combustível para o refrigerante do reator e o contaminem. O revestimento constitui uma das barreiras na abordagem de ‘defesa em profundidade‘, portanto, sua capacidade de resfriamento é um dos principais aspectos de segurança.

Referência Especial: Agência de Energia Nuclear, Relatório de Estado da Arte sobre Combustível Tolerante a Acidentes em Reator de Água Leve. NEA No.7317, OCDE, 2018.

Vantagens do combustível tolerante a acidentes

O combustível tolerante a acidentes (ATF) pode:

  • suportar a perda de resfriamento ativo em um núcleo de reator por muito mais tempo do que o combustível atual
  • ampliar a margem de segurança existente para usinas nucleares
  • melhorar o desempenho da usina nuclear com combustível que dura mais
  • reduzir os custos operacionais e de manutenção para repassar a economia aos consumidores de energia elétrica.

Tempo de enfrentamento

Para um determinado cenário de acidente, o “combustível coping time” é o lapso de tempo entre a saída da operação normal e o momento em que ocorre uma perda significativa de geometria dos conjuntos de combustível, de modo que o núcleo do reator não pode mais ser resfriado ou o combustível não pode mais ser removido do reator usando ferramentas e procedimentos atualmente disponíveis. Os conceitos de ATF propostos buscam reduzir os riscos de acidentes graves (SA) aumentando o tempo disponível para os operadores para resposta a acidentes, reduzindo a extensão e a taxa de produção de calor e hidrogênio da oxidação de vapor de alta temperatura (HT) ou reduzindo as consequências de acidentes graves ao aumentando a retenção do produto de fissão (FP).

Referências:
Ciência dos Materiais:

Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Veja acima:
Combustível tolerante a acidentes

Esperamos que este artigo, Fuel Coping Time – Definição, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.