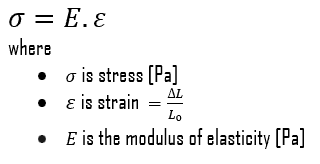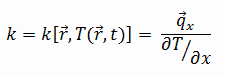Bronze e ferro fundido são materiais de fundição ideais. Os ferros fundidos tornaram-se um material de engenharia com uma ampla gama de aplicações e são utilizados em tubulações, máquinas e peças da indústria automotiva. Bronze, ou ligas e misturas semelhantes ao bronze, foram usadas para moedas por um período mais longo. ainda é amplamente utilizado hoje para molas, rolamentos, buchas, rolamentos piloto de transmissão de automóveis e acessórios semelhantes.
Como pode ser visto na figura, a porcentagem de carbono presente e a temperatura definem a fase da liga de ferro-carbono e, portanto, suas características físicas e propriedades mecânicas. A porcentagem de carbono determina o tipo de liga ferrosa: ferro, aço carbono ou ferro fundido.
Ferros Fundidos
Os ferros fundidos cinzentos também possuem uma excelente capacidade de amortecimento, que é dada pelo grafite porque absorve a energia e a converte em calor. Uma grande capacidade de amortecimento é desejável para materiais usados em estruturas onde vibrações indesejadas são induzidas durante a operação, como bases de máquinas-ferramentas ou virabrequins.
Na engenharia de materiais, os ferros fundidos são uma classe de ligas ferrosas com teores de carbono acima de 2,14% em peso. Normalmente, os ferros fundidos contêm de 2,14% em peso a 4,0% em peso de carbono e de 0,5% em peso a 3% em peso de silício. Ligas de ferro com menor teor de carbono são conhecidas como aço. A diferença é que os ferros fundidos podem aproveitar a solidificação eutética no sistema binário ferro-carbono. O termo eutético é grego para “fácil ou bem derretido”, e o ponto eutético representa a composição no diagrama de fase onde a temperatura de fusão mais baixa é alcançada. Para o sistema ferro-carbono o ponto eutético ocorre em uma composição de 4,26% em peso C e uma temperatura de 1148°C.
O ferro fundido, portanto, tem um ponto de fusão mais baixo (entre aproximadamente 1150°C e 1300°C) do que o aço tradicional, o que o torna mais fácil de fundir do que os aços padrão. Devido à sua alta fluidez quando fundido, o ferro líquido preenche facilmente moldes intrincados e pode formar formas complexas. A maioria das aplicações requer muito pouco acabamento, portanto, os ferros fundidos são usados para uma ampla variedade de peças pequenas e grandes. É um material ideal para fundição em areia em formas complexas, como coletores de escape, sem a necessidade de usinagem adicional. Além disso, alguns ferros fundidos são muito frágeis e a fundição é a técnica de fabricação mais conveniente. Ferros fundidos tornaram-se um material de engenharia com uma ampla gama de aplicações e são utilizados em tubulações, máquinas e peças da indústria automotiva, como cabeçotes, blocos de cilindros e caixas de câmbio. É resistente a danos por oxidação.
Tipos de Ferros Fundidos
Os ferros fundidos também compreendem uma grande família de diferentes tipos de ferro, dependendo de como a fase rica em carbono se forma durante a solidificação. A microestrutura dos ferros fundidos pode ser controlada para fornecer produtos com excelente ductilidade, boa usinabilidade, excelente amortecimento de vibração, excelente resistência ao desgaste e boa condutividade térmica. Com uma liga adequada, a resistência à corrosão dos ferros fundidos pode ser igual à dos aços inoxidáveis e das ligas à base de níquel em muitos serviços. Para a maioria dos ferros fundidos, o carbono existe como grafite, e tanto a microestrutura quanto o comportamento mecânico dependem da composição e do tratamento térmico. Os tipos de ferro fundido mais comuns são:
Ferro fundido cinzento. O ferro fundido cinzento é o tipo mais antigo e comum de ferro fundido. O ferro fundido cinzento é caracterizado por sua microestrutura grafítica, que faz com que as fraturas do material tenham uma aparência cinza. Isso se deve à presença do grafite em sua composição. No ferro fundido cinzento, o grafite se forma como flocos, assumindo uma geometria tridimensional.
Ferro fundido branco. Os ferros fundidos brancos são duros, quebradiços e não usináveis, enquanto os ferros cinzentos com grafite mais macio são razoavelmente fortes e usináveis. Uma superfície de fratura dessa liga tem uma aparência branca e, portanto, é chamada de ferro fundido branco.
Ferro fundido maleável. O ferro fundido maleável é o ferro fundido branco que foi recozido. Através de um tratamento térmico de recozimento, a estrutura frágil como primeira moldagem é transformada na forma maleável. Portanto, sua composição é muito semelhante à do ferro fundido branco, com teores ligeiramente superiores de carbono e silício.
Ferro fundido dúctil. O ferro dúctil, também conhecido como ferro nodular, é muito semelhante ao ferro cinzento na composição, mas durante a solidificação, o grafite nucleia como partículas esféricas (nódulos) no ferro dúctil, em vez de flocos. O ferro dúctil é mais forte e mais resistente a choques do que o ferro cinzento. De fato, o ferro dúctil tem características mecânicas próximas às do aço, ao mesmo tempo em que mantém alta fluidez quando fundido e menor ponto de fusão.
Bronzes
Os bronzes são uma família de ligas à base de cobre tradicionalmente ligadas ao estanho, mas podem referir-se a ligas de cobre e outros elementos (por exemplo, alumínio, silício e níquel). Os bronzes são um pouco mais fortes do que os latões, mas ainda apresentam um alto grau de resistência à corrosão. Geralmente são usados quando, além da resistência à corrosão, são exigidas boas propriedades de tração. Por exemplo, o cobre berílio atinge a maior resistência (até 1.400 MPa) de qualquer liga à base de cobre.
Tipos de Bronzes
Como foi escrito, os bronzes são uma família de ligas à base de cobre tradicionalmente ligadas ao estanho, mas podem se referir a ligas de cobre e outros elementos (por exemplo, alumínio, silício e níquel).
Bronze de estanho e fósforo. Em geral, os bronzes são uma família de ligas à base de cobre tradicionalmente ligadas ao estanho, geralmente com cerca de 12 a 12,5% de estanho. A adição de pequenas quantidades (0,01–0,45) de fósforo aumenta ainda mais a dureza, resistência à fadiga e resistência ao desgaste. A adição dessas ligas leva a aplicações como molas, fixadores, fixações de alvenaria, eixos, fusos de válvulas, engrenagens e rolamentos. Outras aplicações para essas ligas são impulsores de bombas, anéis de pistão e conexões de vapor. Por exemplo, a liga fundida de cobre UNS C90500 é uma liga fundida de cobre-estanho, também conhecida como metal de canhão. Originalmente usado principalmente para fabricar armas, foi amplamente substituído pelo aço.
Bronze Silício. O bronze de silício geralmente contém cerca de 96% de cobre. O bronze de silício tem uma composição de Si: 2,80–3,80%, Mn: 0,50–1,30%, Fe: 0,80% máx., Zn: 1,50% máx., Pb: 0,05% máx. Bronzes de silício têm uma boa combinação de resistência e ductilidade, boa resistência à corrosão e fácil soldabilidade. Os bronzes de silício foram desenvolvidos originalmente para a indústria química devido à sua excepcional resistência à corrosão em muitos líquidos. Eles são usados em aplicações de produtos arquitetônicos, como:
Ferragens para portas
Grades
portas da igreja
Janela de quadros
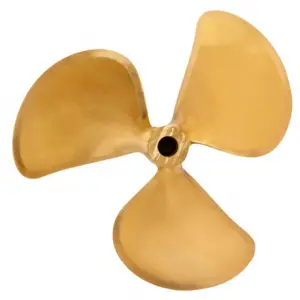
Bronze Alumínio. Os bronzes de alumínio são uma família de ligas à base de cobre que oferecem uma combinação de propriedades mecânicas e químicas inigualáveis por qualquer outra série de ligas. Eles contêm cerca de 5 a 12% de alumínio. Eles têm excelente resistência, semelhante à dos aços de baixa liga, e excelente resistência à corrosão, especialmente na água do mar e em ambientes semelhantes, onde as ligas geralmente superam muitos aços inoxidáveis. Sua excelente resistência à corrosão resulta do alumínio nas ligas, que reage com o oxigênio atmosférico para formar uma camada superficial fina e resistente de alumina (óxido de alumínio) que atua como uma barreira à corrosão da liga rica em cobre. Eles são encontrados em formas forjadas e fundidas. Bronzes de alumínio são geralmente de cor dourada. Bronzes de alumínio são usados em aplicações de água do mar que incluem:
Serviços gerais relacionados com a água do mar
rolamentos
acessórios para tubos
Bombas e componentes de válvulas
Trocadores de calor
Bronze Berílio. O cobre-berílio, também conhecido como bronze-berílio, é uma liga de cobre com 0,5 a 3% de berílio. O cobre berílio é o mais duro e forte de qualquer liga de cobre (UTS até 1.400 MPa), na condição totalmente tratada termicamente e trabalhada a frio. Combina alta resistência com qualidades não magnéticas e não faiscantes e é semelhante em propriedades mecânicas a muitos aços de liga de alta resistência, mas, em comparação com os aços, tem melhor resistência à corrosão.
Bell Metal (bronze de alto estanho). Em geral, os metais de sino referem-se geralmente a bronzes de alto estanho que são uma família de ligas à base de cobre tradicionalmente ligadas ao estanho, geralmente com mais de 20% de estanho (normalmente, 78% de cobre, 22% de estanho em massa). O metal de sino é usado para a fundição de sinos de alta qualidade.
Propriedades do Bronze vs Ferro Fundido
As propriedades dos materiais são propriedades intensivas, ou seja, independem da quantidade de massa e podem variar de um lugar para outro dentro do sistema a qualquer momento. A base da ciência dos materiais envolve estudar a estrutura dos materiais e relacioná-los com suas propriedades (mecânicas, elétricas, etc.). Uma vez que um cientista de materiais conheça essa correlação estrutura-propriedade, ele poderá estudar o desempenho relativo de um material em uma determinada aplicação. Os principais determinantes da estrutura de um material e, portanto, de suas propriedades são seus elementos químicos constituintes e a maneira como ele foi processado em sua forma final.
Densidade do Bronze vs Ferro Fundido
A densidade do bronze típico é de 8,7 g/cm3.
A densidade do ferro fundido típico é de 7,03 g/cm3.
A densidade é definida como a massa por unidade de volume. É uma propriedade intensiva, que é matematicamente definida como massa dividida por volume:
ρ = m/V
Em palavras, a densidade (ρ) de uma substância é a massa total (m) dessa substância dividida pelo volume total (V) ocupado por essa substância. A unidade SI padrão é quilogramas por metro cúbico (kg/m3). A unidade padrão inglesa é libras-massa por pé cúbico (lbm/ft3).
Como a densidade (ρ) de uma substância é a massa total (m) dessa substância dividida pelo volume total (V) ocupado por essa substância, é óbvio que a densidade de uma substância depende fortemente de sua massa atômica e também de a densidade do número atômico (N; átomos/cm3),
Peso Atômico. A massa atômica é transportada pelo núcleo atômico, que ocupa apenas cerca de 10 -12 do volume total do átomo ou menos, mas contém toda a carga positiva e pelo menos 99,95% da massa total do átomo. Portanto, é determinado pelo número de massa (número de prótons e nêutrons).
Densidade de Número Atômico. A densidade de número atômico (N; átomos/cm3), que está associada aos raios atômicos, é o número de átomos de um determinado tipo por unidade de volume (V; cm3) do material. A densidade do número atômico (N; átomos/cm3) de um material puro com peso atômico ou molecular (M; gramas/mol) e a densidade do material (⍴; grama/cm3) é facilmente calculada a partir da seguinte equação usando o número de Avogadro (NA = 6,022 ×1023 átomos ou moléculas por mol):
Estrutura de cristal. A densidade da substância cristalina é significativamente afetada por sua estrutura cristalina. A estrutura FCC, junto com seu parente hexagonal (hcp), tem o fator de empacotamento mais eficiente (74%). Metais contendo estruturas FCC incluem austenita, alumínio, cobre, chumbo, prata, ouro, níquel, platina e tório.
Propriedades Mecânicas do Bronze vs Ferro Fundido
Os materiais são freqüentemente escolhidos para várias aplicações porque possuem combinações desejáveis de características mecânicas. Para aplicações estruturais, as propriedades do material são cruciais e os engenheiros devem levá-las em consideração.
Resistência do Bronze vs Ferro Fundido
Na mecânica dos materiais, a resistência de um material é sua capacidade de suportar uma carga aplicada sem falha ou deformação plástica. A resistência dos materiais considera basicamente a relação entre as cargas externas aplicadas a um material e a deformação resultante ou mudança nas dimensões do material. A resistência de um material é sua capacidade de suportar essa carga aplicada sem falha ou deformação plástica.
Resistência à tração
A resistência à tração final do bronze de alumínio – UNS C95400 é de cerca de 550 MPa.
A resistência à tração final do bronze de estanho – UNS C90500 – metal de canhão é de cerca de 310 MPa.
A resistência à tração final do cobre berílio – UNS C17200 é de cerca de 1380 MPa.
A resistência à tração máxima do ferro fundido cinzento (ASTM A48 Classe 40) é de 295 MPa.
A resistência à tração máxima do ferro fundido branco martensítico (ASTM A532 Classe 1 Tipo A) é de 350 MPa.
A máxima resistência à tração do ferro fundido maleável – ASTM A220 é de 580 MPa.
A resistência à tração máxima do ferro fundido dúctil – ASTM A536 – 60-40-18 é de 414 Mpa (>60 ksi).
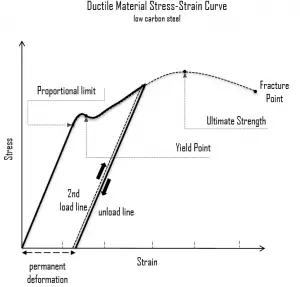
A resistência à tração final é o máximo na curva de tensão-deformação de engenharia. Isso corresponde à tensão máxima que pode ser sustentado por uma estrutura em tensão. A resistência à tração final é muitas vezes abreviada para “resistência à tração” ou mesmo para “o máximo”. Se essa tensão for aplicada e mantida, ocorrerá fratura. Freqüentemente, esse valor é significativamente maior do que o limite de escoamento (até 50 a 60 por cento a mais do que o rendimento de alguns tipos de metais). Quando um material dúctil atinge sua resistência máxima, ele sofre estricção onde a área da seção transversal é reduzida localmente. A curva tensão-deformação não contém tensão maior do que a resistência máxima. Mesmo que as deformações possam continuar a aumentar, a tensão geralmente diminui após o limite de resistência ter sido alcançado. É uma propriedade intensiva; portanto, seu valor não depende do tamanho do corpo de prova. Porém, depende de outros fatores, como o preparo do corpo de prova, temperatura do ambiente de teste e do material. A resistência máxima à tração varia de 50 MPa para um alumínio até 3000 MPa para aços de alta resistência.
Força de Rendimento
A resistência ao escoamento do bronze de alumínio – UNS C95400 é de cerca de 250 MPa.
A resistência ao escoamento do bronze de estanho – UNS C90500 – metal de canhão é de cerca de 150 MPa.
A resistência ao escoamento do cobre berílio – UNS C17200 é de cerca de 1100 MPa.
O ponto de escoamento é o ponto em uma curva tensão-deformação que indica o limite do comportamento elástico e o início do comportamento plástico. Força de rendimento ou tensão de escoamento é a propriedade do material definida como a tensão na qual um material começa a se deformar plasticamente, enquanto o ponto de escoamento é o ponto onde começa a deformação não linear (elástica + plástica). Antes do ponto de escoamento, o material se deformará elasticamente e retornará à sua forma original quando a tensão aplicada for removida. Uma vez ultrapassado o ponto de escoamento, alguma fração da deformação será permanente e irreversível. Alguns aços e outros materiais exibem um comportamento denominado fenômeno do ponto de escoamento. As resistências ao escoamento variam de 35 MPa para um alumínio de baixa resistência a mais de 1400 MPa para aços de resistência muito alta.
Módulo de elasticidade de Young
O módulo de elasticidade de Young do bronze de alumínio – UNS C95400 é de cerca de 110 GPa.
O módulo de elasticidade de Young do bronze de estanho – UNS C90500 – gun metal é de cerca de 103 GPa.
O módulo de elasticidade de Young do cobre -berílio – UNS C17200 é de cerca de 131 GPa.
O módulo de elasticidade de Young do ferro fundido cinzento (ASTM A48 Classe 40) é de 124 GPa.
O módulo de elasticidade de Young do ferro fundido branco martensítico (ASTM A532 Classe 1 Tipo A) é de 175 GPa.
O módulo de elasticidade de Young do ferro fundido maleável – ASTM A220 é de 172 GPa.
O módulo de elasticidade do ferro fundido dúctil de Young – ASTM A536 – 60-40-18 é de 170 GPa.
O módulo de elasticidade de Young é o módulo de elasticidade para tensão de tração e compressão no regime de elasticidade linear de uma deformação uniaxial e geralmente é avaliado por ensaios de tração. Até uma tensão limite, um corpo poderá recuperar suas dimensões com a retirada da carga. As tensões aplicadas fazem com que os átomos em um cristal se movam de sua posição de equilíbrio. Todos os átomos são deslocados na mesma quantidade e ainda mantêm sua geometria relativa. Quando as tensões são removidas, todos os átomos retornam às suas posições originais e nenhuma deformação permanente ocorre. De acordo com a lei de Hooke, a tensão é proporcional à deformação (na região elástica), e a inclinação é o módulo de Young. O módulo de Young é igual à tensão longitudinal dividida pela deformação.
Dureza do Bronze vs Ferro Fundido
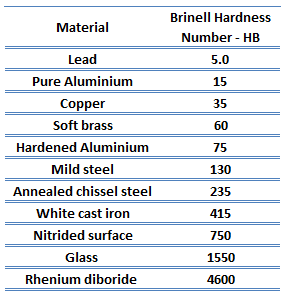
A dureza Brinell do bronze de alumínio – UNS C95400 é de aproximadamente 170 MPa. A dureza dos bronzes de alumínio aumenta com o teor de alumínio (e outras ligas), bem como com as tensões causadas pelo trabalho a frio.
A dureza Brinell do bronze de estanho – UNS C90500 – metal de canhão é de aproximadamente 75 BHN.
A dureza Rockwell do cobre berílio – UNS C17200 é de aproximadamente 82 HRB.
A dureza Brinell do ferro fundido cinzento (ASTM A48 Classe 40) é de aproximadamente 235 MPa.
A dureza Brinell do ferro fundido cinzento do ferro fundido branco martensítico (ASTM A532 Classe 1 Tipo A) é de aproximadamente 600 MPa.
A dureza Brinell do ferro fundido maleável – ASTM A220 é de aproximadamente 250 MPa.
A dureza Brinell do ferro fundido dúctil – ASTM A536 – 60-40-18 é de aproximadamente 150 – 180 MPa.
O teste de dureza Rockwell é um dos testes de dureza de indentação mais comuns, que foi desenvolvido para testes de dureza. Em contraste com o teste Brinell, o testador Rockwell mede a profundidade de penetração de um penetrador sob uma grande carga (carga principal) em comparação com a penetração feita por uma pré-carga (carga menor). A carga menor estabelece a posição zero. A carga principal é aplicada e, em seguida, removida, mantendo a carga secundária. A diferença entre a profundidade de penetração antes e depois da aplicação da carga principal é usada para calcular o número de dureza Rockwell. Ou seja, a profundidade de penetração e a dureza são inversamente proporcionais. A principal vantagem da dureza Rockwell é sua capacidade de exibir valores de dureza diretamente. O resultado é um número adimensional anotado como HRA, HRB, HRC, etc., onde a última letra é a respectiva escala Rockwell.
O teste Rockwell C é realizado com um penetrador Brale (cone de diamante de 120°) e uma carga maior de 150kg.
Propriedades Térmicas do Bronze vs Ferro Fundido
As propriedades térmicas dos materiais referem-se à resposta dos materiais às mudanças de thermodynamics/thermodynamic-properties/what-is-temperature-physics/”>temperatura e à aplicação de calor. À medida que um sólido absorve thermodynamics/what-is-energy-physics/”>energia na forma de calor, sua temperatura aumenta e suas dimensões aumentam. Mas diferentes materiais reagem à aplicação de calor de forma diferente.
O ponto de fusão do bronze de alumínio – UNS C95400 é de cerca de 1030°C.
O ponto de fusão do estanho-bronze – UNS C90500 – gun metal é de cerca de 1000°C.
O ponto de fusão do cobre -berílio – UNS C17200 é de cerca de 866°C.
O ponto de fusão do ferro fundido cinzento – aço ASTM A48 é em torno de 1260°C.
O ponto de fusão do ferro fundido branco martensítico (ASTM A532 Classe 1 Tipo A) é de cerca de 1260°C.
O ponto de fusão do ferro fundido maleável – ASTM A220 é em torno de 1260°C.
O ponto de fusão do ferro fundido dúctil – ASTM A536 – aço 60-40-18 é em torno de 1150°C.
Em geral, a fusão é uma mudança de fase de uma substância da fase sólida para a fase líquida. O ponto de fusão de uma substância é a temperatura na qual ocorre essa mudança de fase. O ponto de fusão também define uma condição na qual o sólido e o líquido podem existir em equilíbrio.
Condutividade Térmica do Bronze vs Ferro Fundido
A condutividade térmica do bronze de alumínio – UNS C95400 é de 59 W/(mK).
A condutividade térmica do bronze de estanho – UNS C90500 – metal de canhão é de 75 W/(mK).
A condutividade térmica do cobre – berílio – UNS C17200 é de 115 W/(mK).
A condutividade térmica do ferro fundido cinzento – ASTM A48 é de 53 W/(mK).
A condutividade térmica do ferro fundido branco martensítico (ASTM A532 Classe 1 Tipo A) é de 15 a 30 W/(mK).
A condutividade térmica do ferro fundido maleável é de aproximadamente 40 W/(mK).
A condutividade térmica do ferro fundido dúctil é 36 W/(mK).
As características de transferência de calor de um material sólido são medidas por uma propriedade chamada condutividade térmica, k (ou λ), medida em W/mK. É uma medida da capacidade de uma substância de transferir calor através de um material por condução. Observe que a lei de Fourier se aplica a toda matéria, independentemente de seu estado (sólido, líquido ou gasoso), portanto, também é definida para líquidos e gases.
A condutividade térmica da maioria dos líquidos e sólidos varia com a temperatura. Para vapores, também depende da pressão. Em geral:
A maioria dos materiais são quase homogêneos, portanto podemos geralmente escrever k = k (T). Definições semelhantes estão associadas às condutividades térmicas nas direções y e z (ky, kz), mas para um material isotrópico a condutividade térmica é independente da direção de transferência, kx = ky = kz = k.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Ligas
Esperamos que este artigo, Bronze vs Ferro Fundido – Comparação – Prós e Contras, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Resistência e dureza são propriedades materiais diferentes, portanto, os mecanismos de fortalecimento e endurecimento dos metais diferem ligeiramente.
Resistência e dureza são propriedades materiais diferentes. A resistência é a capacidade de um material resistir à deformação, enquanto a dureza é a capacidade de resistir a indentações e arranhões na superfície. Essas propriedades não são intercambiáveis, mas suas melhorias são baseadas em procedimentos semelhantes, mas não nos mesmos.
A alta resistência dos materiais é útil em muitas aplicações. Uma aplicação primária de materiais reforçados é para a construção. Para ter edifícios e pontes mais fortes, deve-se ter uma estrutura forte que possa suportar altas cargas de tração ou compressão e resistir à deformação plástica. As ferramentas também são baseadas em materiais de alta resistência (por exemplo, aço para ferramentas ou cobre berílio).
Alta dureza de materiais é necessária para outras aplicações. Uma aplicação primária de materiais endurecidos é para ferramentas de corte de máquinas (brocas, machos, ferramentas de torno), que precisam ser muito mais duras do que o material em que estão operando para serem eficazes. Essas ferramentas de corte geralmente são feitas de aço rápido. As lâminas de faca também usam aços de alta dureza para manter uma borda afiada da lâmina. Os rolamentos devem ter uma superfície muito dura que resista a tensões contínuas.
Fortalecimento de Metais
A resistência de metais e ligas pode ser modificada através de várias combinações de trabalho a frio, ligas e tratamento térmico. Conforme discutido na seção anterior, a capacidade de um material cristalino se deformar plasticamente depende em grande parte da capacidade do deslocamento se mover dentro de um material. Portanto, impedir o movimento das discordâncias resultará no fortalecimento do material. Por exemplo, uma microestrutura com grãos mais finos normalmente resulta em maior resistência e tenacidade superior em comparação com a mesma liga com grãos fisicamente maiores. No caso do tamanho do grão, também pode haver compensação entre as características de resistência e fluência. Outros mecanismos de reforço são alcançados à custa de menor ductilidade e tenacidade. Existem muitos mecanismos de fortalecimento, que incluem:
Reforço de Solução Sólida (liga)
Endurecimento por Trabalho (Trabalho a Frio)
endurecimento por precipitação
Refinamento de Grãos
Endurecimento da Transformação
Endurecimento de Metais
Na ciência dos materiais, a dureza é a capacidade de resistir à indentação da superfície (deformação plástica localizada) e arranhões. A dureza é provavelmente a propriedade do material menos definida porque pode indicar resistência a arranhões, resistência à abrasão, resistência à indentação ou mesmo resistência à modelagem ou deformação plástica localizada. A dureza é importante do ponto de vista da engenharia porque a resistência ao desgaste por fricção ou erosão por vapor, óleo e água geralmente aumenta com a dureza.
Endurecimento é um processo metalúrgico de usinagem usado para aumentar a dureza de um metal. A dureza de um metal é diretamente proporcional à tensão de escoamento uniaxial no local da deformação imposta. Para melhorar a dureza de um metal puro, podemos usar diferentes maneiras, que incluem:
Método Hall-Petch
Endurecimento por Solução Sólida (liga)
Endurecimento por Trabalho (Trabalho a Frio)
endurecimento por precipitação
Fortalecimento da transformação
Endurecimento por Dispersão
Endurecimento de Superfície
Dureza e resistência à tração
Além da correlação entre diferentes números de dureza, também existem algumas correlações possíveis com outras propriedades do material. Por exemplo, para aços carbono tratados termicamente e aços de média liga, outra conversão conveniente é a dureza Brinell para resistência à tração final. Nesse caso, a resistência à tração final (em psi) é aproximadamente igual ao número de dureza Brinell multiplicado por 500. Geralmente, uma alta dureza indica uma resistência relativamente alta e baixa ductilidade no material.
Na indústria, os testes de dureza em metais são usados principalmente para verificar a qualidade e uniformidade dos metais, especialmente durante as operações de tratamento térmico. Os testes geralmente podem ser aplicados ao produto acabado sem danos significativos.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Indústria metalmecânica
Esperamos que este artigo, Mecanismos de fortalecimento e endurecimento de metais, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Em geral, veste é um dano superficial induzido mecanicamente que resulta na remoção progressiva de material devido ao movimento relativo entre essa superfície e uma substância ou substâncias em contato. Uma substância em contato pode consistir em outra superfície, um fluido ou partículas duras e abrasivas contidas em alguma forma de fluido ou suspensão, como um lubrificante, por exemplo. Assim como acontece com o atrito, a presença de desgaste pode ser boa ou ruim. O desgaste produtivo e controlado pode ser encontrado em processos como usinagem, corte, retificação e polimento. No entanto, na maioria das aplicações tecnológicas, a ocorrência de desgaste é altamente indesejável e é um problema extremamente caro, pois leva à deterioração ou mesmo à falha de componentes. Em termos de segurança, muitas vezes não é tão grave (ou tão repentina) quanto a fratura. Isso porque o desgaste costuma ser antecipado.
Certas características do material, como dureza, tipo de carboneto e porcentagem de volume, podem ter um impacto decisivo na resistência ao desgaste de um material em uma determinada aplicação. O desgaste, como a corrosão, tem vários tipos e subtipos, é previsível até certo ponto e é bastante difícil de testar e avaliar de forma confiável no laboratório ou em serviço.
Desgaste abrasivo
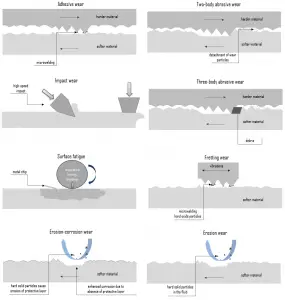
O desgaste abrasivo é definido como a perda de material devido a partículas duras ou protuberâncias duras que são forçadas e se movem ao longo de uma superfície sólida. Ocorre quando uma superfície dura e áspera desliza sobre uma superfície mais macia. Às vezes, esse mecanismo é chamado de desgaste por retificação. O material mais duro pode ser uma das superfícies de atrito ou partículas duras que encontraram seu caminho entre as superfícies de contato. Estas podem ser partículas “estranhas” ou partículas resultantes do desgaste por adesivo ou delaminação. A abrasão envolve principalmente processos de corte e aração em microescala. A maneira como uma aspereza desliza sobre uma superfície determina a natureza e a intensidade do desgaste abrasivo. Existem dois modos básicos de desgaste abrasivo:
Desgaste abrasivo de dois corpos. O desgaste de dois corpos ocorre quando os grãos ou partículas duras removem o material da superfície oposta. A analogia comum é a do material sendo removido ou deslocado por uma operação de corte ou aração.
Desgaste abrasivo de três corpos. O desgaste de três corpos ocorre quando as partículas não são restritas e estão livres para rolar e deslizar sobre uma superfície. O ambiente de contato determina se o desgaste é classificado como aberto ou fechado. Um ambiente de contato aberto ocorre quando as superfícies são suficientemente deslocadas para serem independentes umas das outras.
Existem várias estratégias diferentes para mitigar o desgaste abrasivo, mas a regra geral para a seleção de materiais é: quanto mais duro, melhor. Materiais que contêm uma porcentagem relativamente grande de carbonetos de liga duros e resistentes ao desgaste, como aços para ferramentas selecionados e aços rápidos.
Desgaste adesivo
O desgaste adesivo é originado pela união de asperezas ou pontos altos microscópicos (rugosidade superficial) entre dois materiais deslizantes. Quando um pico de uma superfície entra em contato com um pico de outra superfície, pode ocorrer uma microssoldagem instantânea devido ao calor gerado pelo atrito resultante. Isso resulta em desprendimento ou transferência de material de uma superfície para outra. Para que ocorra o desgaste adesivo é necessário que as superfícies estejam em íntimo contato umas com as outras. Isso pode causar deslocamento indesejado e fixação de detritos de desgaste e compostos de material de uma superfície para outra. Desgaste adesivo pode levar a um aumento da rugosidade e à criação de saliências (ou seja, protuberâncias) acima da superfície original. Superfícies que são mantidas separadas por películas lubrificantes, películas de óxido, etc. reduzem a tendência de ocorrência de adesão. Em algumas aplicações de engenharia, as superfícies deslizam no ar ou sem lubrificante e o desgaste resultante é denominado deslizamento seco.
O desgaste adesivo depende dos materiais envolvidos, do grau de lubrificação fornecido e do ambiente. A lubrificação adequada permite uma operação suave e contínua dos elementos da máquina, reduz a taxa de desgaste e evita tensões excessivas ou engripamentos nos rolamentos. Quando a lubrificação falha, os componentes podem se esfregar de forma destrutiva uns contra os outros, causando calor, solda local, danos destrutivos e falhas. Por exemplo, aços inoxidáveis austeníticos (por exemplo, AISI 304) deslizando contra si mesmos têm grande probabilidade de transferir material e escoriações, resultando em graves danos à superfície. Outros materiais que são propensos ao desgaste adesivo incluem titânio, níquel e zircônio. Por outro lado, bronze de alumínioencontrou crescente reconhecimento para uma ampla variedade de aplicações que requerem resistência ao desgaste mecânico. Sua resistência ao desgaste é baseada na transferência do metal mais macio (bronze de alumínio) para o metal mais duro (aço) e na formação de uma fina camada de metal mais macio no metal mais duro.
Por exemplo, a principal função do óleo do motor é reduzir o atrito e o desgaste das partes móveis (para reduzir o desgaste adesivo) e limpar o motor do lodo, enquanto um filtro é projetado para remover contaminantes e partículas abrasivas do óleo do motor.
Desgaste por erosão
O desgaste por erosão é um processo de remoção progressiva de material de uma superfície alvo devido a impactos repetidos de partículas sólidas. As partículas suspensas no fluxo da mistura sólido-líquido erodem as passagens molhadas limitando a vida útil dos equipamentos utilizados no sistema de transporte de polpa. Cada partícula corta ou fratura uma pequena quantidade de material (referido como lascas de desgaste ) da superfície. Se isso for repetido por um longo período de tempo, pode ocorrer uma quantidade significativa de perda de material.
O desgaste erosivo é comum em bombas e impulsores, ventiladores, linhas de vapor e bocais, no interior de curvas fechadas em tubos e tubulações. Portanto, é um mecanismo amplamente encontrado na indústria e na engenharia de energia. Devido à natureza do processo de transporte, os sistemas de tubulação são propensos a desgaste quando partículas abrasivas precisam ser transportadas.
O desgaste por erosão é causado pela energia cinética transferida para a superfície alvo pela colisão de partículas sólidas. A taxa de desgaste erosivo depende de vários fatores. As características materiais das partículas, como sua forma, dureza, velocidade de impacto e ângulo de impacto são fatores primários junto com as propriedades da superfície que está sendo erodida. A perda de material do material alvo é maior para maior energia cinética da partícula incidente. Portanto, a velocidade de impacto afeta amplamente o desgaste por erosão do material alvo. O ângulo de impacto é um dos fatores mais importantes e amplamente reconhecido na literatura. Curvas ou dobras acentuadas tendem a produzir mais erosão do que curvas suaves.
O desgaste por erosão pode ser classificado em três categorias:
Erosão de partículas sólidas. A erosão de partículas sólidas é a perda de volume de material do material alvo devido ao impacto contínuo de partículas sólidas presentes no fluido que flui.
Erosão por impacto líquido. O impacto contínuo do jato de líquido na superfície do material causa erosão por impacto do líquido.
Erosão por cavitações. Quando o vapor ou gás em um líquido forma cavidades ou bolhas que causam desgaste.
Em geral, a resistência ao desgaste erosivo pode ser melhorada pelo aumento da dureza da superfície, por materiais adequados e design adequado do produto. Algumas medidas específicas que podem ser tomadas para alterar as condições de fluxo incluem: reduzir a velocidade do fluido, eliminar a turbulência nos desalinhamentos e evitar curvas fechadas.
Erosão – Corrosão
A erosão também pode ocorrer em combinação com outras formas de degradação, como a corrosão. Isso é conhecido como erosão-corrosão. A corrosão por erosão é um processo de degradação do material devido ao efeito combinado de corrosão e desgaste. Quase todos os meios corrosivos fluidos ou turbulentos podem causar corrosão por erosão. O mecanismo pode ser descrito da seguinte forma:
erosão mecânica do material, ou camada protetora (ou passiva) de óxido em sua superfície,
corrosão aumentada do material, se a taxa de corrosão do material depender da espessura da camada de óxido.
O desgaste é um processo mecânico de degradação do material que ocorre em superfícies de fricção ou impacto, enquanto a corrosão envolve reações químicas ou eletroquímicas do material. A corrosão pode acelerar o desgaste e o desgaste pode acelerar a corrosão.
Desgaste
O desgaste por atrito é um processo especial de desgaste que ocorre na área de contato entre dois materiais sob carga e sujeitos a movimentos relativos minúsculos por vibração ou alguma outra força. O desgaste por atrito é semelhante ao desgaste adesivo nessa microssoldagem ocorre em superfícies de contato. No desgaste adesivo, no entanto, os metais de revestimento deslizam um sobre o outro, enquanto no desgaste por atrito as interfaces metal-metal são essencialmente estacionárias. A amplitude do movimento de deslizamento relativo é frequentemente da ordem de micrômetros a milímetros. Como o desgaste por atrito é essencialmente um fenômeno estacionário, os detritos são retidos nos locais onde foram formados originalmente ou próximos a eles. Esses detritos geralmente consistem em óxidos dos metais em contato. Como os detritos oxidados geralmente são muito mais duros do que as superfícies de onde vieram, eles geralmente atuam como um agente abrasivo que aumenta a taxa de atrito. O desgaste por atrito ocorre normalmente em rolamentos, embora a maioria dos rolamentos tenha suas superfícies endurecidas para resistir ao problema.
A mitigação da preocupação é baseada nas seguintes medidas:
Reduza ou elimine a vibração. A maneira fundamental de evitar o atrito é projetar para nenhum movimento relativo das superfícies no contato
Uso de um material elastomérico para evitar o contato de metal com metal.
Lubrificação. O problema aqui é que, como a junta é essencialmente estacionária, o lubrificante líquido não pode fluir pela interface.
Desgaste de Detritos – Desgaste da grade para a haste
Em usinas nucleares, o revestimento de combustível é a camada externa das varetas de combustível, posicionada entre o refrigerante do reator e o combustível nuclear(ou seja, pastilhas de combustível). É feito de um material resistente à corrosão com seção transversal de baixa absorção para nêutrons térmicos (~ 0,18 × 10⁻²⁴ cm2), geralmente liga de zircônio. O revestimento evita que os produtos da fissão radioativa escapem da matriz de combustível para o refrigerante do reator e o contaminem. Nas primeiras datas das operações PWR e BWR, o desgaste era um dos principais mecanismos de falha desse revestimento de combustível. Tem normalmente duas variantes.
Preocupação com detritos. A fricção de detritos pode ser causada por qualquer detrito (material estranho – geralmente metálico) que pode entrar no pacote de combustível e que tem o potencial de se alojar entre a grade do espaçador e uma vareta de combustível. O desgaste por atrito do revestimento de combustível pode resultar na penetração do revestimento.
Fretting grade-para-haste. O atrito grade-a-haste surge da vibração do elemento combustível gerada pela alta velocidade do refrigerante através da grade de espaçamento. As grades espaçadoras são soldadas nos tubos guia e garantem, por meio de molas e reentrâncias, o suporte da vareta combustível e o espaçamento. A alta velocidade do refrigerante pode fazer com que a haste esfregue contra a parte da grade do espaçador que a segura. Este tipo de desgaste do revestimento pode ser minimizado pelo projeto adequado da grade de espaçamento. O jateamento defletor geralmente é agrupado sob o desgaste grade-a-haste.
Veja também: AIEA, Revisão de falhas de combustível em reatores refrigerados a água. Nº NF-T-2.1. ISBN 978–92–0–102610–1, Viena, 2010.
Fadiga de Superfície – Desgaste por Fadiga
Na ciência dos materiais, a fadigaé o enfraquecimento de um material causado por carregamento cíclico que resulta em danos estruturais progressivos, quebradiços e localizados. Fadiga de superfície, ou desgaste por fadiga, é a trinca e subseqüente corrosão de superfícies submetidas a tensões alternadas durante o contato de rolamento ou as tensões de rolamento e deslizamento combinados. O desgaste por fadiga é produzido quando as partículas de desgaste são destacadas pelo crescimento cíclico de microfissuras na superfície. Essas microfissuras são trincas superficiais ou trincas subsuperficiais. Os repetidos ciclos de carregamento e descarregamento a que os materiais são expostos podem induzir a formação de trincas subsuperficiais ou superficiais, que eventualmente, após um número crítico de ciclos, resultarão na quebra da superfície com a formação de grandes fragmentos, deixando grandes pites na superfície. Uma vez iniciada a trinca, cada ciclo de carregamento aumentará a trinca em uma pequena quantidade, mesmo quando repetidas tensões alternadas ou cíclicas são de intensidade consideravelmente abaixo da resistência normal. As tensões podem ser devidas a vibração ou ciclagem térmica. As fadigas subsuperficiais e superficiais são observadas durante rolamentos e deslizamentos repetidos, respectivamente.
Desgaste corrosivo e oxidativo
O desgaste corrosivo é um processo de degradação do material devido ao efeito combinado de corrosão e desgaste. É definido como o processo de desgaste no qual o deslizamento ocorre em um ambiente corrosivo. Na ausência de deslizamento, os produtos da corrosão (p. , para que mais corrosão possa continuar. O desgaste por oxidação é uma das formas mais comuns de desgaste corrosivo, porque um ambiente rico em oxigênio é um ambiente típico em que esse processo de desgaste ocorre. O desgaste corrosivo requer corrosão e fricção. A corrosão química ocorre em um ambiente altamente corrosivo e em ambientes de alta temperatura e alta umidade.
Erosão – Corrosão
A erosão também pode ocorrer em combinação com outras formas de degradação, como a corrosão. Isso é conhecido como erosão-corrosão. A corrosão por erosão é um processo de degradação do material devido ao efeito combinado de corrosão e desgaste. Quase todos os meios corrosivos fluidos ou turbulentos podem causar corrosão por erosão. O mecanismo pode ser descrito da seguinte forma:
erosão mecânica do material, ou camada protetora (ou passiva) de óxido em sua superfície,
corrosão aumentada do material, se a taxa de corrosão do material depender da espessura da camada de óxido.
O desgaste é um processo mecânico de degradação do material que ocorre em superfícies de fricção ou impacto, enquanto a corrosão envolve reações químicas ou eletroquímicas do material. A corrosão pode acelerar o desgaste e o desgaste pode acelerar a corrosão.
Desgaste de impacto
O desgaste por impacto é definido como o desgaste de uma superfície sólida devido à percussão, que é a exposição repetitiva ao contato dinâmico de outro corpo sólido. O desgaste por impacto é o mais importante na mineração e no processamento de minerais. Mineração e processamento mineral exigem máquinas e componentes resistentes ao desgaste, porque as energias e massas dos corpos em interação são significativas. Para isso, devem ser usados materiais com a maior resistência ao desgaste. Por exemplo, o carboneto de tungstênio é usado extensivamente na mineração em brocas de perfuração de rocha de martelo superior, martelos de fundo de poço, cortadores de rolos, cinzéis de arado de parede longa, picaretas de parede longa, alargadores de perfuração ascendente e máquinas de perfuração de túneis.
Para pares de impacto de metal, o comportamento do desgaste por impacto envolve deformação elástica e plástica quando a carga de impacto ou energia de impacto é alta e/ou fadiga acompanhada por liberação de detritos de desgaste devido à formação de trincas. Em geral, o desgaste por impacto de metais é dependente da formação de camadas deformadas, principalmente quando o desgaste por fadiga ou formação de trincas é predominante. Nesses casos, as trincas subsuperficiais se estendem paralelamente à superfície de maneira muito semelhante ao desgaste por delaminação. Dureza suficiente do componente impactado é necessária para evitar desgaste rápido ou extrusão de material do contato por deformação plástica. Na maioria das situações, essa condição pode ser atendida garantindo uma dureza adequada e, em seguida, o desgaste é controlado por outras características do material.
Desgaste por cavitação
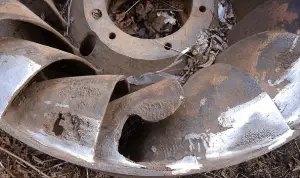
O desgaste por cavitação é um processo de degradação progressiva do material devido à nucleação repetida, crescimento e colapso violento de cavidades em um líquido que flui próximo ao material. A fadiga por cavitação é um tipo específico de mecanismo de dano causado por vibração e movimento repetidos devido ao contato com líquidos em fluxo, sendo a água o fluido mais comum. A cavitação é, em muitos casos, uma ocorrência indesejável. Nas bombas centrífugas, a cavitação causa danos aos componentes (erosão do material), vibrações, ruídos e perda de eficiência.
Fonte: Wikipédia, a enciclopédia livre
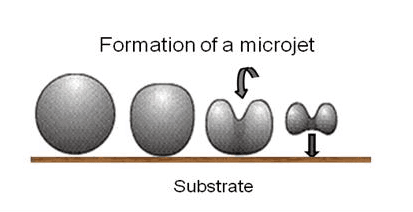
Talvez o problema de engenharia mais importante causado pela cavitação seja o dano material que as bolhas de cavitação podem causar quando colapsam nas proximidades de uma superfície sólida. O colapso das bolhas de cavitação é um processo violento que gera ondas de choque e microjatos altamente localizados. Eles forçam o líquido energético em volumes muito pequenos, criando assim pontos de alta temperatura e essas intensas perturbações geram tensões de superfície transitórias altamente localizadas em uma superfície sólida. Sinais de erosão aparecerão como corrosão devido à ação do golpe de aríete das bolhas de vapor em colapso. Verificou-se que as taxas de danos por cavitação aumentam rapidamente com o aumento da vazão volumétrica.
Materiais mais macios podem ser danificados mesmo pela ocorrência de cavitação a curto prazo. Poços individuais podem ser observados após o colapso de uma única bolha. Portanto, materiais mais duros são usados para bombas centrífugas. Mas com os materiais mais duros usados na maioria das aplicações, a tensão cíclica devido a colapsos repetidos pode causar falha local por fadiga superficial. Assim, os danos causados por cavitação em metais geralmente têm a aparência de falha por fadiga.
Quando as bolhas de cavitação colapsam, elas forçam o líquido energético a volumes muito pequenos, criando pontos de alta temperatura e emitindo ondas de choque, sendo estas últimas uma fonte de ruído. Embora o colapso de uma pequena cavidade seja um evento de energia relativamente baixa, colapsos altamente localizados podem corroer metais, como o aço, ao longo do tempo. A corrosão causada pelo colapso das cavidades produz grande desgaste nos componentes e pode reduzir drasticamente a vida útil de uma hélice ou bomba.
A cavitação é geralmente acompanhada também por:
Barulho. O ruído típico é causado por cavidades colapsadas. O nível de ruído resultante da cavitação é uma medida da gravidade da cavitação.
Vibração. As vibrações da bomba devido à cavitação são caracteristicamente vibrações de baixa frequência, geralmente encontradas na faixa de 0 a 10 Hz.
Redução da eficiência da bomba. Uma diminuição na eficiência da bomba é um sinal mais confiável da ocorrência de cavitação.
Prevenção de Cavitação
Os poços podem variar em tamanho, de muito pequenos a muito grandes, ou mesmo podem penetrar completamente na espessura de um metal. Os danos à estrutura podem ser catastróficos e as perdas na eficiência funcional podem ser substanciais. Métodos para lidar com este problema incluem:
Aumentar a dureza e resistência do metal. No entanto, isso só pode atrasar o problema em vez de evitá-lo.
Aumentar a rigidez da peça. Isso deve reduzir sua amplitude de vibração, aumentando assim sua frequência de vibração natural. Pode ser possível aumentar a espessura da parede ou adicionar nervuras de reforço para alterar as características de vibração.
Aumentando a suavidade da superfície. As cavidades tendem a se agrupar em certas áreas de baixa pressão. Pode ser possível eliminar os picos e vales da superfície dispersando as cavidades.
desgaste difusivo
O desgaste por difusão ou dissolução refere-se ao dano, erosão ou degradação de materiais que ocorre na superfície de um metal devido ao aumento da temperatura da superfície. Quando dois materiais estão em contato um com o outro, os átomos de um material podem se difundir no outro, causando desgaste por difusão ou dissolução. O desgaste difusivo é principalmente devido ao calor produzido pela adesão quando duas superfícies ásperas se movem uma sobre a outra, normalmente quando um metal está deslizando sobre o outro.
Dureza da Superfície e Resistência ao Desgaste
A dureza é importante do ponto de vista da engenharia porque a resistência ao desgaste por fricção ou erosão por vapor, óleo e água geralmente aumenta com a dureza. Se a dureza do material for maior que a do material abrasivo, ocorrerá menor taxa de desgaste.
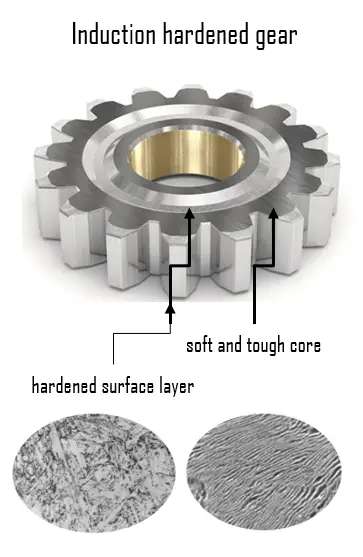
O endurecimento da caixa ou endurecimento da superfície é o processo no qual a dureza da superfície (caixa) de um objeto é aprimorada, enquanto o núcleo interno do objeto permanece elástico e resistente. Após esse processo, a dureza da superfície, a resistência ao desgaste e a vida útil à fadiga são aprimoradas. Isso é realizado por vários processos, como um processo de carburação ou nitretação, pelo qual um componente é exposto a uma atmosfera carbonácea ou nitrogenada em temperatura elevada. Como foi escrito, duas características principais do material são influenciadas:
Dureza e resistência ao desgaste são significativamente melhoradas. Na ciência dos materiais, a dureza é a capacidade de resistir à indentação da superfície (deformação plástica localizada) e arranhões. A dureza é provavelmente a propriedade do material menos definida porque pode indicar resistência a arranhões, resistência à abrasão, resistência à indentação ou mesmo resistência à modelagem ou deformação plástica localizada. A dureza é importante do ponto de vista da engenharia porque a resistência ao desgaste por fricção ou erosão por vapor, óleo e água geralmente aumenta com a dureza.
A tenacidade não é influenciada negativamente. Tenacidade é a capacidade de um material de absorver energia e deformar plasticamente sem fraturar. Uma definição de tenacidade (para alta taxa de deformação, tenacidade à fratura) é que é uma propriedade indicativa da resistência de um material à fratura quando uma trinca (ou outro defeito de concentração de tensão) está presente.
Para ferro ou aço com baixo teor de carbono, que tem baixa ou nenhuma temperabilidade própria, o processo de endurecimento envolve a infusão de carbono ou nitrogênio adicional na camada superficial. O endurecimento da caixa é útil em peças como um came ou engrenagem de anel que deve ter uma superfície muito dura para resistir ao desgaste, juntamente com um interior resistente para resistir ao impacto que ocorre durante a operação. Além disso, o endurecimento superficial do aço tem uma vantagem sobre o endurecimento direto (isto é, o endurecimento uniforme do metal em toda a peça), porque os aços de baixo carbono e médio carbono, menos caros, podem ser endurecidos superficialmente sem os problemas de distorção e rachaduras associados ao endurecimento. através do endurecimento de seções espessas. Uma camada de superfície externa rica em carbono ou nitrogênio (ou caso) é introduzido por difusão atômica da fase gasosa. A caixa tem normalmente cerca de 1 mm de profundidade e é mais dura do que o núcleo interno do material.
Materiais Típicos Resistentes ao Desgaste
Em geral, o desgaste é um dano superficial induzido mecanicamente que resulta na remoção progressiva de material devido ao movimento relativo entre essa superfície e uma substância ou substâncias em contato. Portanto, existe um material resistente ao desgaste perfeito e, em todos os casos, depende fortemente de muitas variáveis (por exemplo, combinação de materiais, pressão de contato, ambiente, temperatura). A dureza do material está correlacionada com a resistência ao desgaste do material. Se a dureza do material for menor que a dureza do material abrasivo, então a taxa de desgaste é alta. A dureza do material desempenha um papel importante na resistência ao desgaste. Alguns materiais apresentam características especiais de desgaste:
Ni3 Al – Liga. O alumineto de níquel é uma liga intermetálica de níquel e alumínio com propriedades semelhantes às de uma cerâmica e de um metal. O alumineto de níquel é o único que possui uma condutividade térmica muito alta combinada com alta resistência em altas temperaturas. Essas propriedades, combinadas com sua alta resistência e baixa densidade, o tornam ideal para aplicações especiais, como revestimento de pás em turbinas a gás e motores a jato. Materiais compostos com ligas à base de Ni3 Al como uma matriz endurecida por, por exemplo, TiC, ZrO2, WC, SiC e grafeno, são materiais avançados. Em 2005, o material mais resistente à abrasão foi supostamente criado pela incorporação de diamantes em uma matriz de alumineto de níquel.
Carboneto de Tungstênio. O desgaste por impacto é o mais importante na mineração e no processamento de minerais. Mineração e processamento mineral exigem máquinas e componentes resistentes ao desgaste, porque as energias e massas dos corpos em interação são significativas. Para isso, devem ser usados materiais com a maior resistência ao desgaste. Por exemplo, o carboneto de tungstênio é usado extensivamente na mineração em brocas de perfuração de rocha de martelo superior, martelos de fundo de poço, cortadores de rolos, cinzéis de arado de parede longa, picaretas de parede longa, alargadores de perfuração ascendente e máquinas de perfuração de túneis.
Carboneto de Silício. O carboneto de silício é um composto cristalino de silício e carbono extremamente duro, produzido sinteticamente. Sua fórmula química é SiC. O carboneto de silício tem uma classificação de dureza Mohs de 9, aproximando-se da do diamante. Além da dureza, os cristais de carboneto de silício possuem características de fratura que os tornam extremamente úteis em rebolos. Sua alta condutividade térmica, juntamente com sua resistência a altas temperaturas, baixa expansão térmica e resistência a reações químicas, torna o carboneto de silício valioso na fabricação de aplicações de alta temperatura e outros refratários.
Ligas Revestidas. O endurecimento por tratamento de superfície pode ser classificado ainda como tratamentos de difusão ou tratamentos de aquecimento localizado. Os métodos de difusão introduzem elementos de liga que entram na superfície por difusão, seja como agentes de solução sólida ou como agentes de endurecimento que auxiliam na formação de martensita durante a têmpera subsequente. Neste processo, a concentração do elemento de liga é aumentada na superfície de um componente de aço. Os métodos de difusão incluem:
A cementação é um processo de cementação no qual a concentração de carbono na superfície de uma liga ferrosa (geralmente um aço com baixo teor de carbono) é aumentada pela difusão do ambiente circundante. A cementação produz uma superfície de produto dura e altamente resistente ao desgaste (profundidades médias) com excelente capacidade de carga de contato, boa resistência à fadiga por flexão e boa resistência à apreensão.
A nitretação é um processo de cementação no qual a concentração de nitrogênio na superfície de um ferroso é aumentada por difusão do ambiente circundante para criar uma superfície endurecida. A nitretação produz uma superfície dura e altamente resistente ao desgaste (profundidades de caixa rasas) do produto com capacidade razoável para carga de contato, boa resistência à fadiga por flexão e excelente resistência à apreensão.
A boretação, também chamada de boronização, é um processo de difusão termoquímica semelhante à nitrocarbonetação, no qual os átomos de boro se difundem no substrato para produzir camadas superficiais duras e resistentes ao desgaste. O processo requer alta temperatura de tratamento (1073-1323 K) e longa duração (1-12 h), podendo ser aplicado a uma ampla gama de materiais como aços, ferro fundido, cermets e ligas não ferrosas.
Endurecimento de Titânio-carbono e Titânio-nitreto. Nitreto de titânio (um material cerâmico extremamente duro), ou revestimentos de carboneto de titânio podem ser usados nas ferramentas feitas deste tipo de aço através do processo de deposição física de vapor para melhorar o desempenho e a vida útil da ferramenta. O TiN tem uma dureza Vickers de 1800–2100 e tem uma cor dourada metálica.
Aços Endurecidos. A fim de aumentar a resistência ao desgaste dos aços, geralmente é realizado o endurecimento baseado na transformação martensítica. O endurecimento por transformação martensítica é um dos métodos mais comuns de endurecimento, que é usado principalmente para aços (isto é, aços carbono e aços inoxidáveis).
Endurecimento por chama. O endurecimento por chama é uma técnica de endurecimento de superfície que usa uma única tocha com uma cabeça especialmente projetada para fornecer um meio muito rápido de aquecer o metal, que é então resfriado rapidamente, geralmente usando água. Isso cria uma “caixa” de martensita na superfície, enquanto o núcleo interno do objeto permanece elástico e resistente. É uma técnica semelhante ao endurecimento por indução. Um teor de carbono de 0,3–0,6% em peso C é necessário para este tipo de endurecimento.
Endurecimento por indução. O endurecimento por indução é uma técnica de endurecimento de superfície que usa bobinas de indução para fornecer um meio muito rápido de aquecer o metal, que é então resfriado rapidamente, geralmente usando água. Isso cria uma “caixa” de martensita na superfície. Um teor de carbono de 0,3–0,6% em peso C é necessário para este tipo de endurecimento.
Endurecimento a laser. O endurecimento a laser é uma técnica de endurecimento de superfície que usa um feixe de laser para fornecer um meio muito rápido de aquecimento do metal, que é então resfriado rapidamente (geralmente por auto-têmpera). Isso cria uma “caixa” de martensita na superfície, enquanto o núcleo interno do objeto permanece elástico e resistente.
Ferro fundido dúctil. O ferro dúctil, também conhecido como ferro nodular ou ferro de grafite esferoidal, é muito semelhante ao ferro cinzento na composição, mas durante a solidificação o grafite nucleia como partículas esféricas (nódulos) em ferro dúctil, em vez de flocos. As aplicações típicas para este material incluem válvulas, corpos de bombas, virabrequins, engrenagens e outros componentes automotivos e de máquinas devido à sua boa usinabilidade, resistência à fadiga e maior módulo de elasticidade (em comparação com o ferro fundido cinzento) e em engrenagens pesadas devido à sua alta resistência ao escoamento e resistência ao desgaste.
Bronze Alumínio. Os bronzes de alumínio são uma família de ligas à base de cobre que oferecem uma combinação de propriedades mecânicas e químicas inigualáveis por qualquer outra série de ligas. Eles contêm cerca de 5 a 12% de alumínio. O bronze de alumínio encontrou crescente reconhecimento para uma ampla variedade de aplicações que exigem resistência ao desgaste mecânico. Sua resistência ao desgaste é baseada na transferência do metal mais macio (bronze de alumínio) para o metal mais duro (aço) e na formação de uma fina camada de metal mais macio no metal mais duro.
Referências:
Ciência de materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Use
Esperamos que este artigo, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Este artigo resume os principais problemas e desafios materiais que devem ser considerados em projetos de usinas nucleares e reatores. Materiais de reator e usina
Uma compreensão da ciência dos materiais é essencial para que o pessoal da usina entenda por que um material foi selecionado para determinadas aplicações em suas instalações. Quase todos os processos que ocorrem nas instalações nucleares envolvem o uso de metais especializados. Um entendimento básico da ciência de materiais é necessário para operadores de instalações nucleares, pessoal de manutenção e equipe técnica para operar e manter com segurança as instalações e os sistemas de suporte às instalações. Nosso objetivo aqui será descrever brevemente as considerações de materiais básicos de reatores nucleares. O conhecimento das propriedades termofísicas e nucleares dos materiais é essencial para projetar usinas nucleares.
Materiais para Reatores Nucleares
O corpo do vaso do reator é construído em aço carbono de baixa liga de alta qualidade e todas as superfícies que entram em contato com o refrigerante do reator são revestidas com um mínimo de cerca de 3 a 10 mm de aço inoxidável austenítico (por exemplo, 304L) para para minimizar a corrosão.
Os reatores de água pressurizada usam um vaso de pressão do reator (RPV) para conter o combustível nuclear, o moderador, as hastes de controle e o refrigerante. Eles são resfriados e moderados por água líquida de alta pressão (por exemplo, 16MPa). Nesta pressão, a água ferve a aproximadamente 350°C (662°F). A temperatura de entrada da água é de cerca de 290°C (554°F). A água (refrigerante) é aquecida no núcleo do reator a aproximadamente 325°C (617°F) conforme a água flui através do núcleo. Como pode ser visto, o reator tem aproximadamente 25°C de refrigerante sub-resfriado (distância da saturação).
O vaso de pressão do reator é o vaso de pressão que contém o núcleo do reator e outros componentes internos do reator. É um vaso cilíndrico com um cabeçote inferior hemisférico e um cabeçote superior flangeado e vedado. A cabeça inferior é soldada ao invólucro cilíndrico enquanto a cabeça superior é aparafusada ao invólucro cilíndrico por meio de flanges. A cabeça superior é removível para permitir o reabastecimento do reator durante as interrupções planejadas.
O corpo do vaso do reator é construído em aço carbono de baixa liga de alta qualidade e todas as superfícies que entram em contato com o refrigerante do reator são revestidas com um mínimo de cerca de 3 a 10 mm de aço inoxidável austenítico (por exemplo, 304L) para para minimizar a corrosão.
O aço de baixo carbono, também conhecido como aço macio, é agora a forma mais comum de aço porque seu preço é relativamente baixo, ao mesmo tempo em que fornece propriedades de material aceitáveis para muitas aplicações. O aço de baixo carbono contém aproximadamente 0,05–0,25% de carbono, tornando-o maleável e dúctil. O aço macio tem uma resistência à tração relativamente baixa, mas tem alta tenacidade e é fácil de formar. Os requisitos especiais para materiais do vaso do reator incluem baixa capacidade de ativação (especialmente devido à formação de Co-60). Exemplos de aços carbono de baixa liga de alta qualidade:
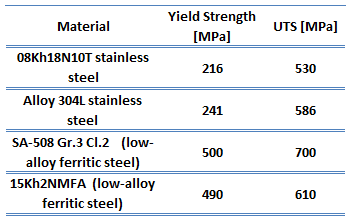
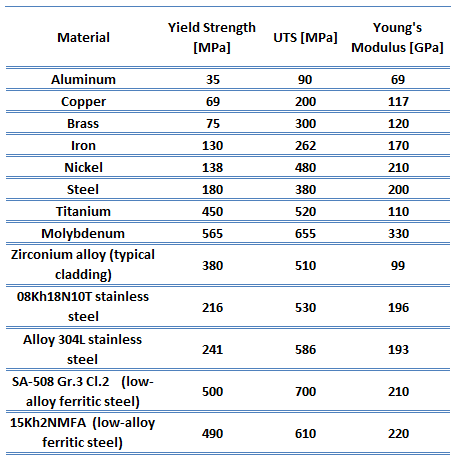
SA-508 Gr.3 Cl.2 (aço ferrítico de baixa liga)
15Kh2NMFA (aço ferrítico de baixa liga)
Agentes de Liga
O ferro puro é muito mole para ser usado como estrutura, mas a adição de pequenas quantidades de outros elementos (carbono, manganês ou cromo, por exemplo) aumenta muito sua resistência mecânica. O efeito sinérgico dos elementos de liga e do tratamento térmico produz uma enorme variedade de microestruturas e propriedades. Os quatro principais elementos de liga são:
Cromo. Nestes aços, o cromo aumenta a dureza e a resistência. De um modo geral, a concentração especificada para a maioria dos graus é de aproximadamente 2%. Este nível parece resultar no melhor equilíbrio entre dureza e tenacidade. O cromo desempenha um papel importante no mecanismo de endurecimento e é considerado insubstituível. Em temperaturas mais altas, o cromo contribui com maior resistência.
Níquel. O níquel não forma nenhum composto de carboneto no aço, ele permanece em solução na ferrita, fortalecendo e endurecendo a fase de ferrita.
Molibdênio. O molibdênio (cerca de 0,50-8,00%) quando adicionado a um aço o torna mais resistente a altas temperaturas. O molibdênio aumenta a temperabilidade e a resistência, principalmente em altas temperaturas devido ao alto ponto de fusão do molibdênio. O molibdênio é único na medida em que aumenta a resistência à tração e à fluência do aço em altas temperaturas.
Os aços inoxidáveis austeníticos, que são usados como revestimento resistente à corrosão, contêm entre 16 e 25% de cromo e também podem conter nitrogênio em solução, ambos os quais contribuem para sua resistência à corrosão relativamente alta. O grau mais conhecido é o aço inoxidável AISI 304, que contém cromo (entre 15% e 20%) e níquel (entre 2% e 10,5%) metais como principais constituintes não ferrosos. O aço inoxidável 304 possui excelente resistência a uma ampla gama de ambientes atmosféricos e a muitos meios corrosivos. Essas ligas são geralmente caracterizadas como dúcteis, soldáveis e endurecíveis por conformação a frio.
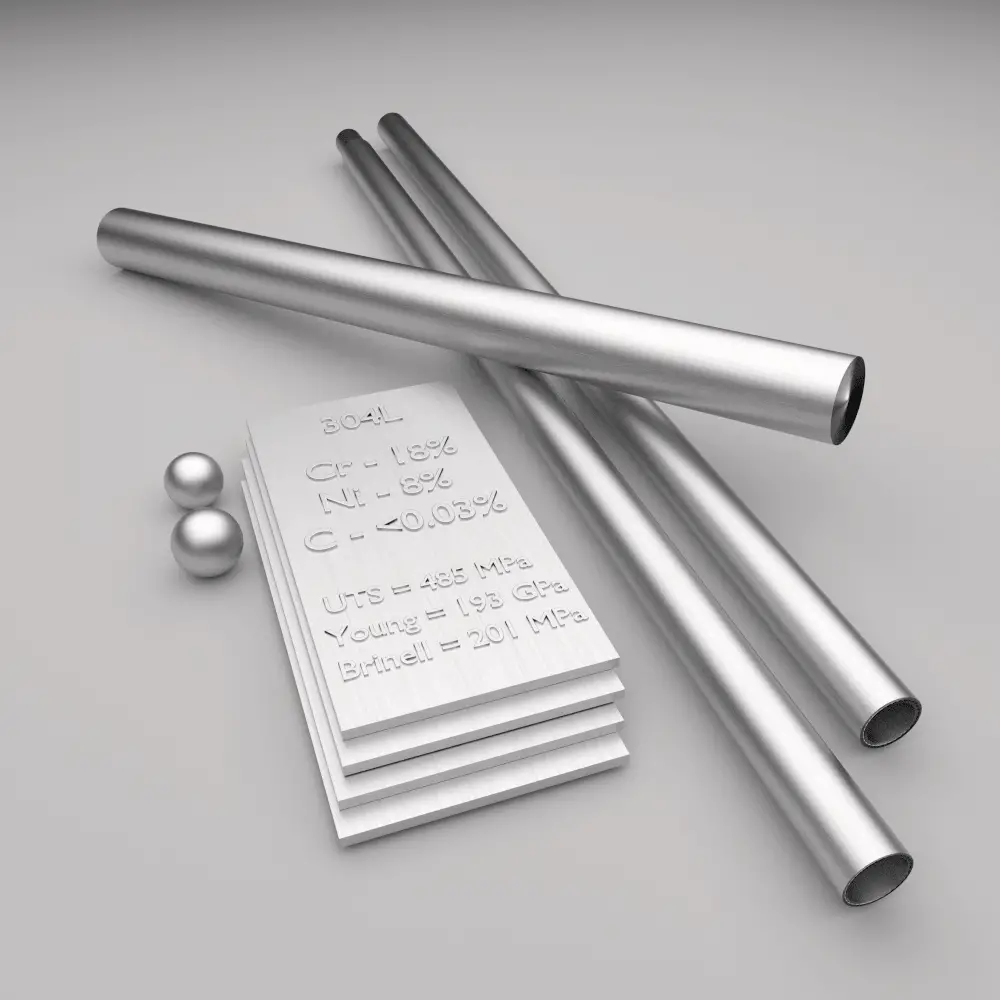
O aço inoxidável tipo 304L, amplamente utilizado na indústria nuclear, é uma versão de carbono extra baixo da liga de aço 304. Este grau tem propriedades mecânicas ligeiramente inferiores ao grau 304 padrão, mas ainda é amplamente utilizado graças à sua versatilidade. O menor teor de carbono no 304L minimiza a precipitação deletéria ou prejudicial de carboneto como resultado da soldagem. O 304L pode, portanto, ser usado “como soldado” em ambientes de corrosão severa e elimina a necessidade de recozimento. O grau 304 também possui boa resistência à oxidação em serviço intermitente a 870 °C e em serviço contínuo a 925 °C. Como o grau 304L não requer recozimento pós-soldagem, ele é amplamente utilizado em componentes de bitola pesada. Exemplos de aços inoxidáveis usados:
Tipo de aço inoxidável 304L
Tipo 08Kh18N10T aço inoxidável
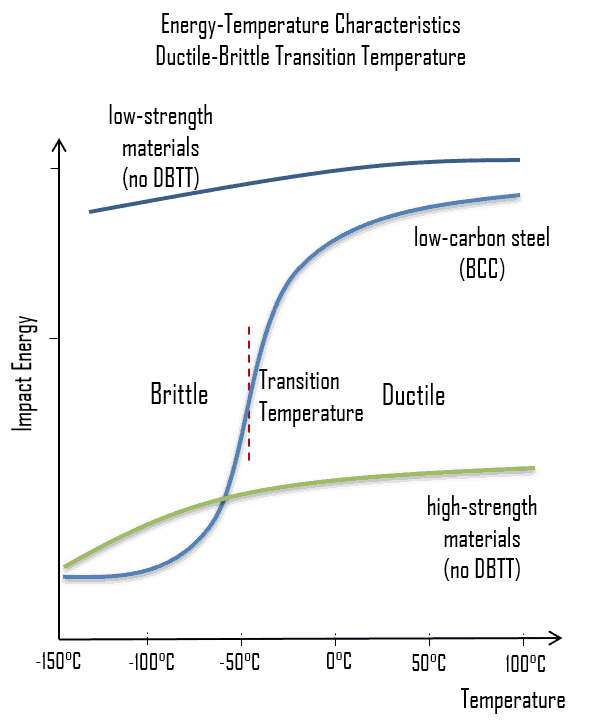
Os vasos de pressão do reator são os componentes-chave de maior prioridade em usinas nucleares. O vaso de pressão do reator abriga o núcleo do reator e, devido à sua função, tem importância direta para a segurança. Durante a operação de uma usina nuclear, o material do vaso de pressão do reator é exposto à radiação de nêutrons (especialmente a nêutrons rápidos), o que resulta em fragilização localizada do aço e soldas na área do núcleo do reator. A fim de minimizar tal degradação do material, refletores radiais de nêutrons são instalados ao redor do núcleo do reator. Existem dois tipos básicos de refletores de nêutrons, o defletor de núcleo e o defletor de nêutrons refletor pesado. Devido à maior densidade de número atômico, os refletores pesados reduzem o vazamento de nêutrons (especialmente de nêutrons rápidos) do núcleo de forma mais eficiente do que o defletor do núcleo. Como o vaso de pressão do reator é considerado insubstituível, esses efeitos de envelhecimento do RPV têm o potencial de ser condições limitantes da vida útil de uma usina nuclear.
Problemas materiais e desafios de reatores nucleares
Os principais problemas, ou melhor, desafios, que devem ser levados em conta ao projetar reatores, são:
Tensões de pressão e temperatura com limites associados
Referência Especial: Relatório de Status do Vaso de Pressão do Reator, US NRC. NUREG-1511. Escritório de Regulação de Reatores Nucleares Comissão Reguladora Nuclear dos EUA, Washington, 1994.
Estresse de Pressão e Temperatura
Tensões de pressão são tensões induzidas em vasos contendo materiais pressurizados. A carga é fornecida pela mesma força que produz a thermodynamics/thermodynamic-properties/what-is-pressure-physics/”>pressão. Tensões térmicas existem sempre que gradientes de temperatura estão presentes em um material. Diferentes thermodynamics/thermodynamic-properties/what-is-temperature-physics/”>temperaturas produzem diferentes expansões e sujeitam os materiais a tensões internas. Esse tipo de tensão é particularmente perceptível em mecanismos que operam em altas temperaturas e são resfriados por um fluido frio. Essas tensões podem ser compostas de tensão de tração , que é a tensão decorrente de forças que atuam em direções opostas tendendo a separar um material, e tensão de compressão, que é a tensão decorrente de forças que atuam em direções opostas tendendo a unir um material. Essas tensões, de natureza cíclica, podem levar à falha por fadiga dos materiais.
O vaso de pressão do reator e a tubulação, ao contrário, estão sujeitos a grandes variações de carga, mas a frequência do ciclo é baixa; portanto, alta ductilidade é o principal requisito para o aço. Mangas térmicas são usadas em alguns casos, como bicos de pulverização e linhas de aumento, para minimizar tensões térmicas. Os limites de taxa de aquecimento e esfriamento são baseados no impacto na futura vida de fadiga da planta. Os limites de aquecimento e resfriamento garantem que a vida de fadiga da planta seja igual ou maior que a vida operacional da planta. Além disso, as modificações do projeto da planta incluem, por exemplo, o aquecimento dos tanques ou reservatórios de água do Sistema de Resfriamento Central de Emergência (ECCS) para reduzir a diferença de temperatura entre a água injetada e o material do RPV.
Uma questão de segurança que é um problema de longo prazo causado pelo envelhecimento das instalações nucleares é o choque térmico pressurizado (PTS). PTS é o choque experimentado por um vaso de paredes espessas devido às tensões combinadas de uma mudança rápida de temperatura e/ou pressão.
Referência Especial: Relatório de Status do Vaso de Pressão do Reator, US NRC. NUREG-1511. Escritório de Regulação de Reatores Nucleares Comissão Reguladora Nuclear dos EUA, Washington, 1994.
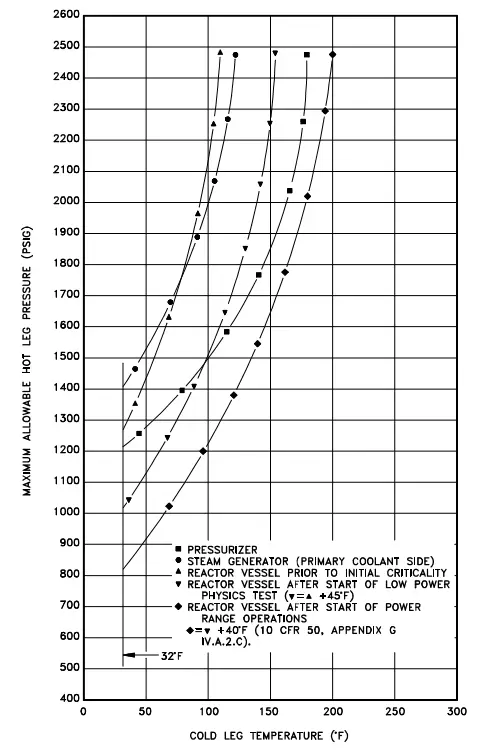
Limites de Pressão e Temperatura (P/T)
Temperatura do refrigerante vs. pressão para operação normal. Fonte: DOE-HDBK-1017/2-93
Os limites de pressão e temperatura (P/T) são curvas limites definidas na Especificação Técnica da usina. Cada curva de limite P/T define uma região aceitável para operação normal. 10 CFR 50, Apêndice G, requer o estabelecimento de limites P/T para requisitos específicos de tenacidade à fratura de material dos materiais de limite de pressão. Os limites de PT são derivados com base em análises mecânicas de fratura elástica linear (LEFM). Nessas análises, a temperatura mínima necessária para garantir margens adequadas contra falha do RPV é determinada em função da pressão.
P/T baseiam-se nas limitações de tensão do vaso e da cabeça do reator e na necessidade de impedir a fratura frágil do vaso e da cabeça do reator. O uso usual das curvas é orientação operacional durante manobras de aquecimento ou resfriamento, quando as indicações de pressão e temperatura são monitoradas e comparadas com a curva aplicável para determinar se a operação está dentro da região permitida. As curvas utilizadas pelas operações também incorporam o erro do instrumento para garantir uma margem de segurança adequada. Devido aos efeitos de fragilização da irradiação de nêutrons, a curva MPT se deslocará para a direita ao longo da vida útil do núcleo para explicar o aumento da fragilidade ou a diminuição da ductilidade.
Choque Térmico Pressurizado – PTS
Em geral, o choque térmico é uma carga mecânica causada por uma rápida mudança de temperatura de um determinado ponto. A mudança de temperatura causa tensões na superfície que estão sob tensão, o que pode favorecer a formação e propagação de trincas. Normalmente, os materiais cerâmicos são geralmente suscetíveis a choques térmicos, mas em algumas circunstâncias também os vasos pressurizados sofrem choques térmicos. Com aquecimento (ou resfriamento) rápido de um vaso de paredes espessas, como o vaso de pressão do reator, uma parte da parede pode tentar expandir (ou contrair) enquanto a seção adjacente, que ainda não foi exposta à mudança de temperatura, tenta para contê-lo.
Choque Térmico Pressurizado, PTS, significa um evento ou transiente em reatores de água pressurizada (PWRs) causando super-resfriamento severo (choque térmico) concomitante ou seguido por pressão significativa no vaso do reator. Neste cenário de acidente, a água fria entra em um reator enquanto o vaso está pressurizado. Isso esfria rapidamente o recipiente e coloca grandes tensões térmicas no aço. Eventos graves de super-resfriamento do sistema do reator que podem ser acompanhados por pressurização ou repressurização do vaso do reator podem resultar de uma variedade de causas. A pressão no sistema do reator aumenta a gravidade do choque térmico devido à adição de estresse de pressão. Os transientes, que combinam alta pressão do sistema e um choque térmico severo, são potencialmente mais perigosos devido ao efeito adicional das tensões de tração no interior da parede do vaso do reator. Os transientes relacionados ao PTS incluem:
válvulas emperradas no sistema primário,
válvulas emperradas no sistema secundário,
pequenos acidentes de perda de refrigerante com injeção subseqüente de água do sistema de resfriamento de núcleo de emergência (ECCS),
quebras na linha principal de vapor,
rupturas na linha de água de alimentação.
O NRC criou 10 CFR Parte 50,61 e 50,61a – a “regra PTS” e a “regra PTS alternativa” – para garantir que o aço da embarcação permaneça forte o suficiente para proteger a integridade da embarcação. Essas regras exigem avaliações adicionais ou outras ações se a fragilização atingir certos limites.
RTNDT = RTNDT(U) + M + ΔRTNDT
Onde:
RTNDT significa a temperatura de referência para um material do vaso do reator, sob quaisquer condições. Para os materiais da linha de cintura do vaso do reator, o RTNDT deve levar em consideração os efeitos da radiação de nêutrons.
RTNDT(U) significa a temperatura de referência para um material do vaso do reator na condição pré-serviço ou não irradiada.
ΔRTNDT é o aumento em RTNDT causado pela irradiação
M é uma margem adicionada para cobrir incertezas nas propriedades iniciais, teores de cobre e níquel, fluência e procedimentos de cálculo. Quanto maiores as quantidades de cobre, níquel e fluência de nêutrons, maior o aumento.
Enquanto a tenacidade à fratura do material do vaso do reator for relativamente alta, tais eventos não ameaçarão a integridade do RPV. No entanto, a tenacidade à fratura dos materiais do vaso do reator diminui com a exposição a nêutrons rápidos durante a vida útil de uma usina nuclear. Se a tenacidade à fratura do material do vaso tiver sido reduzida o suficiente, eventos PTS graves podem causar a propagação de pequenas falhas que podem existir perto da superfície interna do vaso. A suposta falha inicial pode se propagar em uma rachadura através da parede do vaso de extensão suficiente para ameaçar a integridade do vaso e, portanto, a capacidade de resfriamento do núcleo.
Embora o PTS não afete os reatores de água fervente, há condições muito limitadas em que esses vasos podem sobrepressurizar em baixas temperaturas.
Referência Especial: NUREG-1511, Relatório de Status do Vaso de Pressão do Reator. Comissão Reguladora Nuclear dos EUA, Washington, DC, 1994.
Referência especial: DOE FUNDAMENTALS HANDBOOK MATERIAL SCIENCE Volume 2 de 2, DOE-HDBK-1017/2-93, Washington, DC, 1993.
Limites de taxa de aquecimento e resfriamento
O aquecimento do NSSS de Cold Shutdown (MODE 5) para Hot Standby (MODE 3) é realizado por bombas de refrigeração do reator que são muito potentes (podem consumir até 6 MW cada) e, portanto, seu trabalho em conjunto com um calor de decaimento pode ser usado para aquecer o refrigerante primário antes da inicialização do reator. Para operar as bombas de refrigeração do reator, a pressão do sistema de refrigeração do reator deve ser aumentada para satisfazer os requisitos de cabeça de sucção líquida positiva. As bombas de refrigeração do reator são iniciadas sequencialmente. A taxa de aquecimento da planta primária é limitada a cerca de 30°C por hora, a fim de minimizar o estresse interno no material do vaso de pressão, tubulação primária e outros componentes.
Os limites de taxa de aquecimento e esfriamento são baseados no impacto na futura vida de fadiga da planta. Os limites de aquecimento e resfriamento garantem que a vida de fadiga da planta seja igual ou maior que a vida operacional da planta. Grandes componentes, como flanges, a cabeça do vaso do reator e até mesmo o próprio vaso do reator são os componentes limitantes. Normalmente, o componente mais limitante definirá as taxas de aquecimento e resfriamento.
Danos por radiação aos materiais do reator
Os reatores nucleares são fontes significativas de radiação, especialmente radiação de nêutrons. Na operação de energia, a reação de fissão é responsável pela energia gerada em um reator nuclear, e a taxa de reação de fissão é proporcional ao fluxo de nêutrons. Quando um reator é desligado, a fissão essencialmente cessa, mas a energia de decaimento ainda está sendo produzida. A energia produzida após o desligamento é chamada de calor de decaimento. Os reatores nucleares são, portanto, fontes de vários tipos de radiação, sendo os nêutrons os mais importantes. Cada tipo de radiação interage de uma maneira diferente, portanto devemos descrever a interação de partículas (radiação como um fluxo dessas partículas) separadamente. Por exemplo, partículas carregadas com altas energias podem ionizar átomos diretamente. Por outro lado, partículas eletricamente neutras interagem apenas indiretamente, mas também podem transferir algumas ou todas as suas energias para a matéria.
Esta é a característica chave da categorização das fontes de radiação. Eles geralmente são categorizados em dois tipos gerais, como segue:
Partículas carregadas (diretamente ionizantes)
Partículas beta. Partículas beta são elétrons rápidos ou pósitrons emitidos no decaimento beta nuclear, bem como elétrons energéticos produzidos por qualquer outro processo. A radiação beta ioniza a matéria mais fraca quea radiação alfa. Por outro lado, os intervalos de partículas beta são mais longos e dependem fortemente da energia cinética inicial da partícula.
Partículas carregadas pesadas. Partículas carregadas pesadas são todos íons energéticos com massa de uma unidade de massa atômica ou maior, como prótons, partículas alfa (núcleos de hélio) ou fragmentos de fissão. O poder de parada da maioria dos materiais é muito alto para partículas alfa e para partículas carregadas pesadas. Portanto, as partículas alfa têm alcances muito curtos. Por outro lado, elas produzem ionização massiva da matéria circundante.
Partículas neutras (indiretamente ionizantes)
Radiação gama (radiação eletromagnética). Os raios gama ionizam a matéria principalmente por meio de ionização indireta. Os raios gama são muito penetrantes, por outro lado, sua ionização não é tão intensa quanto para partículas carregadas. Embora um grande número de interações possíveis seja conhecido, existem três mecanismos principais de interação com a matéria.
Neutrões. Os nêutrons podem ser emitidos porfissão nuclear ou pelodecaimento de alguns átomos radioativos. Os nêutrons não têm carga elétrica líquida, portanto não podem ser afetados ou interrompidos por forças elétricas. Os nêutrons ionizam a matéria apenas indiretamente, o que torna os nêutrons um tipo de radiação altamente penetrante. Os nêutrons se espalham com núcleos pesados de forma muito elástica. Núcleos pesados muito duros desaceleram um nêutron e muito menos absorvem um nêutron rápido. Uma absorção de nêutrons (diríamos blindagem) causa o início de certareação nuclear (captura, rearranjo ou mesmo fissão), que é acompanhada por vários outrostipos de radiação. Resumindo, apenas os nêutrons tornam a matéria radioativa, portanto com os nêutrons temos que blindar também os outros tipos de radiação.
Defeitos cristalográficos induzidos por radiação
Os materiais em serviço nuclear estão sujeitos a vários tipos de radiação. Alguns deles podem causar danos significativos à estrutura cristalina dos materiais. A radiação nuclear concentra grandes quantidades de energia em áreas altamente localizadas. O dano é causado pela interação dessa energia com os núcleos e/ou elétrons em órbita.
Como foi escrito, partículas carregadas com altas energias podem ionizar átomos diretamente ou podem causar excitação de elétrons circundantes. A ionização e a excitação dissipam grande parte da energia das partículas carregadas mais pesadas e causam poucos danos. Isso ocorre porque os elétrons são relativamente livres para se mover e logo são substituídos. O efeito líquido da radiação beta e gama no metal é gerar uma pequena quantidade de calor. Partículas mais pesadas, como prótons, partículas alfa, nêutrons rápidos e fragmentos de fissão, geralmente transferem energia suficiente por meio de colisões elásticas ou inelásticas para remover núcleos de suas posições de rede (cristalina). Essa adição de vacâncias e átomos intersticiais causa mudanças nas propriedades dos metais.
Em geral, os efeitos de maior interesse podem ser descritos pelos seguintes agrupamentos:
Vagas ou Knock-ons. Defeitos de vacância resultam de um átomo ausente em uma posição de rede. A estabilidade daestrutura cristalina circundante garante que os átomos vizinhos não irão simplesmente colapsar em torno da vacância. Isso pode ser causado pela interação direta de um nêutron de alta energia ou um fragmento de fissão. Se um alvo ou núcleo atingido ganha cerca de 25 eV de energia cinética (25 eV a 30 eV para a maioria dos metais) em uma colisão com uma partícula de radiação (geralmente um nêutron rápido), o núcleo será deslocado de sua posição de equilíbrio na rede cristalina. Durante uma irradiação longa (para grandes valores dafluência de nêutrons), muitos dos átomos deslocados retornarão aos locais normais (estáveis) da rede (ou seja, o recozimento parcial ocorre espontaneamente).
Intersticiais. Defeitos intersticiais resultam de uma impureza localizada em um sítio intersticial ou um dos átomos da rede estando em uma posição intersticial em vez de estar em sua posição de rede. Um intersticial é formado quando um átomo, que é arrancado de sua posição, para em algum ponto remoto.
Ionização. A ionização é causada pela remoção de elétrons de suas camadas eletrônicas e tem o efeito de alterar as ligações químicas das moléculas. No metal, a ionização não causa mudanças dramáticas nas propriedades do material. Isso se deve aos elétrons livres, típicos apenas da ligação metálica.
Espigas Térmicas e de Deslocamento. Picos térmicos e de deslocamento podem causar distorção que é congelada como tensão na área microscópica. Esses picos podem causar uma alteração nas propriedades do material. Este termo identifica domínios localizados de alta temperatura causados pela deposição de energia de nêutrons e fragmentos de fissão. Um pico de deslocamento ocorre quando muitos átomos em uma pequena área são deslocados por um knock-on (ou cascata de knock-ons). Um nêutron de 1 MeV pode afetar aproximadamente 5.000 átomos, constituindo um desses picos. A presença de muitos picos de deslocamento altera as propriedades do metal que está sendo irradiado, como aumento da dureza e diminuição da ductilidade.
Átomos de Impureza. A captura de nêutrons e as reações nucleares induzidas por várias radiações têm o efeito de transmutar um átomo em um elemento estranho ao material.
Deslizamento induzido por radiação. Em reatores nucleares, muitos componentes metálicos são submetidos simultaneamente a campos de radiação, temperaturas elevadas e estresse. Metal sob tensão em temperatura elevada exibe o fenômeno de fluência, ou seja. o aumento gradual da tensão com o tempo. A fluência de componentes de metal nas temperaturas de operação do reator torna-se mais rápida quando eles são expostos a um campo de radiação.
Nêutrons com energia suficiente podem perturbar o arranjo atômico ou a estrutura cristalina dos materiais. A influência do dano estrutural é mais significativa para os metais por causa de sua relativa imunidade ao dano por radiação ionizante. Os reatores de água pressurizada operam com uma taxa mais alta de impactos de nêutrons e seus vasos, portanto, tendem a experimentar um maior grau de fragilização do que os vasos de reator de água fervente. Muitos reatores de água pressurizada projetam seus núcleos para reduzir o número de nêutrons que atingem a parede do vaso. Isso retarda a fragilização do vaso. Os regulamentos do NRC abordam a fragilização em 10 CFR Parte 50, Apêndice G, “Requisitos de Resistência à Fratura” e Apêndice H, “Requisitos do Programa de Vigilância de Material do Reator”. Como o vaso de pressão do reator é considerado insubstituível, a fragilização por irradiação de nêutrons de aços de vasos de pressão é uma questão chave na avaliação de longo prazo da integridade estrutural para obtenção de vida útil e programas de extensão.
Danos de radiação são produzidos quando nêutrons de energia suficiente deslocam átomos (especialmente em aços em temperaturas operacionais de 260 a 300°C) que resultam em cascatas de deslocamento que produzem um grande número de defeitos, tanto vacâncias quanto intersticiais. Embora a superfície interna do RPV esteja exposta a nêutrons de energias variadas, os nêutrons de energia mais alta, acima de 0,5 MeV, produzem a maior parte do dano. A fim de minimizar essa degradação do material, o tipo e a estrutura do aço devem ser selecionados adequadamente. Hoje sabe-se que a suscetibilidade dos aços para vasos de pressão do reator é fortemente afetada (negativamente) pela presença de cobre, níquel e fósforo.
Como foi escrito, a distinção entre fragilidade e ductilidade não é facilmente aparente, especialmente porque tanto a ductilidade quanto o comportamento frágil dependem não apenas do material em questão, mas também da temperatura (transição dúctil-frágil) do material. O efeito da temperatura na natureza da fratura é de considerável importância. Muitos aços exibem fratura dúctil em temperaturas elevadas e fratura frágil em baixas temperaturas . A temperatura acima da qual um material é dúctil e abaixo da qual é frágil é conhecida como temperatura de transição dúctil-frágil(DBTT), temperatura de ductilidade nula (NDT) ou temperatura de transição de ductilidade nula. Esta temperatura não é precisa, mas varia de acordo com o tratamento mecânico e térmico prévio e a natureza e quantidade de elementos impuros. Pode ser determinado por alguma forma de teste de queda de peso (por exemplo, os testes Charpy ou Izod).
Para minimizar a fluência de nêutrons:
Refletores de nêutrons radiais são instalados ao redor do núcleo do reator. Os refletores de nêutrons reduzem o vazamento de nêutrons e, portanto, reduzem a fluência de nêutrons em um vaso de pressão do reator.
Se o metal for aquecido a temperaturas elevadas após a irradiação (uma forma de recozimento), verifica-se que a resistência e a ductilidade retornam aos mesmos valores de antes da irradiação. Isso significa que os danos causados pela radiação podem ser recozidos de um metal.
Programa de Vigilância de Materiais de Navios Reatores
Programas de vigilância de navios reatores fornecer informações sobre o efeito da radiação nos materiais da embarcação em condições de operação. O programa de vigilância do vaso do reator utiliza cápsulas localizadas na parede do vaso diretamente opostas ao centro do núcleo. As cápsulas contêm amostras de aço do vaso do reator obtidas durante a fabricação do vaso e são retiradas periodicamente do vaso do reator. As cápsulas de vigilância devem estar localizadas perto da parede interna do vaso na região da linha de cintura para que as amostras de material dupliquem, no maior grau possível, o espectro de nêutrons, o histórico de temperatura e a fluência máxima de nêutrons experimentados na superfície interna do vaso do reator. Uma cápsula de espécime contendo espécimes para uso em testes mecânicos de entalhe em V, tração e fratura Charpy pode ser removida do reator durante os períodos normais de reabastecimento.
A técnica Charpy V-notch (CVN) é a mais comumente usada. O teste Charpy V-notch usa uma amostra entalhada de seção transversal definida. Para essas condições de carregamento dinâmico e quando um entalhe está presente, estamos usando a tenacidade ao entalhe. Os testes de impacto Charpy e Izod são usados para medir esse parâmetro, que é importante para avaliar o comportamento de transição dúctil para frágil de um material. Da mesma forma que a tenacidade à tração, a tenacidade do entalhe é medida em unidades de joule por metro cúbico (J·m−3) no sistema SI, mas neste caso estamos medindo a área na posição do entalhe.
Também pode haver dosímetros especiais, incluindo níquel puro, cobre, ferro, alumínio-cobalto ou urânio-238, que podem ser colocados em espaçadores especialmente perfurados para conter os dosímetros.
De acordo com 10 CFR 50 Apêndice H, nenhum programa de vigilância de material é necessário para recipientes de reatores para os quais pode ser demonstrado de forma conservadora por métodos analíticos aplicados a dados experimentais e testes realizados em recipientes comparáveis, fazendo concessões apropriadas para todas as incertezas nas medições, que o a fluência máxima de nêutrons no final da vida útil projetada do recipiente não excederá 1017 n/cm2 (E>1 MeV).
Referência Especial: NUREG-1511, Relatório de Status do Vaso de Pressão do Reator. Comissão Reguladora Nuclear dos EUA, Washington, DC, 1994.
Recozimento de vaso de pressão do reator
Durante a operação de uma usina nuclear, o material do vaso de pressão do reator e o material de outros componentes internos do reator são expostos à radiação de nêutrons (especialmente a nêutrons rápidos > 0,5 MeV), o que resulta em fragilização localizada do aço e soldas no área do núcleo do reator. Esse fenômeno, conhecido como fragilização por irradiação, resulta em:
Aumente constantemente o DBTT. Não é provável que o DBTT se aproxime da temperatura operacional normal do aço. No entanto, existe a possibilidade de que, quando o reator estiver sendo desligado ou durante um resfriamento anormal, a temperatura caia abaixo do valor DBTT enquanto a pressão interna ainda estiver alta.
Queda na energia de fratura da prateleira superior. Os efeitos da radiação também se manifestam por uma queda na energia de fratura da prateleira superior e diminuição da tenacidade à fratura.
Todos esses efeitos devem ser monitorados pelos operadores da planta. Portanto, os reguladores nucleares exigem que um programa de vigilância do material do vaso do reator seja conduzido em reatores de potência refrigerados a água.
Uma vez que um material de RPV é degradado por fragilização por radiação (por exemplo, aumento significativo na temperatura de transição dúctil-frágil Charpy ou redução da tenacidade à fratura), o recozimento térmico do RPV é a única maneira de recuperar as propriedades de tenacidade do material RPV.
De acordo com 10 CFR 50,66 – Requisitos para recozimento térmico do vaso de pressão do reator:
“Para os reatores de energia nuclear de água leve onde a radiação de nêutrons reduziu a tenacidade à fratura dos materiais do vaso do reator, um recozimento térmico pode ser aplicado ao vaso do reator para recuperar a tenacidade à fratura do material.”
O recozimento térmico (método “seco”) do vaso de pressão do reator é um método pelo qual o vaso de pressão (com todos os internos do reator removidos) é aquecido até uma certa temperatura (geralmente entre 420 – 460°C) pelo uso de uma fonte de calor externa ( aquecedores elétricos, ar quente), mantidos por um determinado período (por exemplo, 100 – 200 horas) e depois resfriados lentamente. O equipamento de recozimento é geralmente um forno em forma de anel com elementos de aquecimento em sua superfície externa. A potência de saída dos aquecedores instalados pode atingir até 1 MWe. Foi demonstrado que, para os materiais especialmente fabricados, a prateleira superior recuperou 100% após 24 horas de recozimento e mais rapidamente do que a temperatura de transição. O recozimento por 168 horas recuperou 90% da mudança de temperatura de transição.
Recozimento úmido
Existe também a possibilidade do chamado método de recozimento “úmido” que foi aplicado nos EUA e na Bélgica. O recozimento nessa temperatura ~340°C foi alcançado sem aquecimento externo, mas pelo aumento da temperatura do líquido de arrefecimento obtido pela energia das bombas de circulação do circuito primário. Este tipo de recozimento proporciona apenas uma recuperação parcial do material devido à limitação da temperatura máxima.
Referência Especial: Recozimento e re-fragilização de materiais de vasos de pressão do reator. relatório AMES N.19; ISSN 1018-5593. Comunidades Européias, 2008.
Corrosão
A corrosão é a deterioração de um material devido à interação química com o meio ambiente. É um processo natural no qual os metais convertem sua estrutura em uma forma quimicamente mais estável, como óxidos, hidróxidos ou sulfetos. A corrosão é a principal preocupação em usinas de reatores nucleares. A corrosão ocorre continuamente em toda a planta do reator e todo metal está sujeito a ela. Embora essa corrosão não possa ser eliminada, ela pode ser controlada.
Em março de 2002, enquanto o reator nuclear Davis-Besse em Ohio estava respondendo ao Boletim de 2001, a usina identificou uma cavidade do tamanho de uma bola de futebol na cabeça do reator. A cavidade estava ao lado de um bocal rachado e vazando, em uma área da cabeça do vaso coberta por depósitos de anos de vazamentos. Alguns dias após a descoberta, o NRC emitiu uma Carta de Ação Confirmatória ao proprietário da usina, a First Energy Nuclear Corporation. A carta assegurava que a fábrica permaneceria fechada até que a empresa avaliasse e resolvesse os danos na cabeça do navio. Análises posteriores concluíram que o bocal rachado vazou água borada, que criou ácido bórico que corroeu o aço da cabeça do vaso e criou a cavidade.
Em PWRs, o núcleo do reator consiste em conjuntos de varetas de combustível, apresentando um revestimento de liga de zircônio, contendo pastilhas de óxido de urânio (com urânio enriquecido em ~ 4% U-235) ou pastilhas MOX (óxidos mistos de urânio-plutônio [(U,Pu )O2], com um teor de Pu de 5–10%). A fabricação de combustível é a etapa final do início do ciclo do combustível nuclear. Nesta etapa, um conjunto de combustível completo é fabricado. Como um conjunto de combustível consiste em várias partes estruturais, essa etapa pode ser processada em diferentes locais e essas peças também podem ser pré-fabricadas.
Pellets de Combustível. A maioria dos PWRs usacombustível de urânio, que está na forma de dióxido de urânio. O dióxido de urânio é um sólido semicondutor preto comcondutividade térmica muito baixa. Por outro lado, o dióxido de urânio tem ponto de fusão muito alto e comportamento bem conhecido. O UO2 é prensado em pellets, esses pellets são então sinterizados no cilindro sólido (com altura e diâmetro de cerca de 1 centímetro, sendo a altura maior que o diâmetro). As dimensões dos pellets de combustível e outros componentes do conjunto de combustível são controladas com precisão para garantir consistência nas características do combustível. Esses pellets são então carregados e encapsulados dentro de uma vareta de combustível (um tubo de revestimento metálico), que é feito de ligas de zircônio devido à sua baixíssima seção transversalde absorção (ao contrário do aço inoxidável). A superfície do tubo, que cobre os pellets, é chamada de revestimento de combustível. As varetas de combustível são o elemento básico de um conjunto de combustível. As varetas combustíveis têm a função de conter os produtos de fissão, garantindo o suporte mecânico das pastilhas, e permitindo a remoção de calor para o fluido refrigerante do calor gerado pelas reações nucleares. Barra de combustível típica, tem um comprimento de cerca de 4 m, com um diâmetro de cerca de 1 cm.
Revestimento de combustível. O zircônio é um metal de transição brilhante, branco-acinzentado e forte que se assemelha ao háfnio e, em menor grau, ao titânio. O zircônio é usado principalmente como refratário e opacificante, embora pequenas quantidades sejam usadas como agente de liga por sua forte resistência à corrosão. A liga de zircônio (por exemplo, Zr + 1%Nb) é amplamente utilizada como revestimento para combustíveis de reatores nucleares. As propriedades desejadas dessas ligas são uma baixa seção transversal de captura de nêutrons e resistência à corrosão em condições normais de serviço. As ligas de zircônio têm condutividade térmica mais baixa (cerca de 18 W/mK) do que o metal de zircônio puro (cerca de 22 W/mK).
Bocal Superior e Bocal Inferior. Um conjunto de combustível PWR é composto por um bico inferior no qual as hastes são fixadas através da treliça e para finalizar todo o conjunto é finalizado por um bico superior. Existem grades de espaçamento entre esses bicos. Essas grades garantem uma orientação exata das varetas de combustível. Os bocais inferior e superior são fortemente construídos, pois fornecem grande parte do suporte mecânico para a estrutura do conjunto de combustível. O bico superior garante a função de manuseio de montagem. O bocal inferior fornece o suporte mecânico para a estrutura do conjunto de combustível. O bocal inferior possui um dispositivo de mitigação de detritos, para capturar corpos estranhos em movimento, que formaram, ao mesmo tempo, a principal causa de falha do revestimento.
Grade de Espaçamento. Garante uma orientação exata das varetas de combustível. As grades espaçadoras são soldadas nos tubos guia e garantem, por meio de molas e reentrâncias, o suporte da vareta combustível e o espaçamento. Podem possuir palhetas, permitindo uma melhor mistura das correntes de fluido, melhorando assim o desempenho termo-hidráulico do conjunto.
Tubos de dedal guia. Um tubo vago para hastes de controle ou instrumentação de núcleo . As hastes absorvedoras nos conjuntos de controle deslizam dentro dos tubos guia.
Tubo de instrumentação. Um tubo de instrumentação é um tubo vago apenas para instrumentação interna, como o sistema de monitoramento de fluxo de nêutrons interno.
O conjunto combustível constitui o elemento base do núcleo do reator nuclear . O núcleo do reator (tipo PWR) contém cerca de 157 conjuntos de combustível (dependendo do tipo de reator). Os PWRs ocidentais usam um arranjo de treliça quadrada e os conjuntos são caracterizados pelo número de hastes que contêm, normalmente, 17 × 17 nos projetos atuais. O enriquecimento das barras de combustível nunca é uniforme. O enriquecimento é diferenciado na direção radial, mas também na direção axial. Este arranjo melhora a distribuição de energia e melhora a economia de combustível.
Problemas Materiais dos Combustíveis Nucleares
Perda de Estanqueidade do Revestimento de Combustível
O revestimento evita que os produtos da fissão radioativa escapem da matriz de combustível para o refrigerante do reator e o contaminem. O surgimento de um vazamento naquele revestimento resulta em:
o transporte de elementos químicos específicos (produtos de fissão) que são estáveis e radioativos (iodo, xenônio, criptônio …) para o circuito primário do reator
depósitos de isótopos de vida longa (césio, estrôncio, tecnécio …), ou mesmo, em circunstâncias excepcionais, de emissores alfa na tubulação do circuito primário, ou de circuitos auxiliares
um aumento no nível geral de irradiação para aquele circuito, do nível já devido a produtos de ativação (produtos de corrosão, por exemplo, cobalto, cromo, ferro em particular)
Uma fuga representa, assim, um grande desafio em termos operacionais para o operador de uma central eléctrica, uma vez que tem influência directa no nível de exposição radiológica a que os trabalhadores estão sujeitos, na exploração da central ou na sua manutenção. Embora as falhas de combustível raramente tenham sido um problema relacionado à segurança, seu impacto nos custos operacionais da planta devido a:
descarga prematura de combustível,
seguindo o encurtamento do ciclo,
possíveis interrupções não programadas,
aumento do volume de combustível irradiado
Um dos passos necessários para atingir a meta de defeito zero é entender as causas raízes das falhas e seus mecanismos, para que algumas ações corretivas possam ser implementadas, seja por meio de melhorias no projeto e fabricação do combustível pelos fornecedores de combustível, seja por mudanças operacionais, como como manobras de potência reduzida.
Referência Especial: CEA, Divisão de Energia Nuclear. Combustíveis Nucleares, ISBN 978-2-281-11345-7
Mecanismos de falha de combustível
Existem várias causas de falha de combustível, que foram identificadas no passado. Nas primeiras datas das operações PWR e BWR, essas causas eram predominantemente defeitos de fabricação ou atrito. A lista a seguir não está completa, também existem mecanismos de falha que são típicos para determinados projetos de reator e combustível. Deve-se notar também que muitas das causas de falha de combustível nunca foram identificadas e permanecem desconhecidas.
Preocupado. Fretting foi um dos principais mecanismos de falha nas primeiras datas das operações PWR e BWR. Tem normalmente duas variantes.
Preocupação com detritos. A fricção de detritos pode ser causada por qualquer detrito (material estranho – geralmente metálico) que pode entrar no pacote de combustível e que tem o potencial de se alojar entre a grade do espaçador e uma vareta de combustível. O desgaste por atrito do revestimento de combustível pode resultar na penetração do revestimento.
Fretting grade-para-haste. O atrito grade-a-haste surge da vibração do elemento combustível gerada pela alta velocidade do refrigerante através da grade de espaçamento. As grades espaçadoras são soldadas nos tubos guia e garantem, por meio de molas e reentrâncias, o suporte da vareta combustível e o espaçamento. A alta velocidade do refrigerante pode fazer com que a haste esfregue contra a parte da grade do espaçador que a segura. Este tipo de desgaste do revestimento pode ser minimizado pelo projeto adequado da grade de espaçamento. O jateamento defletor geralmente é agrupado sob o desgaste grade-a-haste.
Interação pellet-cladding (PCI). As falhas devido ao PCI são típicas para mudanças de energia, movimento da haste e partida da planta. Eles geralmente ocorrem dentro de algumas horas ou dias após uma rampa de potência ou movimento das hastes de controle. Isso resulta especialmente em restrições de taxa de rampa de inicialização.
Secar. Nos BWRs, quando o fluxo de calor excede um valor crítico (CHF – critical heat flux) o padrão de fluxo pode atingir as condições de secagem (a fina película de líquido desaparece). A transferência de calor da superfície do combustível para o líquido de arrefecimento é deteriorada, resultando em um aumento drástico na temperatura da superfície do combustível. Este fenômeno pode causar falha na haste de combustível afetada.
Defeitos de fabricação
Defeitos de solda do plugue final.
Colapso de fluência do revestimento. O colapso do revestimento pode ser causado pela densificação dos grânulos de combustível formando lacunas axiais na coluna de grânulos, resultando em colapso da pressão externa. Como a fluência depende do tempo, o colapso total normalmente ocorre em queimas mais altas. Este tipo de falha pode ser eliminado através da utilização de pellets com densificação moderada e pré-pressurização das hastes.
Superfície de pelota ausente
Hidratação Interna. A inclusão inadvertida de materiais contendo hidrogênio dentro de uma barra de combustível pode resultar em hidretação e, portanto, fragilização do revestimento de combustível. As fontes de hidrogênio foram principalmente umidade residual ou contaminação orgânica em pastilhas/barras de combustível. Essa causa de falha foi praticamente eliminada por meio de melhorias na fabricação.
Corrosão induzida em bruto. As falhas de corrosão induzidas no bruto são devidas ao fluxo de calor anormalmente alto que excede os limites de fluxo de calor ou corrosão por queima ou a problemas químicos da água que levam a depósitos excessivos de petróleo bruto. Nos BWRs, a corrosão induzida pelo petróleo bruto foi uma das principais causas de falha de combustível na década de 1980.
Craqueamento retardado de hidretos (DHC). A trinca de hidreto retardada é o início da trinca dependente do tempo e a propagação através da fratura de hidretos que podem se formar à frente da ponta da trinca. Este tipo de falha pode ser iniciado por longas fissuras na superfície externa do revestimento, que podem se propagar na direção axial/radial. Esse mecanismo de falha pode potencialmente limitar a operação de alta queima.
Danos no manuseio de combustível
Veja também: AIEA, Revisão de falhas de combustível em reatores refrigerados a água. Nº NF-T-2.1. ISBN 978–92–0–102610–1, Viena, 2010.
Oxidação a Vapor em Alta Temperatura de Ligas de Zircônio
Em altas temperaturas, a reação exotérmica de ligas à base de Zr com vapor é muito mais intensa e perigosa para a segurança de usinas nucleares durante acidentes como um acidente de perda de refrigerante (LOCA). O principal problema da oxidação em alta temperatura é que o revestimento de zircônio reage rapidamente com o vapor de água em alta temperatura. A cinética de oxidação de ligas de zircônio relevantes parece ser parabólica na faixa de temperatura de 1000-1500°C para muitas ligas à base de Zr. Acima de 1577°C, a camada de óxido se transforma de tetragonal para cúbica e a taxa de oxidação ainda aumenta. Além disso, a oxidação do zircônio pela água é acompanhada pela liberação de gás hidrogênio. Essa oxidação é acelerada em altas temperaturas, por exemplo, dentro do núcleo de um reator, se os conjuntos de combustível não estiverem mais completamente cobertos por água líquida e insuficientemente resfriados. O zircônio metálico é então oxidado por água/vapor para formar gás hidrogênio de acordo com a seguinte reação redox:
A condutividade térmica do dióxido de urânio é muito baixa quando comparada com urânio metálico, nitreto de urânio, carboneto de urânio e material de revestimento de zircônio. A condutividade térmica é um dos parâmetros que determinam a temperatura central do combustível. Essa baixa condutividade térmica pode resultar em superaquecimento localizado na linha central do combustível e, portanto, esse superaquecimento deve ser evitado. O superaquecimento do combustível é evitado mantendo a taxa de calor linear de pico (LHR) em estado estacionário ou o Fator de Canal Quente do Fluxo de Calor – F Q (z) abaixo do nível em que ocorre o derretimento da linha central do combustível. A expansão do pellet de combustível após a fusão da linha central pode fazer com que o pellet estresse o revestimento a ponto de falhar.
Embora o ponto de fusão do UO2 seja superior a 2800°C, o combustível geralmente é operado em temperaturas de pico muito mais baixas (menos de 1400°C). Isso fornece margem suficiente para o derretimento do combustível e para a perda da integridade do combustível. Em geral, o derretimento de combustível deve ser excluído também para acidentes de condição III e IV. Mas o desastre nuclear de Fukushima Daiichi em 2011 eleva o problema de segurança das usinas nucleares a um novo nível no mundo. É difícil prever esses eventos e todos os outros acidentes fora do projeto e se preparar para eles devido à sua extrema raridade. Sob essas circunstâncias raras, a planta pode não ser capaz de operar com segurança. A redução na margem de segurança de uma planta pode causar falhas catastróficas, como colapsos
No caso de fusão de combustível nuclear, é necessário distinguir em qual evento a temperatura de fusão do combustível é atingida. O derretimento do combustível pode ocorrer:
Dominação lenta da haste de combustível. No caso de um aumento no overpower do combustível que é lento em comparação com a taxa de transferência de calor através do combustível, a fusão ocorre apenas em escala local.
Perda do dissipador de calor final. No caso de perda de refrigerante do reator, a potência da haste diminui, a temperatura do combustível é apenas algumas dezenas de graus Celsius acima da temperatura do revestimento.
Acidentes RIA. Nesses acidentes, a grande e rápida deposição de energia no combustível pode resultar em derretimento, fragmentação e dispersão do combustível.
Acidente de derretimento do núcleo do reator
Acidente de fusão do núcleo do reator é um evento ou sequência de eventos que resulta no derretimento de parte do combustível no núcleo do reator. Embora este evento seja muito improvável, não pode ser descartado. São muitas e muitas barreiras que precisam ser transpostas. Especialmente, a falha comum (geralmente 3×100%) do Sistema de Resfriamento Central de Emergência (ECCS) deve ocorrer após perda severa de acidente de refrigerante.
Este tipo de acidente é conhecido sob o termo fusão nuclear (derretimento do núcleo), mas isso não é definido oficialmente pela Agência Internacional de Energia Atômica ou pela Comissão Reguladora Nuclear. O acidente de derretimento do núcleo é um grave acidente de reator nuclear que resulta em danos ao núcleo por superaquecimento. Ocorre quando o calor gerado por um reator nuclear excede o calor removido pelos sistemas de resfriamento a ponto de pelo menos um elemento do combustível nuclear exceder seu ponto de fusão. O calor que causa a fusão de um reator pode se originar da reação nuclear em cadeia, mas mais comumente o calor de decaimento dos produtos de fissão contidos nas varetas de combustível é a fonte primária de calor.
Se o núcleo do reator permanecer seco por um período de tempo considerável, a temperatura das varetas de combustível aumenta e pode atingir localmente níveis que causam degradação significativa e irreversível do núcleo. Os mecanismos dessa degradação são químicos e mecânicos. Dependendo dos níveis de temperatura locais, a degradação pode resultar em produção de hidrogênio mais ou menos severa, liberação de produto de fissão (FP) e formação e propagação de cório fundido em direção à cabeça inferior.
Referência especial: Acidentes de derretimento do núcleo do reator de energia nuclear ISBN: 978-2-7598-1835-8, IRSN 2015.
Couro
Corium, também chamado de material contendo combustível (FCM), é um material semelhante à lava criado no núcleo de um reator nuclear durante um acidente de fusão. Isso consiste de:
mistura de combustível nuclear e revestimento de zircônio oxidado,
produtos de fissão,
hastes de controle,
materiais estruturais das partes afetadas do reator, produtos de sua reação química com ar, água e vapor,
e, no caso de rompimento do vaso do reator, concreto derretido do piso da sala do reator.
Se a temperatura atingir o ponto de fusão do UO2, o combustível degrada-se geralmente a partir do centro do núcleo. Devido à formação dos líquidos eutéticos, a temperatura de fusão pode ser várias centenas de graus abaixo do ponto de fusão do UO2 (3100 K). O zircônio do combustível clad, juntamente com outros metais, reage com a água e produz dióxido de zircônio e hidrogênio. A produção de hidrogênio é um grande perigo em acidentes com reatores. À medida que a massa fundida eutética aumenta, a poça de cório pode se formar e se expandir axial e radialmente no núcleo até atingir o defletor ou a placa de suporte do núcleo. Neste momento, o cório flui para a parte inferior da cabeça. A degradação pode resultar em configurações muito diferentes no núcleo simultaneamente, variando de hastes intactas ou pouco degradadas até a formação de uma poça de cório ou um leito de detritos.
Em todos os casos, o cório evapora gradativamente a água presente na cabeça inferior. Se não houver abastecimento adicional de água e a configuração do entulho for tal que não possa ser resfriado de forma eficaz, a temperatura dos materiais aumenta gradativamente até atingir o ponto de fusão das estruturas de aço (chapas, tubos, etc.) localizadas na cabeceira inferior. No caso de resfriamento adequado do cório, ele pode solidificar e o dano é limitado ao próprio reator. No entanto, na ausência de resfriamento adequado, o cório pode derreter através do vaso do reator e fluir para fora ou ser ejetado como uma corrente fundida pela pressão dentro do vaso do reator.
No entanto, o reabastecimento do núcleo pode não ser benéfico em todas as condições. Os seguintes fenômenos podem ocorrer durante a inundação:
geração massiva de vapor, com produção de hidrogênio e aumento do reator
pressão do sistema de refrigeração;
explosão de vapor através da interação cório-água;
continuação da fusão do núcleo, apesar do influxo de água;
liberação mais rápida de produtos de fissão.
No caso de falha do vaso do reator durante um acidente de derretimento do núcleo, o cório resultante desse derretimento do núcleo e o derretimento das estruturas internas serão derramados no tapete de base do poço do reator. A interação núcleo fundido-concreto (MCCI) é tratada como um dos importantes fenômenos que podem levar à falha tardia de contenção por penetração do manto de base em um hipotético acidente grave de reatores de água leve (LWRs). O processo é impulsionado pela alta temperatura inicial do cório fundido e pelo calor de decaimento que é gerado dentro do fundido pelo decaimento radioativo dos produtos de fissão. Obviamente, a progressão do MCCI é de suma importância e desempenha um papel fundamental para ameaçar a integridade da contenção, a última barreira dos produtos da fissão.
Retenção no navio
No que diz respeito à segurança das Usinas Nucleares (NPP) em caso de acidente nuclear grave, um dos principais desafios associados é a retenção do combustível nuclear fundido e do interior do reator, denominado cório, dentro do Vaso de Pressão do Reator (RPV). Uma das maneiras de resfriar o cório no RPV é resfriando o vaso por fora. A retenção no vaso pode ser conseguida pela inundação total da cavidade do reator para resfriar a parede externa da cabeça inferior, evitando assim a falha estrutural por ruptura por fluência. Esta estratégia é denominada Retenção In-Vessel(IVR). No caso da estratégia de Retenção In-Vessel (IVR), espera-se que a poça de cório seja cercada por uma crosta de óxido, que estará em contato com o aço fundido tanto no topo da poça quanto nas laterais do vaso. A aplicação desta abordagem em grandes reatores de potência não é trivial devido ao tempo relativamente curto entre a detecção do derretimento do núcleo e a falha da cabeça inferior.
Entalpia do Combustível Nuclear
A entalpia do combustível nuclear também é utilizada como critério de aceitação em tipos muito específicos de acidentes, conhecidos como acidentes iniciados por reatividade (RIA), como os acidentes por ejeção de hastes. RIAs consistem em acidentes postulados que envolvem uma inserção repentina e rápida de reatividade positiva. Como resultado da rápida excursão de potência, as temperaturas do combustível aumentam rapidamente, levando à expansão térmica do pellet de combustível. A excursão de potência é inicialmente mitigada pelo coeficiente de temperatura do combustível (ou feedback Doppler), que será o primeiro feedback, que compensará a reatividade positiva inserida.
Nesses acidentes, a grande e rápida deposição de energia no combustível pode resultar em derretimento, fragmentação e dispersão do combustível. A ação mecânica associada à dispersão do combustível pode ser suficiente para destruir o revestimento e a geometria do feixe de hastes do combustível e produzir pulsos de pressão no sistema primário. A expulsão de combustível quente para a água tem o potencial de causar uma rápida geração de vapor e esses pulsos de pressão, que podem danificar os conjuntos de combustível próximos. Limites na entalpia específica do combustível são usados, porque os testes experimentais mostram que o grau de dano da barra de combustível se correlaciona bem com o valor de pico da entalpia específica do pellet de combustível.
Materiais para turbinas a vapor
A maioria das usinas nucleares opera um gerador de turbina de eixo único que consiste em uma turbina HP de vários estágios e três turbinas LP paralelas de vários estágios , um gerador principal e um excitador. A turbina HP geralmente é uma turbina de reação de fluxo duplocom cerca de 10 estágios com pás envoltas e produz cerca de 30-40% da potência bruta da unidade da usina. As turbinas LP são geralmente turbinas de reação de fluxo duplo com cerca de 5-8 estágios (com lâminas envoltas e com lâminas independentes dos últimos 3 estágios). As turbinas LP produzem aproximadamente 60-70% da potência bruta da unidade da usina. Cada rotor de turbina é montado em dois rolamentos, ou seja, existem rolamentos duplos entre cada módulo de turbina. A gama de ligas usadas em turbinas a vapor é relativamente pequena, em parte devido à necessidade de garantir uma boa combinação de propriedades térmicas, como expansão e condutividade, e em parte devido à necessidade de resistência a altas temperaturas a um custo aceitável.
Material para rotores de turbina. Os rotores das turbinas a vapor são geralmente feitos de aço de baixa liga. O papel dos elementos de liga é aumentar a temperabilidade para otimizar as propriedades mecânicas e tenacidade após o tratamento térmico. Os rotores ou são necessários para lidar com as mais altas condições de vapor, portanto, a liga mais comumente usada é o aço CrMoV.
Material para caixa. As carcaças das turbinas a vapor normalmente são grandes estruturas com formas complexas que devem fornecer a contenção de pressão para a turbina a vapor. Devido ao tamanho desses componentes, seu custo tem um forte impacto no custo total da turbina. Os materiais usados atualmente para revestimentos internos e externos são geralmente aços CrMo de baixa liga (por exemplo, o aço 1-2CrMo). Para temperaturas mais altas, as ligas fundidas de 9CrMoVNb são consideradas adequadas em termos de resistência.
Material das pás da turbina. Para turbinas a gás, as pás da turbina costumam ser o componente limitante. A temperatura mais alta do ciclo ocorre no final do processo de combustão e é limitada pela temperatura máxima que as pás da turbina podem suportar. Como de costume, as considerações metalúrgicas (cerca de 1700 K) colocam um limite superior na eficiência térmica. Portanto, as pás das turbinas geralmente usam materiais exóticos como superligas e muitos métodos diferentes de resfriamento, como canais de ar internos, resfriamento da camada limite e revestimentos de barreira térmica. O desenvolvimento de superligas na década de 1940 e novos métodos de processamento, como a fusão por indução a vácuo na década de 1950, aumentaram muito a capacidade de temperatura das pás da turbina. As pás das turbinas modernas geralmente usam superligas à base de níquel que incorporam cromo, cobalto e rênio.
As pás das turbinas a vapor não são expostas a temperaturas tão altas, mas devem suportar uma operação com fluido bifásico. O alto teor de gotículas de água pode causar o impacto rápido e a erosão das pás que ocorre quando a água condensada é lançada sobre as pás. Para evitar isso, por exemplo, drenos de condensado são instalados na tubulação de vapor que leva à turbina. Outro desafio para os engenheiros é o projeto das pás do último estágio da turbina LP. Essas pás devem ser (devido ao alto thermodynamics/thermodynamic-properties/what-is-specific-volume/”>volume específico de vapor) muito longas, o que induz enormes forças centrífugas durante a operação. Portanto, as pás da turbina estão sujeitas ao estresse da força centrífuga (os estágios da turbina podem girar a dezenas de milhares de revoluções por minuto (RPM), mas geralmente a 1800 RPM) e às forças do fluido que podem causar fraturas, escoamento ou falhas por fluência.
Problemas materiais de turbinas
Rastejar
A fluência, também conhecida como fluxo frio, é a deformação permanente que aumenta com o tempo sob carga ou tensão constante . Ocorre devido à longa exposição a grandes tensões mecânicas externas com limite de escoamento e é mais severa em materiais que são submetidos ao calor por longo tempo. A taxa de deformação é uma função das propriedades do material, tempo de exposição, thermodynamics/thermodynamic-properties/what-is-temperature-physics/”>temperatura de exposição e carga estrutural aplicada. A fluência é um fenômeno muito importante se estivermos usando materiais em alta temperatura. A fluência é muito importante na indústria de energia e é da maior importância no projeto de motores a jato. Para muitas situações de fluência de vida relativamente curta (por exemplo, pás de turbina em aeronaves militares), o tempo de ruptura é a consideração de projeto dominante. Obviamente, para sua determinação, testes de fluência devem ser conduzidos até o ponto de falha; estes são denominados testes de ruptura por fluência.
Erosão Corrosão
A corrosão por erosão é o dano cumulativo induzido por reações eletroquímicas de corrosão e efeitos mecânicos do movimento relativo entre o eletrólito e a superfície corroída. A erosão também pode ocorrer em combinação com outras formas de degradação, como a corrosão. Isso é conhecido como erosão-corrosão. A corrosão por erosão é um processo de degradação do material devido ao efeito combinado de corrosão e desgaste. Quase todos os meios corrosivos fluidos ou turbulentos podem causar corrosão por erosão. O mecanismo pode ser descrito da seguinte forma:
erosão mecânica do material, ou camada protetora (ou passiva) de óxido em sua superfície,
corrosão aumentada do material, se a taxa de corrosão do material depender da espessura da camada de óxido.
A corrosão por erosão é encontrada em sistemas como tubulações, válvulas, bombas, bicos, trocadores de calor e turbinas. O desgaste é um processo mecânico de degradação do material que ocorre em superfícies de fricção ou impacto, enquanto a corrosão envolve reações químicas ou eletroquímicas do material. A corrosão pode acelerar o desgaste e o desgaste pode acelerar a corrosão.
Oxidação a Vapor
O comportamento da oxidação do vapor está diretamente ligado à implementação da geração de vapor ultra-supercrítico para melhorar a eficiência e reduzir as emissões de CO2. Temperatura mais alta significa maior eficiência; no entanto, taxas de corrosão mais altas ocorrem em uma atmosfera de vapor quando são usados aços ferríticos, ferríticos-martensíticos ou de médio Cr-Ni.
Os materiais que foram desenvolvidos há mais de 50-60 anos não são mais adequados para regimes ultra-supercríticos devido à baixa resistência à corrosão e propriedades inadequadas de resistência e fluência em alta temperatura. Essas tecnologias exigem aços austeníticos avançados e ligas à base de níquel (Ni) com resistência superior à oxidação por vapor.
Fadiga
Na ciência dos materiais, a fadiga é o enfraquecimento de um material causado por carregamento cíclico que resulta em danos estruturais progressivos, quebradiços e localizados. Uma vez iniciada a trinca, cada ciclo de carregamento aumentará a trinca em uma pequena quantidade, mesmo quando repetidas tensões alternadas ou cíclicas são de intensidade consideravelmente abaixo da resistência normal. As tensões podem ser devidas a vibração ou ciclagem térmica. O dano por fadiga é causado por:
ação simultânea do estresse cíclico,
tensão de tração (seja aplicada diretamente ou residual),
tensão plástica.
Se qualquer um desses três não estiver presente, uma trinca de fadiga não será iniciada e propagada. A maioria das falhas de engenharia são causadas por fadiga.
Embora a fratura seja do tipo frágil, pode levar algum tempo para se propagar, dependendo tanto da intensidade quanto da frequência dos ciclos de tensão. No entanto, há muito pouco, se houver, aviso antes da falha se a rachadura não for notada. O número de ciclos necessários para causar falha por fadiga em um determinado pico de tensão é geralmente muito grande, mas diminui à medida que a tensão aumenta. Para alguns aços macios, as tensões cíclicas podem continuar indefinidamente, desde que o pico de tensão (às vezes chamado de resistência à fadiga) esteja abaixo do valor limite de resistência. O tipo de fadiga mais preocupante em usinas nucleares é a fadiga térmica. A fadiga térmica pode surgir de tensões térmicas produzidas por mudanças cíclicas de temperatura. Grandes componentes como o pressurizador, vaso do reator,
Referências:
Ciência de materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993.
William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578.
Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Usina Nuclear
Esperamos que este artigo, Reactor and Power Plant Materials, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Aço inoxidável é uma liga de aço com pelo menos 10,5% de cromo. As superligas, ou ligas de alto desempenho, são ligas não ferrosas (à base de níquel) que exibem excelente resistência e estabilidade superficial em altas temperaturas.
Aços Inoxidáveis
Na metalurgia, o aço inoxidável é uma liga de aço com pelo menos 10,5% de cromo com ou sem outros elementos de liga e no máximo 1,2% de carbono em massa. Os aços inoxidáveis, também conhecidos como aços inox ou inox do francês inoxydable (inoxidáveis), são ligas de aço, que são muito conhecidas por sua resistência à corrosão, que aumenta com o aumento do teor de cromo. A resistência à corrosão também pode ser aumentada por adições de níquel e molibdênio. A resistência dessas ligas metálicas aos efeitos químicos dos agentes corrosivos é baseada na passivação. Para que a passivação ocorra e permaneça estável, a liga Fe-Cr deve ter um teor mínimo de cromo de cerca de 10,5% em peso, acima do qual a passividade pode ocorrer e abaixo do qual é impossível. O cromo pode ser usado como um elemento de endurecimento e é freqüentemente usado com um elemento de endurecimento, como o níquel, para produzir propriedades mecânicas superiores.
Usos dos Aços Inoxidáveis – Aplicações
Força e resistência à corrosão do aço inoxidável muitas vezes o tornam o material de escolha em equipamentos de transporte e processamento, peças de motores e armas de fogo. A maioria das aplicações estruturais ocorre nas indústrias química e de engenharia de energia, que respondem por mais de um terço do mercado de produtos de aço inoxidável. A ampla variedade de aplicações inclui vasos de reatores nucleares, trocadores de calor. O corpo do vaso do reator é construído em aço carbono de baixa liga de alta qualidade, mas todas as superfícies que entram em contato com o refrigerante do reator (altamente corrosivo devido à presença de ácido bórico) são revestidas com um mínimo de cerca de 3 a 10 mm de aço inoxidável austenítico para minimizar a corrosão.
O aço inoxidável pode ser laminado em chapas, chapas, barras, arames e tubos. Os aços inoxidáveis não precisam ser pintados ou revestidos, o que os torna adequados para uso em aplicações onde a limpeza é necessária: em panelas, talheres e instrumentos cirúrgicos.
Tipos de Aços Inoxidáveis
Aço inoxidável é um termo genérico para uma grande família de ligas resistentes à corrosão contendo pelo menos 10,5% de cromo e pode conter outros elementos de liga. Existem vários tipos de aço inoxidável com teores variados de cromo e molibdênio e com estrutura cristalográfica variável para se adequar ao ambiente que a liga deve suportar. Os aços inoxidáveis podem ser divididos em cinco categorias:
Aços inoxidáveis ferríticos. Nos aços inoxidáveis ferríticos, o carbono é mantido em níveis baixos (C<0,08%) e o teor de cromo pode variar de 10,50 a 30,00%. Eles são geralmente limitados em uso a seções relativamente finas devido à falta de tenacidade nas soldas. Além disso, eles têm resistência a altas temperaturas relativamente fraca. Os aços ferríticos são escolhidos por sua resistência à corrosão sob tensão, o que os torna uma alternativa atraente aos aços inoxidáveis austeníticos em aplicações onde a SCC induzida por cloreto é prevalente.
Aços inoxidáveis austeníticos. Os aços inoxidáveis austeníticos contêm entre 16 e 25% de Cr e também podem conter nitrogênio em solução, ambos os quais contribuem para sua resistência à corrosão relativamente alta. Os aços inoxidáveis austeníticos têm a melhor resistência à corrosão de todos os aços inoxidáveis e possuem excelentes propriedades criogênicas e boa resistência a altas temperaturas. O grau mais conhecido é o aço inoxidável AISI 304, que contém cromo (entre 15% e 20%) e níquel (entre 2% e 10,5%) metais como principais constituintes não ferrosos. O aço inoxidável 304 possui excelente resistência a uma ampla gama de ambientes atmosféricos e a muitos meios corrosivos. Essas ligas são geralmente caracterizadas como dúcteis, soldáveis e endurecíveis por conformação a frio.
Aços inoxidáveis martensíticos. Os aços inoxidáveis martensíticos são semelhantes aos aços ferríticos por serem baseados em cromo, mas têm níveis de carbono mais altos de até 1%. Às vezes, eles são classificados como aços inoxidáveis martensíticos de baixo carbono e alto carbono. Eles têm resistência à corrosão moderada, mas são considerados duros, fortes e ligeiramente quebradiços. Eles são magnéticos e podem ser testados de forma não destrutiva usando o método de inspeção por partículas magnéticas, ao contrário do aço inoxidável austenítico. Um aço inoxidável martensítico comum é o AISI 440C, que contém 16 a 18% de cromo e 0,95 a 1,2% de carbono. O aço inoxidável grau 440C é usado nas seguintes aplicações: blocos padrão, talheres, rolamentos e pistas de esferas, moldes e matrizes, facas.
Aços Inoxidáveis Duplex. Os aços inoxidáveis duplex, como o próprio nome indica, são uma combinação de dois dos principais tipos de ligas. Possuem uma microestrutura mista de austenita e ferrita, sendo o objetivo geralmente produzir uma mistura 50/50, embora em ligas comerciais a proporção possa ser 40/60. Sua resistência à corrosão é semelhante às suas contrapartes austeníticas, mas sua resistência à corrosão sob tensão (especialmente à corrosão sob tensão por cloreto), resistência à tração e resistência ao escoamento (aproximadamente o dobro da resistência ao escoamento dos aços inoxidáveis austeníticos) são geralmente superiores aos dos aços austeníticos notas. Superduplex os aços têm força e resistência aprimoradas a todas as formas de corrosão em comparação com os aços austeníticos padrão. Os usos comuns são em aplicações marítimas, plantas petroquímicas, plantas de dessalinização, trocadores de calor e indústria de fabricação de papel. Hoje, a indústria de petróleo e gás é a maior usuária e tem pressionado por graus mais resistentes à corrosão, levando ao desenvolvimento de aços superduplex.
Aços Inoxidáveis PH. Os aços inoxidáveis PH (endurecimento por precipitação) contêm cerca de 17% de cromo e 4% de níquel. Esses aços podem desenvolver resistência muito alta por meio de adições de alumínio, titânio, nióbio, vanádio e/ou nitrogênio, que formam precipitados intermetálicos coerentes durante um processo de tratamento térmico conhecido como envelhecimento térmico. De todos os tipos de inoxidáveis disponíveis, eles geralmente oferecem a maior combinação de alta resistência aliada a excelente tenacidade e resistência à corrosão. Eles são tão resistentes à corrosão quanto os graus austeníticos. Os usos comuns são na indústria aeroespacial e em algumas outras indústrias de alta tecnologia.
Superligas
As superligas, ou ligas de alto desempenho, são ligas não ferrosas que exibem excelente resistência e estabilidade superficial em altas temperaturas. Sua capacidade de operar com segurança em uma alta fração de seu ponto de fusão (até 85% de seus pontos de fusão (Tm) expressos em graus Kelvin, 0,85) é sua principal característica. As superligas são geralmente usadas em temperaturas acima de 540 °C (1000 °F), pois nessas temperaturas o aço comum e as ligas de titânio estão perdendo suas resistências. Além disso, a corrosão é comum em aços nessa temperatura. Em altas temperaturas, as superligas retêm resistência mecânica, resistência à fluência térmica deformação, estabilidade da superfície e resistência à corrosão ou oxidação. Algumas superligas à base de níquel podem suportar temperaturas acima de 1200°C, dependendo da composição da liga.
Eles foram inicialmente desenvolvidos para uso em turbocompressores de motores a pistão de aeronaves. Hoje, a aplicação mais comum é em componentes de turbinas de aeronaves, que devem resistir à exposição a ambientes fortemente oxidantes e altas temperaturas por períodos de tempo razoáveis. As aplicações atuais incluem:
Turbinas a gás para aeronaves
Usinas de turbinas a vapor
Aplicações médicas
Veículos espaciais e motores de foguetes
Equipamento de tratamento térmico
Central nuclear
O níquel é o elemento base para as superligas, que são um grupo de ligas de níquel, ferro-níquel e cobalto usadas em motores a jato. Esses metais têm excelente resistência à deformação por fluência térmica e mantêm sua rigidez, resistência, tenacidade e estabilidade dimensional em temperaturas muito mais altas do que os outros materiais estruturais aeroespaciais.
Propriedades dos Aços Inoxidáveis vs Superligas
As propriedades dos materiais são propriedades intensivas, ou seja, independem da quantidade de massa e podem variar de um lugar para outro dentro do sistema a qualquer momento. A base da ciência dos materiais envolve estudar a estrutura dos materiais e relacioná-los com suas propriedades (mecânicas, elétricas, etc.). Uma vez que um cientista de materiais conheça essa correlação estrutura-propriedade, ele poderá estudar o desempenho relativo de um material em uma determinada aplicação. Os principais determinantes da estrutura de um material e, portanto, de suas propriedades são seus elementos químicos constituintes e a maneira como ele foi processado em sua forma final.
Densidade de Aços Inoxidáveis vs Superligas
A densidade da superliga típica é de 8,22 g/cm3.
A densidade do aço inoxidável típico é de 8,0 g/cm3 (aço 304).
A densidade é definida como a massa por unidade de volume. É uma propriedade intensiva, que é matematicamente definida como massa dividida por volume:
ρ = m/V
Em palavras, a densidade (ρ) de uma substância é a massa total (m) dessa substância dividida pelo volume total (V) ocupado por essa substância. A unidade SI padrão é quilogramas por metro cúbico (kg/m3). A unidade padrão inglesa é libras-massa por pé cúbico (lbm/ft3).
Como a densidade (ρ) de uma substância é a massa total (m) dessa substância dividida pelo volume total (V) ocupado por essa substância, é óbvio que a densidade de uma substância depende fortemente de sua massa atômica e também de a densidade do número atômico (N; átomos/cm3),
Peso Atômico. A massa atômica é transportada pelo núcleo atômico, que ocupa apenas cerca de 10-12 do volume total do átomo ou menos, mas contém toda a carga positiva e pelo menos 99,95% da massa total do átomo. Portanto, é determinado pelo número de massa (número de prótons e nêutrons).
Densidade de Número Atômico. A densidade de número atômico (N; átomos/cm3), que está associada aos raios atômicos, é o número de átomos de um determinado tipo por unidade de volume (V; cm3) do material. A densidade do número atômico (N; átomos/cm3) de um material puro com peso atômico ou molecular (M; gramas/mol) e a densidade do material (⍴; grama/cm3) é facilmente calculada a partir da seguinte equação usando o número de Avogadro (NA = 6,022 × 1023 átomos ou moléculas por mol):
Estrutura de cristal. A densidade da substância cristalina é significativamente afetada por sua estrutura cristalina. A estrutura FCC, junto com seu parente hexagonal (hcp), tem o fator de empacotamento mais eficiente (74%). Metais contendo estruturas FCC incluem austenita, alumínio, cobre, chumbo, prata, ouro, níquel, platina e tório.
Propriedades Mecânicas de Aços Inoxidáveis vs Superligas
Os materiais são freqüentemente escolhidos para várias aplicações porque possuem combinações desejáveis de características mecânicas. Para aplicações estruturais, as propriedades do material são cruciais e os engenheiros devem levá-las em consideração.
Resistência dos Aços Inoxidáveis vs Superligas
Na mecânica dos materiais, a resistência de um material é sua capacidade de suportar uma carga aplicada sem falha ou deformação plástica. A resistência dos materiais considera basicamente a relação entre as cargas externas aplicadas a um material e a deformação resultante ou mudança nas dimensões do material. A resistência de um material é sua capacidade de suportar essa carga aplicada sem falha ou deformação plástica.
Resistência à tração
A máxima resistência à tração do aço inoxidável – tipo 304L é de 485 MPa.
A máxima resistência à tração do aço inoxidável ferrítico – Grau 430 é de 480 MPa.
A resistência máxima à tração do aço inoxidável martensítico – Grau 440C é de 760 MPa.
A resistência à tração final da superliga – Inconel 718 depende do processo de tratamento térmico, mas é de cerca de 1200 MPa.
A resistência à tração final é o máximo na curva de tensão-deformação de engenharia. Isso corresponde à tensão máxima que pode ser sustentado por uma estrutura em tensão. A resistência à tração final é muitas vezes abreviada para “resistência à tração” ou mesmo para “o máximo”. Se essa tensão for aplicada e mantida, ocorrerá fratura. Freqüentemente, esse valor é significativamente maior do que o limite de escoamento (até 50 a 60 por cento a mais do que o rendimento de alguns tipos de metais). Quando um material dúctil atinge sua resistência máxima, ele sofre estricção onde a área da seção transversal é reduzida localmente. A curva tensão-deformação não contém tensão maior do que a resistência máxima. Mesmo que as deformações possam continuar a aumentar, a tensão geralmente diminui após o limite de resistência ter sido alcançado. É uma propriedade intensiva; portanto, seu valor não depende do tamanho do corpo de prova. Porém, depende de outros fatores, como o preparo do corpo de prova, temperatura do ambiente de teste e do material. A resistência máxima à tração varia de 50 MPa para um alumínio até 3000 MPa para aços de alta resistência.
Força de Rendimento
O limite de escoamento do aço inoxidável – tipo 304L é de 170 MPa.
O limite de escoamento do aço inoxidável ferrítico – Grau 430 é de 310 MPa.
O limite de escoamento do aço inoxidável martensítico – Grau 440C é de 450 MPa.
O limite de escoamento da superliga – Inconel 718 depende do processo de tratamento térmico, mas é de cerca de 1030 MPa.
O ponto de escoamento é o ponto em uma curva tensão-deformação que indica o limite do comportamento elástico e o início do comportamento plástico. Força de rendimento ou tensão de escoamento é a propriedade do material definida como a tensão na qual um material começa a se deformar plasticamente, enquanto o ponto de escoamento é o ponto onde começa a deformação não linear (elástica + plástica). Antes do ponto de escoamento, o material se deformará elasticamente e retornará à sua forma original quando a tensão aplicada for removida. Uma vez ultrapassado o ponto de escoamento, alguma fração da deformação será permanente e irreversível. Alguns aços e outros materiais exibem um comportamento denominado fenômeno do ponto de escoamento. As resistências ao escoamento variam de 35 MPa para um alumínio de baixa resistência a mais de 1400 MPa para aços de resistência muito alta.
Módulo de elasticidade de Young
O módulo de elasticidade de Young do aço inoxidável ferrítico – Grau 430 é de 220 GPa.
O módulo de elasticidade de Young do aço inoxidável martensítico – Grau 440C é de 200 GPa.
O módulo de elasticidade de Young dos aços inoxidáveis duplex – SAF 2205 é de 200 GPa.
O módulo de elasticidade de Young da superliga – Inconel 718 é de 200 GPa.
O módulo de elasticidade de Young é o módulo de elasticidade para tensão de tração e compressão no regime de elasticidade linear de uma deformação uniaxial e geralmente é avaliado por ensaios de tração. Até uma tensão limite, um corpo poderá recuperar suas dimensões com a retirada da carga. As tensões aplicadas fazem com que os átomos em um cristal se movam de sua posição de equilíbrio. Todos os átomos são deslocados na mesma quantidade e ainda mantêm sua geometria relativa. Quando as tensões são removidas, todos os átomos retornam às suas posições originais e nenhuma deformação permanente ocorre. De acordo com a lei de Hooke, a tensão é proporcional à deformação (na região elástica), e a inclinação é o módulo de Young. O módulo de Young é igual à tensão longitudinal dividida pela deformação.
Dureza dos Aços Inoxidáveis vs Superligas
A dureza Brinell do aço inoxidável ferrítico – Grau 430 é de aproximadamente 180 MPa.
A dureza Brinell do aço inoxidável martensítico – Grau 440C é de aproximadamente 270 MPa.
A dureza Brinell dos aços inoxidáveis duplex – SAF 2205 é de aproximadamente 217 MPa.
A dureza Brinell da superliga – Inconel 718 depende do processo de tratamento térmico, mas é de aproximadamente 330 MPa.
O teste de dureza Rockwell é um dos testes de dureza de indentação mais comuns, que foi desenvolvido para testes de dureza. Em contraste com o teste Brinell, o testador Rockwell mede a profundidade de penetração de um penetrador sob uma grande carga (carga principal) em comparação com a penetração feita por uma pré-carga (carga menor). A carga menor estabelece a posição zero. A carga principal é aplicada e, em seguida, removida, mantendo a carga secundária. A diferença entre a profundidade de penetração antes e depois da aplicação da carga principal é usada para calcular o número de dureza Rockwell. Ou seja, a profundidade de penetração e a dureza são inversamente proporcionais. A principal vantagem da dureza Rockwell é sua capacidade de exibir valores de dureza diretamente. O resultado é um número adimensional anotado como HRA, HRB, HRC, etc., onde a última letra é a respectiva escala Rockwell.
O teste Rockwell C é realizado com um penetrador Brale (cone de diamante de 120°) e uma carga maior de 150kg.
Propriedades Térmicas de Aços Inoxidáveis vs Superligas
As propriedades térmicas dos materiais referem-se à resposta dos materiais às mudanças de thermodynamics/thermodynamic-properties/what-is-temperature-physics/”>temperatura e à aplicação de calor. À medida que um sólido absorve thermodynamics/what-is-energy-physics/”>energia na forma de calor, sua temperatura aumenta e suas dimensões aumentam. Mas diferentes materiais reagem à aplicação de calor de forma diferente.
Ponto de Fusão de Aços Inoxidáveis vs Superligas
O ponto de fusão do aço inoxidável – aço tipo 304 é de cerca de 1450°C.
O ponto de fusão do aço inoxidável ferrítico – aço grau 430 é de cerca de 1450°C.
O ponto de fusão do aço inoxidável martensítico – aço grau 440C é de cerca de 1450°C.
O ponto de fusão da superliga – aço Inconel 718 é em torno de 1400°C.
Em geral, a fusão é uma mudança de fase de uma substância da fase sólida para a fase líquida. O ponto de fusão de uma substância é a temperatura na qual ocorre essa mudança de fase. O ponto de fusão também define uma condição na qual o sólido e o líquido podem existir em equilíbrio.
Condutividade Térmica de Aços Inoxidáveis vs Superligas
A condutividade térmica do aço inoxidável – tipo 304 é de 20 W/(mK).
A condutividade térmica do aço inoxidável ferrítico – Grau 430 é de 26 W/(mK).
A condutividade térmica do aço inoxidável martensítico – Grau 440C é de 24 W/(mK).
A condutividade térmica da superliga – Inconel 718 é de 6,5 W/(mK).
As características de transferência de calor de um material sólido são medidas por uma propriedade chamada condutividade térmica, k (ou λ), medida em W/m . É uma medida da capacidade de uma substância de transferir calor através de um material por condução. Observe que a lei de Fourier se aplica a toda matéria, independentemente de seu estado (sólido, líquido ou gasoso), portanto, também é definida para líquidos e gases.
A condutividade térmica da maioria dos líquidos e sólidos varia com a temperatura. Para vapores, também depende da pressão. Em geral:
A maioria dos materiais são quase homogêneos, portanto podemos geralmente escrever k = k (T). Definições semelhantes estão associadas às condutividades térmicas nas direções y e z (ky, kz), mas para um material isotrópico a condutividade térmica é independente da direção de transferência, kx = ky = kz = k.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Ligas
Esperamos que este artigo, Aços Inoxidáveis vs Superligas – Comparação – Prós e Contras, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Endurecimento de metais é um processo metalúrgico usado para aumentar a dureza de um metal. A dureza de um metal é diretamente proporcional à tensão de escoamento uniaxial no local da deformação imposta.
Resistência e dureza são propriedades materiais diferentes. A resistência é a capacidade de um material resistir à deformação, enquanto a dureza é a capacidade de resistir a indentações e arranhões na superfície. Essas propriedades não são intercambiáveis, mas suas melhorias são baseadas em procedimentos semelhantes, mas não nos mesmos.
A alta resistência dos materiais é útil em muitas aplicações. Uma aplicação primária de materiais reforçados é para a construção. Para ter edifícios e pontes mais fortes, deve-se ter uma estrutura forte que possa suportar altas cargas de tração ou compressão e resistir à deformação plástica. As ferramentas também são baseadas em materiais de alta resistência (por exemplo, aço para ferramentas ou cobre berílio).
Alta dureza de materiais é necessária para outras aplicações. Uma aplicação primária de materiais endurecidos é para ferramentas de corte de máquinas (brocas, machos, ferramentas de torno), que precisam ser muito mais duras do que o material em que estão operando para serem eficazes. Essas ferramentas de corte geralmente são feitas de aço rápido. As lâminas de faca também usam aços de alta dureza para manter uma borda afiada da lâmina. Os rolamentos devem ter uma superfície muito dura que resista a tensões contínuas.
Endurecimento de Metais
Na ciência dos materiais, a dureza é a capacidade de resistir à indentação da superfície (deformação plástica localizada) e arranhões. A dureza é provavelmente a propriedade do material menos definida porque pode indicar resistência a arranhões, resistência à abrasão, resistência à indentação ou mesmo resistência à modelagem ou deformação plástica localizada. A dureza é importante do ponto de vista da engenharia porque a resistência ao desgaste por fricção ou erosão por vapor, óleo e água geralmente aumenta com a dureza.
Endurecimento é um processo metalúrgico de usinagem usado para aumentar a dureza de um metal. A dureza de um metal é diretamente proporcional à tensão de escoamento uniaxial no local da deformação imposta. Para melhorar a dureza de um metal puro, podemos usar diferentes maneiras, que incluem:
Além da correlação entre diferentes números de dureza, também existem algumas correlações possíveis com outras propriedades do material. Por exemplo, para aços carbono tratados termicamente e aços de média liga, outra conversão conveniente é a dureza Brinell para resistência à tração final. Nesse caso, a resistência à tração final (em psi) é aproximadamente igual ao número de dureza Brinell multiplicado por 500. Geralmente, uma alta dureza indica uma resistência relativamente alta e baixa ductilidade no material.
Na indústria, os testes de dureza em metais são usados principalmente para verificar a qualidade e uniformidade dos metais, especialmente durante as operações de tratamento térmico. Os testes geralmente podem ser aplicados ao produto acabado sem danos significativos.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Indústria metalmecânica
Esperamos que este artigo, Endurecimento de metais, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Reforço de Metais. Impedir o movimento das discordâncias resultará no fortalecimento do material. Por exemplo, uma microestrutura com grãos mais finos geralmente resulta em maior resistência e tenacidade superior em comparação com a mesma liga com grãos fisicamente maiores.
Resistência e dureza são propriedades materiais diferentes. A resistência é a capacidade de um material resistir à deformação, enquanto a dureza é a capacidade de resistir a indentações e arranhões na superfície. Essas propriedades não são intercambiáveis, mas suas melhorias são baseadas em procedimentos semelhantes, mas não nos mesmos.
A alta resistência dos materiais é útil em muitas aplicações. Uma aplicação primária de materiais reforçados é para a construção. Para ter edifícios e pontes mais fortes, deve-se ter uma estrutura forte que possa suportar altas cargas de tração ou compressão e resistir à deformação plástica. As ferramentas também são baseadas em materiais de alta resistência (por exemplo, aço para ferramentas ou cobre berílio).
Alta dureza de materiais é necessária para outras aplicações. Uma aplicação primária de materiais endurecidos é para ferramentas de corte de máquinas (brocas, machos, ferramentas de torno), que precisam ser muito mais duras do que o material em que estão operando para serem eficazes. Essas ferramentas de corte geralmente são feitas de aço rápido. As lâminas de faca também usam aços de alta dureza para manter uma borda afiada da lâmina. Os rolamentos devem ter uma superfície muito dura que resista a tensões contínuas.
Fortalecimento de Metais
A resistência de metais e ligas pode ser modificada através de várias combinações de trabalho a frio, ligas e tratamento térmico. Conforme discutido na seção anterior, a capacidade de um material cristalino se deformar plasticamente depende em grande parte da capacidade do deslocamento se mover dentro de um material. Portanto, impedir o movimento das discordâncias resultará no fortalecimento do material. Por exemplo, uma microestrutura com grãos mais finos normalmente resulta em maior resistência e tenacidade superior em comparação com a mesma liga com grãos fisicamente maiores. No caso do tamanho do grão, também pode haver compensação entre as características de resistência e fluência. Outros mecanismos de reforço são alcançados à custa de menor ductilidade e tenacidade. Existem muitos mecanismos de fortalecimento, que incluem:
Além da correlação entre diferentes números de dureza, também existem algumas correlações possíveis com outras propriedades do material. Por exemplo, para aços carbono tratados termicamente e aços de média liga, outra conversão conveniente é a dureza Brinell para resistência à tração final. Nesse caso, a resistência à tração final (em psi) é aproximadamente igual ao número de dureza Brinell multiplicado por 500. Geralmente, uma alta dureza indica uma resistência relativamente alta e baixa ductilidade no material.
Na indústria, os testes de dureza em metais são usados principalmente para verificar a qualidade e uniformidade dos metais, especialmente durante as operações de tratamento térmico. Os testes geralmente podem ser aplicados ao produto acabado sem danos significativos.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Indústria metalmecânica
Esperamos que este artigo, Fortalecimento de metais, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
O encruamento pode ser desejável, indesejável ou inconseqüente, dependendo do contexto. É chamado de trabalho a frio porque a deformação plástica deve ocorrer a uma temperatura baixa o suficiente para que os átomos não possam se rearranjar.
Fortalecimento de Metais
A resistência de metais e ligas pode ser modificada através de várias combinações de trabalho a frio, ligas e tratamento térmico. Conforme discutido na seção anterior, a capacidade de um material cristalino se deformar plasticamente depende em grande parte da capacidade do deslocamento se mover dentro de um material. Portanto, impedir o movimento das discordâncias resultará no fortalecimento do material. Por exemplo, uma microestrutura com grãos mais finos normalmente resulta em maior resistência e tenacidade superior em comparação com a mesma liga com grãos fisicamente maiores. No caso do tamanho do grão, também pode haver compensação entre as características de resistência e fluência. Outros mecanismos de reforço são alcançados à custa de menor ductilidade e tenacidade. Existem muitos mecanismos de fortalecimento, que incluem:
O endurecimento por deformação também é chamado de encruamento ou trabalho a frio é um método de reforço frequentemente usado em materiais cuja resistência não pode ser aumentada por tratamento térmico, por exemplo, por mudanças em sua composição de fase. O encruamento pode ser desejável, indesejável ou inconseqüente, dependendo do contexto. É chamado de trabalho a frio porque a deformação plástica deve ocorrer a uma temperatura baixa o suficiente para que os átomos não possam se rearranjar. A maneira mais simples de trabalhar a frio é bater um pedaço de metal em brasa na bigorna. O trabalho a frio é um processo de tornar um metal mais duro e resistente por meio da deformação plástica. Quando um metal é deformado plasticamente, discordânciasmovimento e deslocamentos adicionais são gerados. As discordâncias podem se mover se os átomos de um dos planos circundantes quebrarem suas ligações e se religarem com os átomos na borda terminal. A densidade de discordâncias em um metal aumenta com a deformação ou trabalho a frio devido à multiplicação de discordâncias ou à formação de novas discordâncias. Quanto mais deslocamentos dentro de um material, mais eles irão interagir e se tornar presos ou emaranhados. Isso resultará na diminuição da mobilidade das discordâncias e no fortalecimento do material. O trabalho a frio envolve a redução da espessura de um material. Placas e chapas de diferentes espessuras são produzidas por laminação a frio. Fios e tubos de diferentes diâmetros e espessuras de parede são produzidos por desenho. Todas as ligas de alumínio podem ser reforçadas por trabalho a frio.
As ligas não passíveis de tratamento térmico, incluindo aço de baixo teor de carbono, são frequentemente encruadas. Alguns materiais não podem ser endurecidos por trabalho a baixas temperaturas, como o índio, no entanto, outros só podem ser reforçados por meio de endurecimento por trabalho, como cobre puro e alumínio.
O encruamento é um dos estágios da curva tensão-deformação é a região de encruamento. Essa região começa quando a deformação ultrapassa o ponto de escoamento, e termina no ponto de resistência máxima, que é a tensão máxima mostrada na curva tensão-deformação. Nesta região, a tensão aumenta principalmente à medida que o material se alonga, exceto que há uma região quase plana no início.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Indústria metalmecânica
Esperamos que este artigo, Endurecimento por Trabalho – Trabalho a Frio, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Reforço de Solução Sólida – Liga. O efeito sinérgico de elementos de liga e tratamento térmico produz uma enorme variedade de microestruturas e propriedades.
Fortalecimento de Metais
A resistência de metais e ligas pode ser modificada através de várias combinações de trabalho a frio, ligas e tratamento térmico. Conforme discutido na seção anterior, a capacidade de um material cristalino se deformar plasticamente depende em grande parte da capacidade do deslocamento se mover dentro de um material. Portanto, impedir o movimento das discordâncias resultará no fortalecimento do material. Por exemplo, uma microestrutura com grãos mais finos normalmente resulta em maior resistência e tenacidade superior em comparação com a mesma liga com grãos fisicamente maiores. No caso do tamanho do grão, também pode haver compensação entre as características de resistência e fluência. Outros mecanismos de reforço são alcançados à custa de menor ductilidade e tenacidade. Existem muitos mecanismos de fortalecimento, que incluem:
Átomos de diferentes elementos dissolvidos na fase matriz podem levar ao seu fortalecimento pelo fortalecimento da solução sólida. Os metais de alta pureza são quase sempre mais macios e fracos do que as ligas compostas do mesmo metal base. O aumento da concentração da impureza resulta em um aumento concomitante nas resistências à tração e ao escoamento. O soluto pode ser incorporado à rede cristalina do solvente de forma substitutiva, substituindo uma partícula de solvente na rede, ou intersticialmente, encaixando-se no espaço entre as partículas do solvente. Isso impõe tensões de rede nos átomos circundantes, resultando em um campo de tensão de rede. Mesmo pequenas quantidades de soluto podem afetar as propriedades elétricas e físicas do solvente. Aço, provavelmente o metal estrutural mais comum, é um bom exemplo de liga. É uma liga de ferro e carbono, com outros elementos que lhe conferem certas propriedades desejáveis. Adicionar uma pequena quantidade de carbono não metálico ao ferro troca sua grande ductilidade por maior resistência. Adicionar uma pequena quantidade de carbono não metálico ao ferro troca sua grande ductilidade por maior resistência. Para ligas não ferrosas, manganês e magnésio são exemplos de elementos adicionados ao alumínio com a finalidade de fortalecer a solução sólida.
Agentes de Liga
O ferro puro é muito macio para ser usado como estrutura, mas a adição de pequenas quantidades de outros elementos (carbono, manganês ou silício, por exemplo) aumenta muito sua resistência mecânica. As ligas são geralmente mais fortes que os metais puros, embora geralmente ofereçam condutividade elétrica e térmica reduzida. A resistência é o critério mais importante pelo qual muitos materiais estruturais são julgados. Portanto, as ligas são usadas para construção de engenharia. O efeito sinérgico dos elementos de liga e do tratamento térmico produz uma enorme variedade de microestruturas e propriedades.
Carbono. O carbono é um elemento não metálico, que é um importante elemento de liga em todos os materiais à base de metais ferrosos. O carbono está sempre presente nas ligas metálicas, ou seja, em todos os tipos de aço inoxidável e ligas resistentes ao calor. O carbono é um austenitizador muito forte e aumenta a resistência do aço. Na verdade, é o principal elemento de endurecimento e é essencial para a formação de cementita, Fe 3C, perlita, esferoidita e martensita ferro-carbono. Adicionar uma pequena quantidade de carbono não metálico ao ferro troca sua grande ductilidade por maior resistência. Se for combinado com cromo como constituinte separado (carboneto de cromo), pode ter um efeito prejudicial na resistência à corrosão, removendo parte do cromo da solução sólida na liga e, como consequência, reduzindo a quantidade de cromo disponível para garantir resistência à corrosão.
Cromo. O cromo aumenta a dureza, força e resistência à corrosão. O efeito de fortalecimento da formação de carbonetos metálicos estáveis nos contornos de grão e o forte aumento na resistência à corrosão fizeram do cromo um importante material de liga para o aço. A resistência dessas ligas metálicas aos efeitos químicos de agentes corrosivos é baseada na passivação. Para que a passivação ocorra e permaneça estável, a liga Fe-Cr deve ter um teor mínimo de cromo de cerca de 11% em peso, acima do qual a passividade pode ocorrer e abaixo do qual é impossível. O cromo pode ser usado como um elemento de endurecimento e é freqüentemente usado com um elemento de endurecimento, como o níquel, para produzir propriedades mecânicas superiores. Em temperaturas mais altas, o cromo contribui com maior resistência. Os aços rápidos para ferramentas contêm entre 3 e 5% de cromo.
Níquel. O níquel é um dos elementos de liga mais comuns. Cerca de 65% da produção de níquel é usada em aços inoxidáveis. Como o níquel não forma nenhum composto de carboneto no aço, ele permanece em solução na ferrita, fortalecendo e endurecendo a fase de ferrita. Aços de níquel são facilmente tratados termicamente porque o níquel reduz a taxa crítica de resfriamento. Ligas à base de níquel (por exemplo, ligas Fe-Cr-Ni(Mo)) exibem excelente ductilidade e tenacidade, mesmo em altos níveis de resistência e essas propriedades são mantidas até baixas temperaturas. O níquel também reduz a expansão térmica para melhor estabilidade dimensional. O níquel é o elemento base das superligas, que são um grupo de ligas de níquel, ferro-níquel e cobalto usadas em motores a jato. Esses metais têm excelente resistência à deformação por fluência térmica e mantêm sua rigidez, resistência,
Molibdênio. Encontrado em pequenas quantidades em aços inoxidáveis, o molibdênio aumenta a temperabilidade e a resistência, principalmente em altas temperaturas. O alto ponto de fusão do molibdênio o torna importante para dar resistência ao aço e outras ligas metálicas em altas temperaturas. O molibdênio é único na medida em que aumenta a resistência à tração e à fluência do aço em altas temperaturas. Ele retarda a transformação de austenita em perlita muito mais do que a transformação de austenita em bainita; assim, a bainita pode ser produzida por resfriamento contínuo de aços contendo molibdênio.
Vanádio. O vanádio é geralmente adicionado ao aço para inibir o crescimento do grão durante o tratamento térmico. Ao controlar o crescimento do grão, melhora a resistência e a tenacidade dos aços endurecidos e revenidos. O tamanho do grão determina as propriedades do metal. Por exemplo, tamanho de grão menor aumenta a resistência à tração e tende a aumentar a ductilidade. Um tamanho de grão maior é preferido para melhorar as propriedades de fluência em alta temperatura. O vanádio é adicionado para promover a resistência à abrasão e para produzir carbonetos duros e estáveis que, sendo apenas parcialmente solúveis, liberam pouco carbono na matriz.
Tungstênio. Produz carbonetos estáveis e refina o tamanho do grão para aumentar a dureza, principalmente em altas temperaturas. O tungstênio é amplamente utilizado em aços para ferramentas de alta velocidade e foi proposto como substituto do molibdênio em aços ferríticos de ativação reduzida para aplicações nucleares. A adição de cerca de 10% de tungstênio e molibdênio no total maximiza com eficiência a dureza e a tenacidade dos aços rápidos e mantém essas propriedades nas altas temperaturas geradas no corte de metais. Tungstênio e molibdênio são intercambiáveis em nível atômico e ambos promovem resistência ao revenido, o que proporciona melhor desempenho de corte da ferramenta em temperaturas mais altas.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Indústria metalmecânica
Esperamos que este artigo, Solid Solution Strengthening – Alloying, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.
Nesta expressão, denominada equação de Hall-Petch, k é uma constante, d é o diâmetro médio do grão e σy,0 é a tensão de escoamento original. Observe que esta equação não é válida para materiais policristalinos de grão muito grande (isto é, grosseiro) e grão extremamente fino.
Equação de Hall-Petch – Método de Hall-Petch
Grãos e Limites Fonte: Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993.
O reforço de contorno de grão (ou reforço de Hall-Petch) é um método de reforço de materiais alterando seu tamanho médio de cristalito (grão). O tamanho do grão determina as propriedades do metal. Por exemplo, tamanho de grão menor aumenta a resistência à tração e tende a aumentar a ductilidade. Um tamanho de grão maior é preferido para melhorar as propriedades de fluência em alta temperatura. Diminuir o tamanho do grão também é uma maneira eficaz de aumentar a ductilidade. Quando o tamanho do grão é reduzido, há mais grãos com um maior número de planos de deslizamento arbitrariamente alinhados para as discordâncias nos grãos. Isso oferece mais oportunidades para que algum deslizamento ocorra em um material estressado. Os contornos de grão agem como um impedimento ao movimento das discordâncias pelos dois motivos a seguir:
A discordância deve mudar sua direção de movimento devido à orientação diferente dos grãos.
Descontinuidade dos planos de deslizamento do grão um para o grão dois.
Assim, o refinamento de grão fornece um meio importante para melhorar não apenas a resistência, mas também a ductilidade e a tenacidade. Muitos outros mecanismos de reforço são alcançados em detrimento da ductilidade e tenacidade. Para muitos materiais, o limite de escoamento σ varia com o tamanho do grão de acordo com
σ y = σ y,0 + k/d x
Nesta expressão, denominada equação de Hall-Petch, k é uma constante, d é o diâmetro médio do grão e σy,0 é a tensão de escoamento original. Observe que esta equação não é válida para materiais policristalinos de grão muito grande (isto é, grosseiro) e grão extremamente fino.
O efeito sinérgico dos elementos de liga e do tratamento térmico produz uma enorme variedade de microestruturas e propriedades dos aços.
Vanádio. O vanádio é geralmente adicionado ao aço para inibir o crescimento do grão durante o tratamento térmico. Ao controlar o crescimento do grão, melhora a resistência e a tenacidade dos aços endurecidos e revenidos. O tamanho do grão determina as propriedades do metal. Por exemplo, tamanho de grão menor aumenta a resistência à tração e tende a aumentar a ductilidade. Um tamanho de grão maior é preferido para melhorar as propriedades de fluência em alta temperatura.
Tungstênio. O tungstênio produz carbonetos estáveis e refina o tamanho do grão para aumentar a dureza, principalmente em altas temperaturas. O tungstênio é amplamente utilizado em aços para ferramentas de alta velocidade e foi proposto como substituto do molibdênio em aços ferríticos de ativação reduzida para aplicações nucleares.
Referências:
Ciência dos Materiais:
Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 1 e 2. Janeiro de 1993. Departamento de Energia dos EUA, Ciência de Materiais. DOE Fundamentals Handbook, Volume 2 e 2. Janeiro de 1993. William D. Callister, David G. Rethwisch. Ciência e Engenharia de Materiais: Uma Introdução 9ª Edição, Wiley; 9 edição (4 de dezembro de 2013), ISBN-13: 978-1118324578. Eberhart, Mark (2003). Por que as coisas quebram: entendendo o mundo pela maneira como ele se desfaz. Harmonia. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introdução à Termodinâmica dos Materiais (4ª ed.). Editora Taylor e Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Uma Introdução à Ciência dos Materiais. Princeton University Press. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiais: engenharia, ciência, processamento e design (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introdução à Engenharia Nuclear, 3ª ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.
Veja acima: Indústria metalmecânica
Esperamos que este artigo, Equação de Hall-Petch – Método de Hall-Petch, ajude você. Se sim, dê um like na barra lateral. O objetivo principal deste site é ajudar o público a aprender algumas informações interessantes e importantes sobre materiais e suas propriedades.

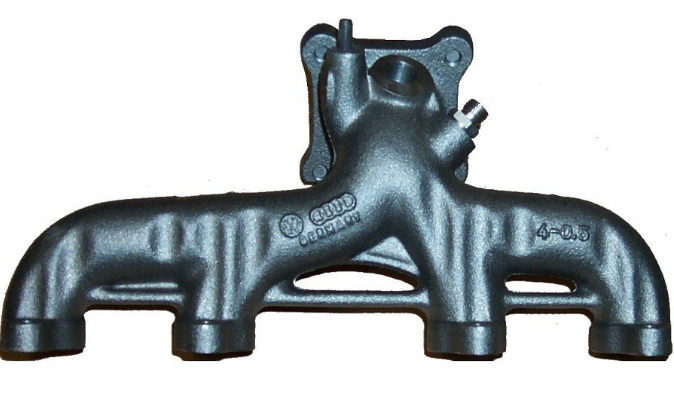
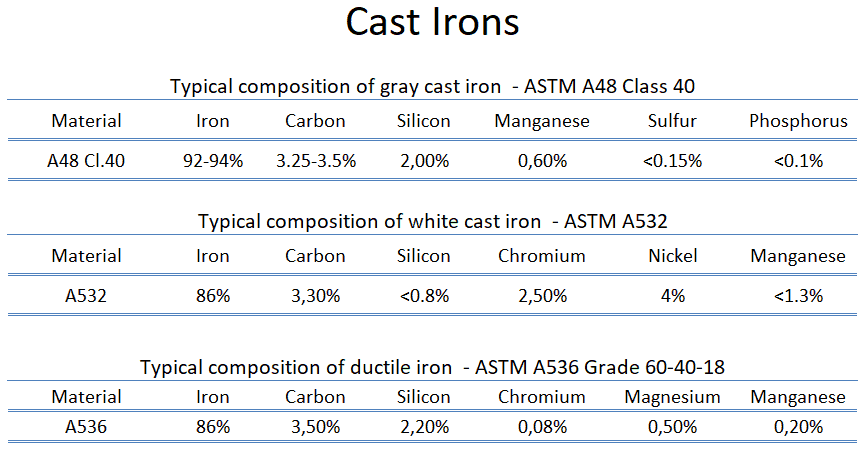
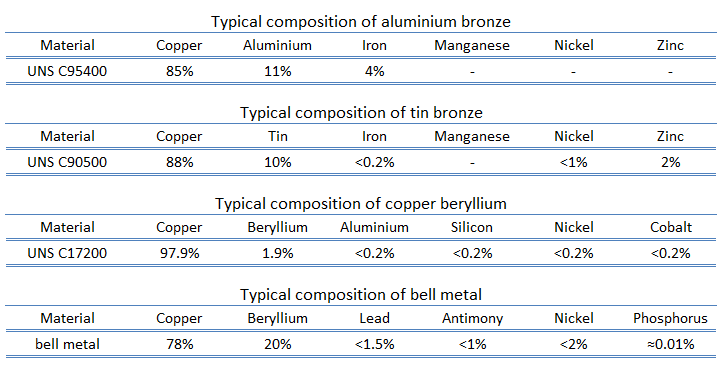 Bronze de estanho e fósforo. Em geral, os bronzes são uma família de ligas à base de cobre tradicionalmente ligadas ao estanho, geralmente com cerca de 12 a 12,5% de estanho. A adição de pequenas quantidades (0,01–0,45) de fósforo aumenta ainda mais a dureza, resistência à fadiga e resistência ao desgaste. A adição dessas ligas leva a aplicações como molas, fixadores, fixações de alvenaria, eixos, fusos de válvulas, engrenagens e rolamentos. Outras aplicações para essas ligas são impulsores de bombas, anéis de pistão e conexões de vapor. Por exemplo, a liga fundida de cobre UNS C90500 é uma liga fundida de cobre-estanho, também conhecida como metal de canhão. Originalmente usado principalmente para fabricar armas, foi amplamente substituído pelo aço.
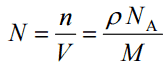
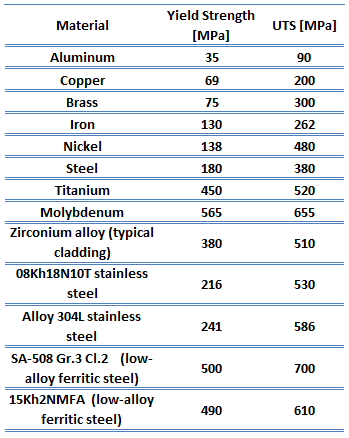 A resistência à tração final é o máximo na curva de tensão-deformação de engenharia. Isso corresponde à tensão máxima que pode ser sustentado por uma estrutura em tensão. A resistência à tração final é muitas vezes abreviada para “resistência à tração” ou mesmo para “o máximo”. Se essa tensão for aplicada e mantida, ocorrerá fratura. Freqüentemente, esse valor é significativamente maior do que o limite de escoamento (até 50 a 60 por cento a mais do que o rendimento de alguns tipos de metais). Quando um material dúctil atinge sua resistência máxima, ele sofre estricção onde a área da seção transversal é reduzida localmente. A curva tensão-deformação não contém tensão maior do que a resistência máxima. Mesmo que as deformações possam continuar a aumentar, a tensão geralmente diminui após o limite de resistência ter sido alcançado. É uma propriedade intensiva; portanto, seu valor não depende do tamanho do corpo de prova. Porém, depende de outros fatores, como o preparo do corpo de prova, temperatura do ambiente de teste e do material. A resistência máxima à tração varia de 50 MPa para um alumínio até 3000 MPa para aços de alta resistência.