Facebook Instagram Youtube Twitter

Qu’est-ce que le soudage par résistance – RSEW – Définition

Le soudage à la molette par résistance est un processus similaire à celui du processus de soudage par points, mais au lieu d’électrodes pointues, des électrodes en forme de roue roulent et alimentent souvent la pièce, ce qui permet de réaliser de longues soudures continues.

Le soudage par résistance (ERW) est un procédé de soudage qui implique la génération de chaleur à partir du flux de courant électrique à travers les pièces à assembler. De petits bassins de métal en fusion se forment au niveau de la zone de soudure lorsqu’un courant élevé (1 000 à 100 000 A) traverse le métal. Le soudage par résistance électrique est largement utilisé, par exemple, dans la fabrication de tuyaux en acier et dans l’assemblage de carrosseries d’automobiles. L’industrie de la construction automobile, entre autres, utilise largement les processus de résistance dans des applications dans lesquelles la conception du produit spécifie des épaisseurs de jauge qui sont rodées. Des systèmes entièrement automatiques et robotisés sont utilisés pour bon nombre de ces applications.

Les procédés de soudage par résistance couramment mis en œuvre sont:

  • soudage par points par résistance (RSW),
  • soudage à la molette par résistance (RSEW),
  • soudage par projection par résistance (RPW)
  • soudage des goujons par résistance.

Les principales variables de procédé associées à ces procédés de soudage par résistance sont le courant de soudage, le temps de soudage, la force ou la pression de l’électrode, le matériau de l’électrode et la configuration de la pointe. Le soudage par résistance (RW) a été inventé en 1886 par le professeur Elihu Thomson, et c’est l’un des procédés de soudage par fusion les plus simples et les plus courants.

Soudage à la molette par résistance – RSEW

Le soudage à la molette par résistance est un processus similaire à celui du processus de soudage par points, mais au lieu d’électrodes pointues, des électrodes en forme de roue roulent et alimentent souvent la pièce, ce qui permet de réaliser de longues soudures continues. Cela produit une soudure sur les surfaces de contact de deux métaux similaires. Les électrodes sont souvent en forme de disque et tournent lorsque le matériau passe entre elles. La couture peut être un joint bout à bout ou un joint de chevauchement et est généralement un processus automatisé. Le joint est normalement étanche aux gaz ou aux liquides. Une série de soudures est réalisée sans rétracter les roues d’électrodes ni relâcher la force des électrodes entre les points, mais les roues peuvent avancer soit par intermittence, soit en continu.

Comme le soudage par points, le soudage à la molette repose sur deux électrodes, généralement en cuivre, pour appliquer la pression et le courant. Le soudage à la molette produit une soudure extrêmement durable car le joint est forgé en raison de la chaleur et de la pression appliquées. Une utilisation courante du soudage à la molette est lors de la fabrication de tubes en acier ronds ou rectangulaires.

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Soudage

Nous espérons que cet article, Resistance Seam Welding – RSEW, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Que sont les gaz pour le soudage oxycombustible – Acétylène – MPS – Hydrogène – Définition

Gaz pour soudage oxycombustible. Les gaz les plus courants sont : l’acétylène – l’oxygène, le méthylacétylène-propadiène stabilisé (MPS), l’hydrogène – l’oxygène.

Le procédé de soudage au gaz le plus courant est le soudage à l’oxyacétylène. L’équipement est relativement peu coûteux et simple, employant généralement la combustion d’acétylène dans de l’oxygène pour produire une température de flamme de soudage d’environ 3100 °C. De l’oxygène pur, au lieu de l’air, est utilisé pour augmenter la température de la flamme afin de permettre une fusion localisée du matériau de la pièce. La température à laquelle il brûle est fonction de la quantité d’oxygène présente dans le mélange gazeux.

Gaz pour le soudage oxycombustible

Les gaz courants sont:

  • Acétylène – Oxygène. Comparé à d’autres gaz combustibles, l’oxyacétylène peut produire la flamme la plus chaude et la plus concentrée. La flamme oxyacétylénique produit également du dioxyde de carbone, qui sert de gaz de protection. La flamme oxyacétylène brûle à environ 3 773 K (3 500 °C; 6 332 °F). En tant que carburant, le principal inconvénient de l’acétylène, par rapport aux autres carburants, est son coût élevé.
  • Le méthylacétylène-propadiène (MPS) stabilisé a les caractéristiques de stockage et d’expédition du GPL et a un pouvoir calorifique légèrement inférieur à celui de l’acétylène. Le MPS est recommandé pour les applications de découpe en particulier, plutôt que pour les applications de soudage.
  • Hydrogène – Oxygène. L’hydrogène a une flamme propre et est bon pour une utilisation sur l’aluminium. Il peut être utilisé à une pression plus élevée que l’acétylène et est donc utile pour le soudage et le coupage sous l’eau. C’est un bon type de flamme à utiliser lors du chauffage de grandes quantités de matériaux. L’hydrogène n’est pas utilisé pour le soudage des aciers et autres matériaux ferreux, car il provoque une fragilisation par l’hydrogène. La flamme oxhydrique brûle à 3073 K (2800 °C; 5072 °F).

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Soudage

Nous espérons que cet article, Gaz pour le soudage oxycombustible – Acétylène – MPS – Hydrogène, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que le soudage à l’oxygaz – Soudage à l’oxyacétylène – Définition

Le soudage au gaz utilise la chaleur produite par une flamme de gaz pour faire fondre le métal d’apport, le cas échéant, et le métal de base, créant ainsi une soudure. Le soudage au gaz est l’un des procédés de soudage les plus anciens et les plus polyvalents, mais ces dernières années, il est devenu moins populaire dans les applications industrielles.

Soudage au gaz oxycombustible

Soudage au gaz oxycombustibleLe soudage au gaz utilise la chaleur produite par une flamme de gaz pour faire fondre le métal d’apport, s’il est utilisé, et le métal de base, créant ainsi une soudure. Le soudage au gaz est l’un des procédés de soudage les plus anciens et les plus polyvalents, mais ces dernières années, il est devenu moins populaire dans les applications industrielles. Il est encore largement utilisé pour le soudage de tuyaux et de tubes, ainsi que pour les travaux de réparation. Un processus similaire, généralement appelé oxycoupage, est utilisé pour couper les métaux.

Le procédé de soudage au gaz le plus courant est le soudage à l’oxyacétylène. L’équipement est relativement peu coûteux et simple, employant généralement la combustion d’acétylène dans de l’oxygène pour produire une température de flamme de soudage d’environ 3100 °C. De l’oxygène pur, au lieu de l’air, est utilisé pour augmenter la température de la flamme afin de permettre une fusion localisée du matériau de la pièce. La température à laquelle il brûle est fonction de la quantité d’oxygène présente dans le mélange gazeux.

Gaz pour le soudage oxycombustible

Les gaz courants sont:

  • Acétylène – Oxygène. Comparé à d’autres gaz combustibles, l’oxyacétylène peut produire la flamme la plus chaude et la plus concentrée. La flamme oxyacétylénique produit également du dioxyde de carbone, qui sert de gaz de protection. La flamme oxyacétylène brûle à environ 3 773 K (3 500 °C; 6 332 °F). En tant que carburant, le principal inconvénient de l’acétylène, par rapport aux autres carburants, est son coût élevé.
  • Le méthylacétylène-propadiène (MPS) stabilisé a les caractéristiques de stockage et d’expédition du GPL et a un pouvoir calorifique légèrement inférieur à celui de l’acétylène. Le MPS est recommandé pour les applications de découpe en particulier, plutôt que pour les applications de soudage.
  • Hydrogène – Oxygène. L’hydrogène a une flamme propre et est bon pour une utilisation sur l’aluminium. Il peut être utilisé à une pression plus élevée que l’acétylène et est donc utile pour le soudage et le coupage sous l’eau. C’est un bon type de flamme à utiliser lors du chauffage de grandes quantités de matériaux. L’hydrogène n’est pas utilisé pour le soudage des aciers et autres matériaux ferreux, car il provoque une fragilisation par l’hydrogène. La flamme oxhydrique brûle à 3073 K (2800 °C; 5072 °F).

Oxydant – Neutre – Flammes Réductrices

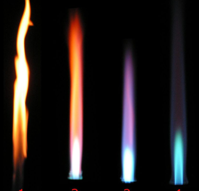
La température à laquelle il brûle est fonction de la quantité d’oxygène présente dans le mélange gazeux. La figure montre trois types de flammes qui peuvent être produites avec des mélanges d’oxyacétylène. Le soudage est généralement effectué en utilisant le réglage de la flamme neutre qui a des quantités égales d’oxygène et d’acétylène.

  • Flamme réductrice. La flamme réductrice est la flamme à faible teneur en oxygène et en excès d’acétylène. La flamme a une plume secondaire s’étendant du cône intérieur. Cette plume secondaire est causée par un excès d’acétylène dans le mélange de flamme, qui modifie la composition chimique du bain de fusion en réduisant l’oxyde de fer (effet réducteur) et en ajoutant du carbone (effet carburant). Il a une couleur jaune ou jaunâtre due au carbone ou aux hydrocarbures.
  • Flamme neutre. La flamme neutre est la flamme dans laquelle la quantité d’oxygène est précisément suffisante pour brûler, et aucune oxydation ni réduction ne se produit. La flamme est considérée comme neutre car elle n’ajoute ni ne soustrait de manière significative aucun élément du bain de soudure. Une flamme avec un bon équilibre d’oxygène est bleu clair.
  • Flamme oxydante. La flamme oxydante est la flamme produite avec une quantité excessive d’oxygène. Lorsque la quantité d’oxygène augmente, la flamme raccourcit, sa couleur s’assombrit, elle siffle et rugit. Puisque, comme son nom l’indique, elle oxyde la surface du métal, cette flamme a un effet néfaste sur les propriétés des alliages ferreux. À quelques exceptions près (par exemple, la soudure au platine dans les bijoux), la flamme oxydante est généralement indésirable pour le soudage et le brasage.

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Soudage

Nous espérons que cet article, Oxyfuel Gas Welding – Oxyacetylene Welding, vous aide. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que le soudage par friction – Définition

Le soudage par friction est une forme de soudage à l’état solide où la chaleur est obtenue à partir du mouvement de glissement induit mécaniquement entre les pièces à souder. Dans le soudage à l’état solide, le joint est produit par l’application d’une pression sans faire fondre de manière significative aucune des pièces de travail.

Soudage par friction est une forme de soudage à l’état solide où la chaleur est obtenue à partir du mouvement de glissement induit mécaniquement entre les pièces à souder. Dans le soudage à l’état solide, le joint est produit par l’application d’une pression sans faire fondre de manière significative aucune des pièces de travail. Parce qu’aucune fusion ne se produit, le soudage par friction n’est pas un procédé de soudage par fusion au sens traditionnel. Les pièces soudées sont maintenues ensemble sous pression. Généralement, la chaleur de friction est générée en faisant tourner une pièce contre l’autre. Lorsqu’une certaine température est atteinte, le mouvement de rotation est saisi et la pression appliquée soude les pièces ensemble. Le processus de liaison est basé soit sur la déformation, soit sur la diffusion et la déformation limitée, de sorte que le mouvement atomique (diffusion) crée de nouvelles liaisons entre les atomes de deux surfaces.

Soudage par friction – Avantages et inconvénients

La combinaison de temps d’assemblage rapides (de l’ordre de quelques secondes) et d’un apport direct de chaleur à l’interface de soudure produit des zones affectées par la chaleur relativement petites. Si des dispositifs de chargement et de déchargement automatiques sont installés, les machines sont entièrement automatiques. Le gaz de protection, le flux et le métal d’apport n’ont pas besoin d’être utilisés. Ce processus rejoint avec succès une large gamme de matériaux similaires ainsi qu’un certain nombre de métaux différents, y compris l’aluminium à l’acier. Ceci est particulièrement utile dans l’aérospatiale, où il est utilisé pour joindre un stock d’aluminium léger à des aciers à haute résistance.

D’autre part, la pièce à usiner a ses limites dimensionnelles. FRW est limité principalement aux barres rondes de section similaire, des pièces d’autres formes sont toujours possibles à manier mais c’est beaucoup plus difficile. Le soudage par friction utilise généralement une machine rotative spécifique, qui nécessite des coûts d’investissement plus élevés.

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Soudage

Nous espérons que cet article, Soudage par friction, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que les flammes oxydantes – neutres – réductrices – Définition

La température à laquelle il brûle est fonction de la quantité d’oxygène présente dans le mélange gazeux. La figure montre trois types de flammes qui peuvent être produites avec des mélanges d’oxyacétylène. Oxydant – Neutre – Flammes Réductrices

Oxydant – Neutre – Flammes Réductrices
Bec Bunsen: le plus à gauche: flamme réductrice, le plus à droite: flamme oxydante Source: wikipedia.org Licence: CC-BY SA 3.0

La température à laquelle il brûle est fonction de la quantité d’oxygène présente dans le mélange gazeux. La figure montre trois types de flammes qui peuvent être produites avec des mélanges d’oxyacétylène. Le soudage est généralement effectué en utilisant le réglage de la flamme neutre qui a des quantités égales d’oxygène et d’acétylène.

  • Flamme réductrice. La flamme réductrice est la flamme à faible teneur en oxygène et en excès d’acétylène. La flamme a une plume secondaire s’étendant du cône intérieur. Cette plume secondaire est causée par un excès d’acétylène dans le mélange de flamme, qui modifie la composition chimique du bain de fusion en réduisant l’oxyde de fer (effet réducteur) et en ajoutant du carbone (effet carburant). Il a une couleur jaune ou jaunâtre due au carbone ou aux hydrocarbures.
  • Flamme neutre. La flamme neutre est la flamme dans laquelle la quantité d’oxygène est précisément suffisante pour brûler, et aucune oxydation ni réduction ne se produit. La flamme est considérée comme neutre car elle n’ajoute ni ne soustrait de manière significative aucun élément du bain de soudure. Une flamme avec un bon équilibre d’oxygène est bleu clair.
  • Flamme oxydante. La flamme oxydante est la flamme produite avec une quantité excessive d’oxygène. Lorsque la quantité d’oxygène augmente, la flamme raccourcit, sa couleur s’assombrit, elle siffle et rugit. Puisque, comme son nom l’indique, elle oxyde la surface du métal, cette flamme a un effet néfaste sur les propriétés des alliages ferreux. À quelques exceptions près (par exemple, la soudure au platine dans les bijoux), la flamme oxydante est généralement indésirable pour le soudage et le brasage.

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Soudage

Nous espérons que cet article, Oxydant – Neutre – Réduction des flammes, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que le brasage – Définition

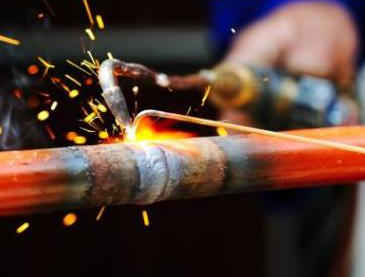
Par définition, le brasage est une technique d’assemblage de métaux qui utilise un alliage de métal d’apport fondu ayant une température de fusion supérieure à environ 425 °C (800 °F). Dans le brasage, un métal d’apport est fondu et aspiré dans un capillaire formé par l’assemblage de deux pièces ou plus.

Par définition, le brasage est une technique d’assemblage de métaux qui utilise un alliage de métal d’apport fondu ayant une température de fusion supérieure à environ 425 °C (800 °F). Dans le brasage, un métal d’apport est fondu et aspiré dans un capillaire formé par l’assemblage de deux pièces ou plus. Le métal d’apport a un point de fusion inférieur à celui du métal adjacent. Le brasage diffère du soudage en ce qu’il n’implique pas la fusion des pièces et du soudage en utilisant des températures plus élevées pour un processus similaire, tout en nécessitant également des pièces beaucoup plus étroitement ajustées que lors du soudage. Le métal d’apport s’écoule entre les surfaces de joint étroitement ajustées par capillarité.

Avantages et inconvénients du brasage

Avantages:

  • Des joints résistants, uniformes et étanches peuvent être réalisés rapidement, à peu de frais et même simultanément.
  • Les joints inaccessibles et les pièces qui ne peuvent pas du tout être jointes par d’autres méthodes peuvent souvent être joints par brasage.
  • Un avantage majeur du brasage est la possibilité de joindre le même métal ou des métaux différents avec une résistance considérable.

Désavantages:

  • L’un des principaux inconvénients est le manque de résistance du joint par rapport à un joint soudé en raison des métaux d’apport plus tendres utilisés.
  • La résistance du joint brasé est susceptible d’être inférieure à celle du ou des métaux de base mais supérieure à celle du métal d’apport.
  • Un autre inconvénient est que les joints brasés peuvent être endommagés sous des températures de service élevées.

Matériau de remplissage de brasage

Une variété d’alliages sont utilisés comme métaux d’apport pour le brasage selon l’utilisation prévue ou la méthode d’application. Pour le brasage manuel, les formes de fil et de tige sont généralement utilisées car elles sont les plus faciles à appliquer pendant le chauffage. Certains des types de métaux d’apport les plus couramment utilisés sont:

  • Aluminium-silicium
  • Cuivre
  • Cuivre-argent
  • Cuivre-zinc (laiton)
  • Cuivre-étain (bronze)
  • Or, argent
  • Alliage de nickel

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Assemblage des métaux

[ lgc_column grid= »33″ tablet_grid= »33″ mobile_grid= »100″ last= »false »][/lgc_column]

Nous espérons que cet article, Brasage, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que le soudage par explosion – Définition

Le soudage par explosion consiste à assembler des matériaux en les poussant ensemble sous une pression extrêmement élevée, qui est générée par une détonation contrôlée. L’énergie de l’impact plastifie les matériaux, formant une soudure, même si seule une quantité limitée de chaleur est générée.

Soudage par explosion implique l’assemblage de matériaux en les poussant ensemble sous une pression extrêmement élevée, qui est générée par une détonation contrôlée. L’énergie de l’impact plastifie les matériaux, formant une soudure, même si seule une quantité limitée de chaleur est générée. Les métaux à haute ductilité qui ont une disposition cubique d’atomes à faces centrées et qui ne durcissent pas rapidement sont les mieux adaptés au processus. Ceux-ci incluent l’aluminium et le cuivre, l’acier inoxydable, l’or, l’argent et le platine. Les géométries typiques produites comprennent les plaques, les tubes et les plaques tubulaires. Le processus est couramment utilisé pour souder des matériaux dissemblables, y compris le collage de l’aluminium à l’acier au carbone dans les coques de navires et de l’acier inoxydable ou du titane à l’acier au carbone dans les récipients sous pression pétrochimiques.

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Soudage

Nous espérons que cet article, Soudage par explosion, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que la métallurgie des poudres – Définition

La métallurgie des poudres (PM) est une branche de la métallurgie en croissance et en évolution rapide basée sur la production de matériaux sous forme de poudres métalliques et la fabrication de pièces à partir de ces matériaux.

La métallurgie des poudres (PM) est une branche de la métallurgie en croissance et en évolution rapide basée sur la production de matériaux sous forme de poudres métalliques et la fabrication de pièces à partir de ces matériaux. Les procédés de métallurgie des poudres peuvent éviter ou réduire considérablement la nécessité d’utiliser des procédés d’enlèvement de métal, réduisant ainsi considérablement les pertes de rendement dans la fabrication et entraînant souvent une baisse des coûts. Le principal marché de la poudre métallique concerne les pièces complexes fabriquées par diverses technologies PM.

La métallurgie des poudres est également utilisée pour fabriquer des matériaux uniques impossibles à obtenir par fusion ou formation par d’autres moyens. Par exemple, le carbure de tungstène (WC), qui est largement utilisé dans l’exploitation minière dans les trépans de forage à marteau supérieur, les marteaux de fond de trou et de nombreuses autres applications, est fabriqué par métallurgie des poudres.

Les poudres de métaux et d’alliages sont également transformées en pièces pour plusieurs raisons. Plus important encore, des pièces de formes complexes, des tolérances étroites, une densité contrôlée et des propriétés contrôlées (et souvent inhabituelles) peuvent être produites par des méthodes PM. La capacité de formage de haute précision de PM génère des composants avec une forme presque nette, des caractéristiques complexes et des pièces de bonne précision dimensionnelle sont souvent finies sans nécessiter d’usinage. La méthode la plus courante de production de pièces PM est le processus en deux étapes consistant à:

  • Compactage de la poudre (par pressage). La poudre est mélangée à des rapports élémentaires souhaités pour l’alliage résultant, et un liant est ajouté pour faciliter la fluidité de la poudre dans le processus de formage. La poudre formulée est compactée pour rapprocher les particules de poudre afin d’encourager la liaison. Le compactage des poudres métalliques est réalisé dans une filière rigide sous haute pression (typiquement de l’ordre de 135 à 680 MPa). La masse compactée de poudres est appelée un compact vert (non fritté).
  • Frittage. Après compactage d’un compact vert, les matériaux en poudre sont chauffés dans une atmosphère contrôlée dans un processus connu sous le nom de frittage. Lors du frittage, les poudres métalliques compactées sont liées ou frittées par chauffage dans un four à une température généralement inférieure au point de fusion du constituant principal. Le frittage des métaux en poudre est un processus dans lequel des particules sous pression se lient chimiquement entre elles afin de former une forme cohérente lorsqu’elles sont exposées à une température élevée. Ce processus est connu sous le nom de frittage à l’état solide. Si la température est supérieure au point de fusion d’un composant dans la pièce en poudre métallique, le liquide des particules fondues remplit les pores. Ce type de frittage est connu sous le nom de frittage à l’état liquide. Le temps et la température de frittage sont les facteurs les plus importants d’un point de vue pratique, la température étant la variable la plus importante. Au cours de ce processus, un certain nombre de caractéristiques sont augmentées, notamment la résistance, la ductilité, la ténacité et la conductivité électrique et thermique du matériau. Si différentes poudres élémentaires sont compactes et frittées, le matériau se transformerait en alliages et en phases intermétalliques.

Il existe également d’autres méthodes de compactage de poudre telles que le moulage par injection de métal et les techniques de compactage à haute température (telles que le pressage isostatique à chaud et le forgeage de poudre) qui consolident les poudres métalliques à des densités plus élevées approchant ou équivalant à celles des produits corroyés.

La fabrication de pièces par les méthodes PM présente plusieurs avantages, notamment:

  • Produire des pièces avec une microstructure et une répartition des éléments d’alliage plus uniformes. Les produits sont plus prévisibles dans leur comportement dans une large gamme d’applications.
  • La capacité de formage de haute précision permet la production de pièces avec des dimensions nettes ou proches de la forme nette (réduisant ainsi le besoin d’usinage)
  • Flexibilité dans la conception des composants
  • Certains matériaux spatiaux (par exemple des matériaux très durs) ne peuvent être produits que par la métallurgie des poudres

Les principaux inconvénients de la métallurgie des poudres résident dans le coût élevé des poudres métalliques par rapport au coût de la matière première utilisée pour couler ou forger un composant. De plus, les pièces de forme grande ou complexe sont parfois difficiles à produire par le procédé PM et les pièces ont une ductilité et une résistance inférieures à celles produites par forgeage.

Matériaux pour la métallurgie des poudres

Les matériaux pour la métallurgie des poudres couvrent une gamme d’applications très étendue. Voici des exemples de matériaux traités par métallurgie des poudres:

  • Fer/acier. Les matériaux ferreux faiblement alliés issus de la métallurgie des poudres sont prédominants dans le secteur des pièces structurelles pressées/frittées. Dans le secteur automobile, qui consomme environ 80 % de la production de pièces structurelles en PM, la raison du choix du PM est, dans la majorité des cas, d’ordre économique. L’acier à très haute teneur en carbone a une teneur en carbone d’environ 1,25 à 2,0 %. Aciers pouvant être trempés à grande dureté. Cette nuance d’acier pourrait être utilisée pour les produits en acier dur, tels que les ressorts de camion, les outils de coupe de métal et d’autres usages spéciaux tels que les couteaux, les essieux ou les poinçons (à usage non industriel). La plupart des aciers contenant plus de 2,5 % de carbone sont fabriqués à l’aide de la métallurgie des poudres.
  • Aciers inoxydables. Les aciers inoxydables peuvent également être traités par métallurgie des poudres. Une gamme d’aciers inoxydables des séries AISI 300 et 400 est disponible sous forme de poudre. Aussi, de nombreux types d’aciers à lames sont produits par la métallurgie des poudres. La nuance d’acier inoxydable à durcissement par précipitation, AISI 17-4 PH, est également fréquemment utilisée dans les produits MIM (moulage par injection de métal). De toutes les nuances d’acier inoxydable disponibles, l’acier 17-4 PH offre généralement la meilleure combinaison de haute résistance associée à une excellente ténacité et résistance à la corrosion. Ils sont aussi résistants à la corrosion que les nuances austénitiques. Les utilisations courantes sont dans l’aérospatiale et certaines autres industries de haute technologie.
  • Alliages de cuivre. Les alliages de cuivre peuvent être transformés en pièces structurelles PM. Ceux-ci peuvent utiliser des poudres entièrement pré-alliées ou des mélanges élémentaires. Les poudres de bronze peuvent être transformées en roulements autolubrifiants.
  • Alliages d’aluminium. Les propriétés mécaniques des alliages d’aluminium dépendent fortement de leur composition de phase et de leur microstructure. Une résistance élevée peut être obtenue entre autres par l’introduction d’une fraction volumique élevée de particules fines de seconde phase réparties de manière homogène et par un affinement de la taille des grains. La métallurgie des poudres permet de préparer des matériaux à grains fins avec une solubilité solide accrue qui sont des précurseurs favorables pour un renforcement ultérieur de la précipitation. L’atomisation au gaz a été utilisée pour la préparation des poudres. Une gamme de poudres d’alliages d’aluminium est disponible pour le traitement de la métallurgie des poudres par pressage/frittage de la métallurgie des poudres ou MIM. Les applications de l’aluminium dans la métallurgie des poudres sont généralement axées sur les applications aérospatiales, l’accent étant mis sur les composites pleine densité en tant qu’éléments structuraux. L’alliage métallique en poudre est généralement basé sur les alliages d’aluminium des séries 2000 et 6000 et contient du cuivre, du magnésium et/ou du silicium. Les composants automobiles structurels fabriqués à l’aide de techniques PM ont connu une forte adoption au cours des dernières décennies en raison de la rentabilité, des capacités de volume élevé et du post-traitement limité nécessaire pour les pièces PM. De nombreux composants de moteur sont fabriqués à l’aide de particules telles que les bielles, les chapeaux de came, les poulies d’entraînement et les dispositifs de distribution.
  • Alliages de molybdène. L’alliage à base de molybdène le plus courant est l’alliage titane-zirconium-molybdène TZM, composé de 0,5 % de titane et de 0,08 % de zirconium (le reste étant le molybdène). Il est généralement fabriqué par la métallurgie des poudres ou des procédés de coulée à l’arc. L’alliage présente une résistance au fluage et une résistance à haute température plus élevées, ce qui permet des températures de service supérieures à 1060 °C pour le matériau.
  • Alliages de titane. L’utilisation d’alliages de titane dans la métallurgie des poudres n’a cessé d’augmenter en raison de la viabilité et de la réduction des coûts de production de pièces de forme presque nette avec un post-traitement limité. Cela les a amenés à être au centre de la recherche et du développement dans le monde entier. Les poudres de titane et d’alliages de titane sont disponibles sous plusieurs formes. L’utilisation limitée de la métallurgie des poudres de titane pressées/frittées a généralement utilisé la poudre de titane HDH (hydrure-déshydrure). Les propriétés mécaniques du titane Ti-6Al-4V comme d’autres alliages PM dépendent de la porosité, de la microstructure et de la teneur en oxygène dans l’alliage post-fritté et pré-fritté. Niveau 5 – Ti-6Al-4V est nettement plus résistant que le titane commercialement pur (grades 1 à 4) en raison de sa possibilité d’être traité thermiquement. Cette nuance est une excellente combinaison de résistance, de résistance à la corrosion, de soudure et de fabricabilité C’est le premier choix pour de nombreux domaines d’applications

Références :
Science des matériaux :

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Métallurgie

Nous espérons que cet article, Métallurgie des poudres, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que la soudure – Définition

Le brasage est une technique d’assemblage de métaux à l’aide d’un alliage de métal d’apport dont la température de fusion est inférieure à environ 425 °C (800 °F). En raison de cette température plus basse et des différents alliages utilisés comme charges, la réaction métallurgique entre la charge et la pièce est minime, ce qui entraîne un joint plus faible.

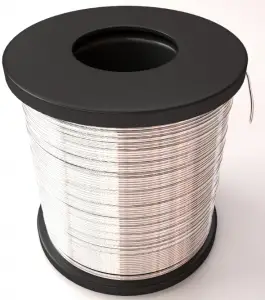
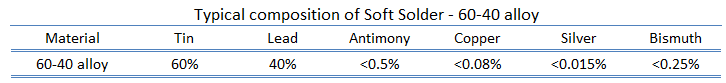
soudure à l'étainSoudure est une technique d’assemblage de métaux utilisant un alliage de métal d’apport qui a une température de fusion inférieure à environ 425 °C (800 °F). En raison de cette température plus basse et des différents alliages utilisés comme charges, la réaction métallurgique entre la charge et la pièce à usiner est minime, ce qui entraîne un joint plus faible. Dans l’assemblage électronique, l’alliage eutectique avec 63% d’étain et 37% de plomb (ou 60/40, qui est presque identique en point de fusion) a été l’alliage de choix. Cet alliage eutectique a un point de fusion inférieur à celui de l’étain ou du plomb. La soudure est répartie entre des surfaces de joint étroitement ajustées par capillarité. La chaleur est nécessaire pour élever le joint à une température appropriée pour faire fondre la soudure et favoriser l’action du flux de soudure qui a été prépositionné sur la surface du métal. Le soudage est effectué dans de nombreuses industries, des applications exotiques dans l’électronique et l’aérospatiale aux applications de plomberie quotidiennes. Les principaux alliages de soudure sont des combinaisons d’étain et de plomb ou des alliages de ceux-ci.

L’étain est un constituant important des soudures car il mouille et adhère à de nombreux métaux de base courants à des températures considérablement inférieures à leurs points de fusion. De petites quantités de divers métaux, notamment l’antimoine et l’argent, sont ajoutées aux soudures étain-plomb pour augmenter leur résistance. La soudure 60-40 fournit des joints solides et fiables dans une variété de conditions environnementales. Il existe également des soudures à haute teneur en étain, qui sont utilisées pour assembler des pièces d’appareils électriques car leur conductivité électrique est supérieure à celle des soudures à haute teneur en plomb. Ces soudures sont également utilisées là où le plomb peut présenter un danger, par exemple au contact de l’eau potable ou des aliments.

brasage tendre - alliage d'étain

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Assemblage des métaux

[ lgc_column grid= »33″ tablet_grid= »33″ mobile_grid= »100″ last= »false »][/lgc_column]

Nous espérons que cet article, Soudage, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
Qu’est-ce que l’impression 3D métal – Définition

L’impression 3D métal, ou fabrication additive métallique, est basée sur le frittage ou la fusion de poudre métallique amorphe dans un espace 3D pour fabriquer n’importe quel objet à façonner.

L’impression 3D métal, ou fabrication additive métallique, est basée sur le frittage ou la fusion de poudre métallique amorphe dans un espace 3D pour fabriquer n’importe quel objet à façonner. À un niveau élevé, le processus d’impression 3D comprend le découpage d’un fichier CAO en couches discrètes, puis la construction de cette pièce couche par couche. Les méthodes les plus courantes de fabrication additive métallique sont le frittage laser direct de métal (DMLS), le durcissement au laser, la fusion par faisceau d’électrons (EBM) et le dépôt d’énergie dirigée. Cependant, la méthode de dépôt de métaux par fusion (le processus d’impression 3D non métallique le plus couramment utilisé) évolue rapidement vers le sommet de toutes les procédures.

L’un des principaux avantages de l’impression 3D est la capacité de produire des formes ou des géométries très complexes qui seraient autrement impossibles à construire à la main, y compris des pièces creuses ou des pièces avec des structures en treillis internes pour réduire le poids. Les métaux suivants peuvent être utilisés comme matière première dans l’impression 3D. Le choix d’un métal particulier est basé sur les propriétés souhaitées du produit final. Tous les matériaux ont des propriétés différentes:

  • Acier
  • Titane
  • Cobalt
  • Plusieurs alliages (alliages à base de nickel, alliages à base de cuivre, alliages cobalt-chrome, alliages de titane et alliages d’aluminium
  • Or
  • Argent

De nouveaux métaux sont développés par les fabricants d’imprimantes 3D dans le but de concevoir des produits de qualité supérieure par rapport aux produits fabriqués à l’aide d’autres méthodes de fabrication.

Le principal inconvénient de l’impression 3D métal est le prix des poudres métalliques, qui est généralement élevé par rapport aux prix des matières premières utilisées dans d’autres technologies de fabrication. Ces prix sont censés changer lorsque le nombre de fournisseurs augmente.

Références :
Science des matériaux:

Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993.
US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus:
Métallurgie

Nous espérons que cet article, Impression 3D Métal, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.