Le recuit thermique (méthode « à sec ») de la cuve sous pression du réacteur est une méthode par laquelle la cuve sous pression (avec tous les composants internes du réacteur retirés) est chauffée jusqu’à une certaine température (généralement entre 420 et 460 °C) à l’aide d’un source de chaleur.
Le terme recuit thermique fait référence à un traitement thermique dans lequel un matériau est exposé à une température élevée pendant une période de temps prolongée, puis refroidi lentement. Ce processus modifie les propriétés physiques et parfois chimiques d’un matériau pour augmenter sa ductilité et réduire sa dureté, ce qui le rend plus maniable. Dans ce processus, les atomes migrent dans le réseau cristallin et le nombre de dislocationsdiminue, entraînant une modification de la ductilité et de la dureté. Le métal se débarrasse des contraintes et rend la structure du grain large et à bords doux de sorte que lorsque le métal est frappé ou stressé, il se bosse ou peut-être se plie, plutôt que de se casser. En règle générale, le recuit est effectué pour soulager les contraintes, augmenter la douceur, la ductilité et la ténacité; et/ou produire une microstructure spécifique.
Généralement, dans les aciers au carbone, le recuit produit une microstructure de ferrite-perlite. Les aciers peuvent être recuits pour faciliter le travail à froid ou l’usinage, pour améliorer les propriétés mécaniques ou électriques, ou pour favoriser la stabilité dimensionnelle. Les aciers de construction les plus couramment produits ont une microstructure mixte ferrite-perlite. Leurs applications incluent les poutres pour les ponts et les immeubles de grande hauteur, les plaques pour les navires et les barres d’armature pour les chaussées. Ces aciers sont relativement peu coûteux et sont produits dans des tonnages importants.
Tout cycle de recuit comprend trois étapes:
chauffer à la température désirée,
maintenir ou « tremper » à cette température,
refroidissement, généralement à température ambiante.
Le temps et la température de recuit sont des paramètres importants dans ces procédures. En particulier, la température cible définit le cycle thermique de recuit.
Recuit de la cuve sous pression du réacteur
Le corps de la cuve du réacteur est construit en acier au carbone faiblement allié de haute qualité et toutes les surfaces qui entrent en contact avec le fluide de refroidissement du réacteur sont revêtues d’un minimum d’environ 3 à 10 mm d’ acier inoxydable austénitique afin de minimiser la corrosion.
Au cours de l’exploitation d’une centrale nucléaire, le matériau de la cuve sous pression du réacteur et le matériau des autres composants internes du réacteur sont exposés au rayonnement neutronique (en particulier aux neutrons rapides > 0,5 MeV), ce qui entraîne une fragilisation localisée de l’acier et des soudures dans le réacteur. zone du cœur du réacteur. Ce phénomène, appelé fragilisation par irradiation, se traduit par:
Augmentation constante du DBTT. Il est peu probable que le DBTT s’approche de la température de fonctionnement normale de l’acier. Cependant, il est possible que lors de l’arrêt du réacteur ou lors d’un refroidissement anormal, la température tombe en dessous de la valeur DBTT alors que la pression interne est encore élevée.
Baisse de l’énergie de fracture du plateau supérieur. Les effets du rayonnement se manifestent également par une baisse de l’énergie de rupture de l’étagère supérieure et une diminution de la ténacité à la rupture.
Tous ces effets doivent être surveillés par les opérateurs de la centrale. Par conséquent, les autorités de réglementation nucléaire exigent qu’un programme de surveillance des matériaux de la cuve du réacteur soit mené dans les réacteurs de puissance refroidis à l’eau.
Une fois qu’un matériau de RPV est dégradé par fragilisation par rayonnement (par exemple, augmentation significative de la température de transition ductile-fragile Charpy ou réduction de la ténacité à la rupture), le recuit thermique du RPV est le seul moyen de récupérer les propriétés de ténacité du matériau RPV.
Selon 10 CFR 50.66 – Exigences pour le recuit thermique de la cuve sous pression du réacteur:
« Pour les réacteurs nucléaires à eau légère où le rayonnement neutronique a réduit la ténacité à la rupture des matériaux de la cuve du réacteur, un recuit thermique peut être appliqué à la cuve du réacteur pour récupérer la ténacité à la rupture du matériau. »
Le recuit thermique (méthode « à sec ») de la cuve sous pression du réacteur est une méthode par laquelle la cuve sous pression (avec tous les composants internes du réacteur retirés) est chauffée jusqu’à une certaine température (généralement entre 420 et 460 °C) en utilisant une source de chaleur externe (radiateurs électriques, air chaud), maintenue pendant une période donnée (par exemple 100 à 200 heures) puis refroidie lentement. L’équipement de recuit est généralement un four annulaire avec des éléments chauffants sur sa surface externe. La puissance de sortie des appareils de chauffage installés peut atteindre jusqu’à 1 MWe. Il a été montré que pour les matériaux spécialement fabriqués, l’étagère supérieure récupérait 100 % après 24 heures de recuit et plus rapidement que la température de transition. Un recuit de 168 heures a permis de récupérer 90 % du décalage de température de transition.
Recuit humide
Il existe également une possibilité de la méthode de recuit dite « humide » qui a été appliquée aux États-Unis et en Belgique. Le recuit à cette température ~ 340 °C a été atteint sans chauffage externe, mais en augmentant la température du liquide de refroidissement obtenue par l’énergie des pompes de circulation du circuit primaire. Ce type de recuit ne fournit qu’une récupération partielle du matériau en raison de la limitation de la température maximale.
Référence spéciale : Recuit et re-fragilisation des matériaux de la cuve sous pression du réacteur. rapport AMES N°19 ; ISSN 1018-5593. Communautés européennes, 2008.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Voir ci-dessus: Recuit thermique[/su_button ]
Nous espérons que cet article, Reactor Pressure Vessel Recuit, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
L’acier trempé frais est très cassant si la teneur en carbone est supérieure à environ 0,2 à 0,3 %. Il est si fragile qu’il ne peut pas être utilisé pour la plupart des applications. Cette fragilité peut être supprimée (avec une certaine perte de dureté) si l’acier trempé est légèrement chauffé dans un processus connu sous le nom de revenu. La trempe est réalisée en chauffant un acier martensitique à une température inférieure à l’eutectoïde pendant une période de temps spécifiée (par exemple entre 250°C et 650°C).
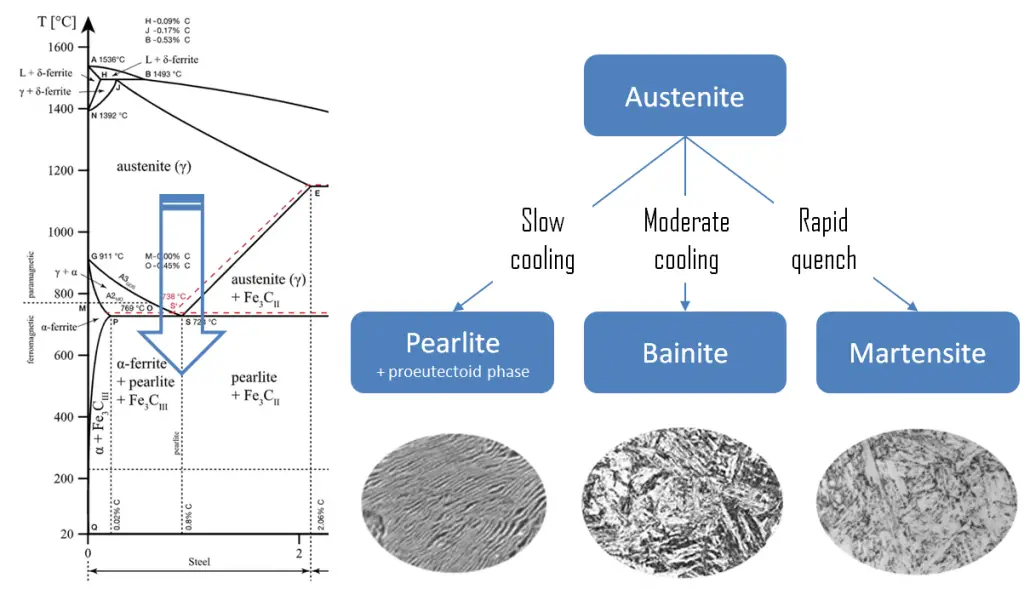
Le terme trempe fait référence à un traitement thermique dans lequel un matériau est rapidement refroidi dans de l’eau, de l’huile ou de l’air pour obtenir certaines propriétés du matériau, en particulier la dureté. Dans les alliages ferreux, la trempe est le plus souvent utilisée pour durcir l’acier en introduisant de la martensite, tandis que les alliages non ferreux deviendront généralement plus mous que la normale. Au-dessus de cette température critique, un métal est partiellement ou totalement austénitisé, la vitesse de refroidissement de l’acier doit être rapide pour laisser l’austénite se transformer en bainite ou martensite métastable.
Le choix d’un milieu de trempe dépend de la trempabilité de l’alliage particulier, de l’épaisseur et de la forme de la section impliquée et des vitesses de refroidissement nécessaires pour obtenir la microstructure souhaitée.
La martensite est une structure métastable très dure avec une structure cristalline tétragonale centrée sur le corps (BCT). La martensite se forme dans les aciers lorsque la vitesse de refroidissement de l’austénite est si élevée que les atomes de carbone n’ont pas le temps de se diffuser hors de la structure cristalline en quantité suffisante pour former de la cémentite (Fe3C). C’est donc un produit de transformation sans diffusion. Toute diffusion, quelle qu’elle soit, entraîne la formation de phases de ferrite et de cémentite. Il porte le nom du métallurgiste allemand Adolf Martens (1850-1914).
La microstructure de la martensite dans les aciers a différentes morphologies et peut apparaître sous forme de martensite à lattes ou de martensite à plaques. Pour l’acier à 0–0,6% de carbone, la martensite a l’apparence d’une latte et est appelée martensite à lattes. Pour l’acier à plus de 1% de carbone, il formera une structure en forme de plaque appelée martensite en plaque. La martensite en plaques, comme son nom l’indique, se présente sous la forme de cristaux lenticulaires (en forme de lentille) avec un motif en zigzag de plaques plus petites. Entre ces deux pourcentages, l’apparence physique des grains est un mélange des deux. La résistance de la martensite est réduite à mesure que la quantité d’austénite retenue augmente.
Transformation martensitique
Le durcissement par transformation, également connu sous le nom de durcissement par transformation martensitique, est l’une des méthodes de durcissement les plus courantes, qui est principalement utilisée pour les aciers (c’est-à-dire les aciers au carbone ainsi que les aciers inoxydables). La transformation martensitique n’est cependant pas propre aux alliages fer-carbone. On le retrouve dans d’autres systèmes et se caractérise, en partie, par la transformation sans diffusion.
Les aciers martensitiques utilisent principalement des niveaux plus élevés de C et de Mn ainsi qu’un traitement thermique pour augmenter la résistance. Le produit fini aura une microstructure duplex de ferrite avec différents niveaux de martensite dégénérée. Cela permet de varier les niveaux de force. En métallurgie, la trempe est le plus souvent utilisée pour durcir l’acier en introduisant de la martensite. Il existe un équilibre entre la dureté et la ténacité dans n’importe quel acier; plus l’acier est dur, moins il est dur ou résistant aux chocs, et plus il est résistant aux chocs, moins il est dur.
La martensite est produite à partir d’austénite à la suite de la trempe ou d’une autre forme de refroidissement rapide. L’austénite dans les alliages fer-carbone n’est généralement présente qu’au-dessus de la température eutectoïde critique (723 °C) et en dessous de 1500 °C, selon la teneur en carbone. En cas de taux de refroidissement normaux, à mesure que l’austénite refroidit, le carbone se diffuse hors de l’austénite et forme du carbure de fer riche en carbone (cémentite) et laisse derrière lui une ferrite pauvre en carbone. Selon la composition de l’alliage, une couche de ferrite et de cémentite, appelée perlite, peut se former. Mais en cas de refroidissement rapide, le carbone n’a pas assez de temps pour se diffuser et se transforme en une forme tétragonale centrée sur le corps très sollicitée appelée martensite qui est sursaturée en carbone. Tous les atomes de carbone restent sous forme d’impuretés interstitielles dans la martensite.
Exemple : acier inoxydable martensitique
Les aciers inoxydables martensitiques sont similaires aux aciers ferritiques en ce qu’ils sont à base de chrome mais ont des niveaux de carbone plus élevés pouvant atteindre 1 %. Ils sont parfois classés en aciers inoxydables martensitiques à faible teneur en carbone et à haute teneur en carbone. Ils contiennent 12 à 14 % de chrome, 0,2 à 1 % de molybdène et aucune quantité significative de nickel. Des quantités plus élevées de carbone leur permettent d’être trempés et revenus tout comme les aciers au carbone et faiblement alliés. Ils ont une résistance modérée à la corrosion, mais sont considérés comme durs, solides, légèrement cassants. Ils sont magnétiques et ils peuvent être testés de manière non destructive en utilisant la méthode d’inspection par particules magnétiques, contrairement à l’acier inoxydable austénitique. Un acier inoxydable martensitique courant est l’AISI 440C, qui contient 16 à 18 % de chrome et 0,95 à 1,2 % de carbone. L’acier inoxydable de grade 440C est utilisé dans les applications suivantes : blocs étalons, coutellerie, roulements à billes et chemins de roulement, moules et matrices, couteaux.
Martensite trempée
La capacité relative d’un alliage ferreux à former de la martensite est appelée trempabilité. La trempabilité est couramment mesurée comme la distance sous une surface trempée à laquelle le métal présente une dureté spécifique de 50 HRC, par exemple, ou un pourcentage spécifique de martensite dans la microstructure. La dureté la plus élevée d’un acier perlitique est de 43 HRC alors que la martensite peut atteindre 72 HRC. Martensite fraîche est très fragile si la teneur en carbone est supérieure à environ 0,2 à 0,3 %. Il est si fragile qu’il ne peut pas être utilisé pour la plupart des applications. Cette fragilité peut être supprimée (avec une certaine perte de dureté) si l’acier trempé est légèrement chauffé dans un processus connu sous le nom de revenu. La trempe est réalisée en chauffant un acier martensitique à une température inférieure à l’eutectoïde pendant une période de temps spécifiée (par exemple entre 250 °C et 650 °C).
Ce traitement thermique de revenu permet, par des procédés diffusionnels, la formation de martensite revenue, selon la réaction :
où la martensite monophasique BCT, sursaturée en carbone, se transforme en martensite trempée, composée des phases stables de ferrite et de cémentite. Sa microstructure est similaire à la microstructure de la sphéroïdite, mais dans ce cas, la martensite trempée contient des particules de cémentite extrêmement petites et uniformément dispersées intégrées dans une matrice de ferrite continue. La martensite trempée peut être presque aussi dure et résistante que la martensite, mais avec une ductilité et une ténacité sensiblement améliorées.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Nous espérons que cet article, Acier Trempé – Acier Trempé, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
Le terme revenu fait référence à un traitement thermique utilisé pour augmenter la ténacité des alliages à base de fer. La trempe est généralement effectuée après le durcissement, pour réduire une partie de l’excès de dureté, et se fait en chauffant le métal à une température inférieure au point critique pendant une certaine période de temps.
Les métaux peuvent être traités thermiquement pour modifier les propriétés de résistance, de ductilité, de ténacité, de dureté ou de résistance à la corrosion. Il existe un certain nombre de phénomènes qui se produisent dans les métaux et alliages à des températures élevées. Par exemple, la recristallisation et la décomposition de l’austénite. Ceux-ci sont efficaces pour modifier les caractéristiques mécaniques lorsque des traitements thermiques ou des processus thermiques appropriés sont utilisés. En fait, l’utilisation de traitements thermiques sur les alliages commerciaux est une pratique extrêmement courante. Les processus de traitement thermique courants comprennent le recuit, le durcissement par précipitation, la trempe et le revenu.
Trempe
Le terme revenu fait référence à un traitement thermique utilisé pour augmenter la ténacité des alliages à base de fer. La trempe est généralement effectuée après le durcissement, pour réduire une partie de l’excès de dureté, et se fait en chauffant le métal à une température inférieure au point critique pendant une certaine période de temps, puis en le laissant refroidir à l’air calme. La trempe rend le métal moins dur tout en le rendant plus apte à supporter les impacts sans se casser. Le revenu entraînera la précipitation des éléments d’alliage dissous ou, dans le cas des aciers trempés, améliorera la résistance aux chocs et les propriétés ductiles. Lors du chauffage, les atomes de carbone diffusent et réagissent en une série d’étapes distinctes qui forment finalement Fe3C ou un carbure d’alliage dans une matrice de ferrite de niveau de contrainte progressivement décroissant.
Pour la trempe, la température est beaucoup plus importante que le temps à température. La température exacte détermine la quantité de dureté retirée et dépend à la fois de la composition spécifique de l’alliage et des propriétés souhaitées dans le produit fini. Par exemple, les outils très durs sont souvent trempés à basse température, entre 150 et 200° et conservent une grande partie de la dureté et de la résistance de la martensite trempée et offrent une légère amélioration de la ductilité et de la ténacité. Alors que les ressorts sont tempérés à des températures beaucoup plus élevées. Un revenu au-dessus de 425 °C améliore considérablement la ductilité et la ténacité, mais au détriment de la dureté et de la résistance. Dans certaines conditions, la dureté peut ne pas être affectée par le revenu ou même en être augmentée. De plus, les aciers alliés qui contiennent un ou plusieurs des éléments formant du carbure (chrome, molybdène, vanadium et tungstène) sont capables de durcissement secondaire: ils peuvent devenir un peu plus durs à la suite du revenu.
Autrempe
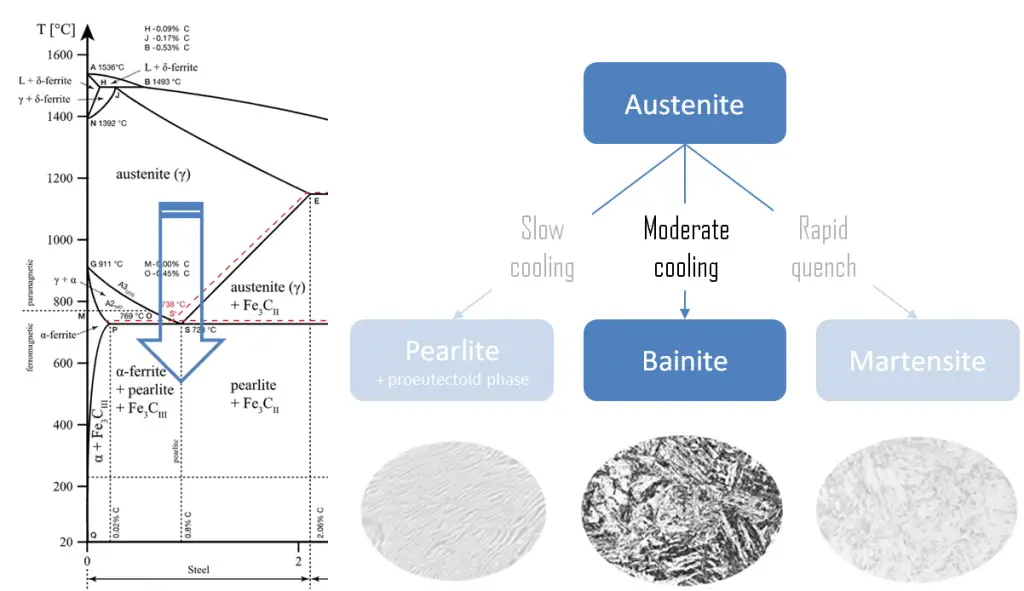
L’austempering est un traitement thermique utilisé pour former de la bainite pure , une microstructure de transition trouvée entre la perlite et la martensite. L’austénitisation consiste à refroidir rapidement la pièce métallique de la température d’austénitisation à environ 230 à 400 °C, en maintenant à une température constante pour permettre une transformation isotherme. Pour éviter la formation de perlite ou de martensite, l’acier est trempé dans un bain de métaux en fusion ou de sels. L’acier est ensuite maintenu à la température de formation de la bainite, au-delà du point où la température atteint un équilibre, jusqu’à ce que la bainite se forme complètement. L’acier est ensuite retiré du bain et refroidi à l’air, sans formation de perlite ou de martensite. Selon la température de maintien, l’austreme peut produire de la bainite supérieure ou inférieure.
Bainite est une microstructure en forme de plaque qui se forme dans les aciers à partir d’austénite lorsque les vitesses de refroidissement ne sont pas assez rapides pour produire de la martensite mais sont encore assez rapides pour que le carbone n’ait pas assez de temps pour se diffuser pour former de la perlite. le différence clé entre la perlite et la bainite est que la perlite contient des couches alternées de ferrite et de cémentite tandis que la bainite a une microstructure en forme de plaque. Fine structure non lamellaire, la bainite est généralement constituée de cémentite et de ferrite riche en dislocations. La grande densité de dislocations dans la ferrite présente dans la bainite et la taille fine des plaquettes bainitiques rendent cette ferrite plus dure qu’elle ne le serait normalement. Les aciers bainitiques sont généralement plus résistants et plus durs que les aciers perlitiques; pourtant ils présentent une résistance supérieure aux chocs.
La trempe est applicable à la plupart des aciers à moyenne teneur en carbone et des aciers alliés. Les aciers faiblement alliés sont généralement limités à des sections de 9,5 mm ou moins, tandis que les aciers plus durcissables peuvent être trempés en sections jusqu’à 50 mm d’épaisseur.
Le terme trempe fait référence à un traitement thermique dans lequel un matériau est rapidement refroidi dans de l’eau, de l’huile ou de l’air pour obtenir certaines propriétés du matériau, en particulier la dureté. Dans les alliages ferreux, la trempe est le plus souvent utilisée pour durcir l’acier en introduisant de la martensite, tandis que les alliages non ferreux deviendront généralement plus mous que la normale. Au-dessus de cette température critique, un métal est partiellement ou totalement austénitisé, la vitesse de refroidissement de l’acier doit être rapide pour laisser l’austénite se transformer en bainite ou martensite métastable.
Le choix d’un milieu de trempe dépend de la trempabilité de l’alliage particulier, de l’épaisseur et de la forme de la section impliquée et des vitesses de refroidissement nécessaires pour obtenir la microstructure souhaitée.
Martensite trempée
La capacité relative d’un alliage ferreux à former de la martensite est appelée trempabilité. La trempabilité est couramment mesurée comme la distance sous une surface trempée à laquelle le métal présente une dureté spécifique de 50 HRC, par exemple, ou un pourcentage spécifique de martensite dans la microstructure. La dureté la plus élevée d’un acier perlitique est de 43 HRC alors que la martensite peut atteindre 72 HRC. Martensite fraîche est très fragile si la teneur en carbone est supérieure à environ 0,2 à 0,3 %. Il est si fragile qu’il ne peut pas être utilisé pour la plupart des applications. Cette fragilité peut être supprimée (avec une certaine perte de dureté) si l’acier trempé est légèrement chauffé dans un processus connu sous le nom de revenu. La trempe est réalisée en chauffant un acier martensitique à une température inférieure à l’eutectoïde pendant une période de temps spécifiée (par exemple entre 250°C et 650°C).
Ce traitement thermique de revenu permet, par des procédés diffusionnels, la formation de martensite revenue, selon la réaction :
où la martensite monophasique BCT, sursaturée en carbone, se transforme en martensite trempée, composée des phases stables de ferrite et de cémentite. Sa microstructure est similaire à la microstructure de la sphéroïdite, mais dans ce cas, la martensite trempée contient des particules de cémentite extrêmement petites et uniformément dispersées intégrées dans une matrice de ferrite continue. La martensite trempée peut être presque aussi dure et résistante que la martensite, mais avec une ductilité et une ténacité sensiblement améliorées.
Autres processus
Recuit. Le terme recuit fait référence à un traitement thermique dans lequel un matériau est exposé à une température élevée pendant une période de temps prolongée, puis refroidi lentement. Dans ce processus, le métal se débarrasse des contraintes et rend la structure du grain large et à bords doux de sorte que lorsque le métal est frappé ou stressé, il se bosse ou peut-être se plie, plutôt que de se casser; il est également plus facile de poncer, meuler ou couper le métal recuit.
Trempe. Le terme trempe fait référence à un traitement thermique dans lequel un matériau est rapidement refroidi dans de l’eau, de l’huile ou de l’air pour obtenir certaines propriétés du matériau, en particulier la dureté. En métallurgie, la trempe est le plus souvent utilisée pour durcir l’acier en introduisant de la martensite. Il existe un équilibre entre la dureté et la ténacité dans n’importe quel acier; plus l’acier est dur, moins il est dur ou résistant aux chocs, et plus il est résistant aux chocs, moins il est dur.
Trempe. Le terme revenu fait référence à un traitement thermique utilisé pour augmenter la ténacité des alliages à base de fer. La trempe est généralement effectuée après le durcissement, pour réduire une partie de l’excès de dureté, et se fait en chauffant le métal à une température inférieure au point critique pendant une certaine période de temps, puis en le laissant refroidir à l’air calme. La trempe rend le métal moins dur tout en le rendant plus apte à supporter les impacts sans se casser. Le revenu entraînera la précipitation des éléments d’alliage dissous ou, dans le cas des aciers trempés, améliorera la résistance aux chocs et les propriétés ductiles.
Vieillissement. Le durcissement vieillissant, également appelé durcissement par précipitation ou durcissement des particules, est une technique de traitement thermique basée sur la formation de particules extrêmement petites et uniformément dispersées d’une seconde phase dans la matrice de phase d’origine pour améliorer la résistance et la dureté de certains alliages métalliques. Le durcissement par précipitation est utilisé pour augmenter la limite d’élasticité des matériaux malléables, y compris la plupart des alliages structuraux d’aluminium, de magnésium, de nickel, de titane et de certains aciers et aciers inoxydables. Dans les superalliages, il est connu de provoquer une anomalie de la limite d’élasticité offrant une excellente résistance à haute température.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Nous espérons que cet article, Tempering Metals, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
L’austrempe est un traitement thermique utilisé pour former de la bainite pure, une microstructure de transition trouvée entre la perlite et la martensite. L’austénitisation consiste à refroidir rapidement la pièce métallique de la température d’austénitisation à environ 230 à 400 °C, en maintenant à une température constante pour permettre la transformation isotherme.
Trempe
Le terme revenu fait référence à un traitement thermique utilisé pour augmenter la ténacité des alliages à base de fer. La trempe est généralement effectuée après le durcissement, pour réduire une partie de l’excès de dureté, et se fait en chauffant le métal à une température inférieure au point critique pendant une certaine période de temps, puis en le laissant refroidir à l’air calme. La trempe rend le métal moins dur tout en le rendant plus apte à supporter les impacts sans se casser. Le revenu entraînera la précipitation des éléments d’alliage dissous ou, dans le cas des aciers trempés, améliorera la résistance aux chocs et les propriétés ductiles. Lors du chauffage, les atomes de carbone diffusent et réagissent en une série d’étapes distinctes qui forment finalement Fe3C ou un carbure d’alliage dans une matrice de ferrite de niveau de contrainte progressivement décroissant.
Pour la trempe, la température est beaucoup plus importante que le temps à température. La température exacte détermine la quantité de dureté retirée et dépend à la fois de la composition spécifique de l’alliage et des propriétés souhaitées dans le produit fini. Par exemple, les outils très durs sont souvent trempés à basse température, entre 150 et 200° et conservent une grande partie de la dureté et de la résistance de la martensite trempée et offrent une légère amélioration de la ductilité et de la ténacité. Alors que les ressorts sont tempérés à des températures beaucoup plus élevées. Un revenu au-dessus de 425 °C améliore considérablement la ductilité et la ténacité, mais au détriment de la dureté et de la résistance. Dans certaines conditions, la dureté peut ne pas être affectée par le revenu ou même en être augmentée. De plus, les aciers alliés qui contiennent un ou plusieurs des éléments formant du carbure (chrome, molybdène, vanadium et tungstène) sont capables de durcissement secondaire: ils peuvent devenir un peu plus durs à la suite du revenu.
Autrempe
L’austempering est un traitement thermique utilisé pour former de la bainite pure , une microstructure de transition trouvée entre la perlite et la martensite. L’austénitisation consiste à refroidir rapidement la pièce métallique de la température d’austénitisation à environ 230 à 400°C, en maintenant à une température constante pour permettre une transformation isotherme. Pour éviter la formation de perlite ou de martensite, l’acier est trempé dans un bain de métaux en fusion ou de sels. L’acier est ensuite maintenu à la température de formation de la bainite, au-delà du point où la température atteint un équilibre, jusqu’à ce que la bainite se forme complètement. L’acier est ensuite retiré du bain et refroidi à l’air, sans formation de perlite ou de martensite. Selon la température de maintien, l’austreme peut produire de la bainite supérieure ou inférieure.
Bainite est une microstructure en forme de plaque qui se forme dans les aciers à partir d’austénite lorsque les vitesses de refroidissement ne sont pas assez rapides pour produire de la martensite mais sont encore assez rapides pour que le carbone n’ait pas assez de temps pour se diffuser pour former de la perlite. le différence clé entre la perlite et la bainite est que la perlite contient des couches alternées de ferrite et de cémentite tandis que la bainite a une microstructure en forme de plaque. Fine structure non lamellaire, la bainite est généralement constituée de cémentite et de ferrite riche en dislocations. La grande densité de dislocations dans la ferrite présente dans la bainite et la taille fine des plaquettes bainitiques rendent cette ferrite plus dure qu’elle ne le serait normalement. Les aciers bainitiques sont généralement plus résistants et plus durs que les aciers perlitiques; pourtant ils présentent une résistance supérieure aux chocs.
La trempe est applicable à la plupart des aciers à moyenne teneur en carbone et des aciers alliés. Les aciers faiblement alliés sont généralement limités à des sections de 9,5 mm ou moins, tandis que les aciers plus durcissables peuvent être trempés en sections jusqu’à 50 mm d’épaisseur.
Le terme trempe fait référence à un traitement thermique dans lequel un matériau est rapidement refroidi dans de l’eau, de l’huile ou de l’air pour obtenir certaines propriétés du matériau, en particulier la dureté. Dans les alliages ferreux, la trempe est le plus souvent utilisée pour durcir l’acier en introduisant de la martensite, tandis que les alliages non ferreux deviendront généralement plus mous que la normale. Au-dessus de cette température critique, un métal est partiellement ou totalement austénitisé, la vitesse de refroidissement de l’acier doit être rapide pour laisser l’austénite se transformer en bainite ou martensite métastable.
Le choix d’un milieu de trempe dépend de la trempabilité de l’alliage particulier, de l’épaisseur et de la forme de la section impliquée et des vitesses de refroidissement nécessaires pour obtenir la microstructure souhaitée.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Nous espérons que cet article, Austempering, vous aide. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
Le terme trempe fait référence à un traitement thermique dans lequel un matériau est rapidement refroidi dans de l’eau, de l’huile ou de l’air pour obtenir certaines propriétés du matériau, en particulier la dureté. Le terme revenu fait référence à un traitement thermique qui est utilisé pour augmenter la ténacité de alliages à base de fer.
Trempe
Le terme trempe fait référence à un traitement thermique dans lequel un matériau est rapidement refroidi dans de l’eau, de l’huile ou de l’air pour obtenir certaines propriétés du matériau, en particulier la dureté. Dans les alliages ferreux, la trempe est le plus souvent utilisée pour durcir l’acier en introduisant de la martensite, tandis que les alliages non ferreux deviendront généralement plus mous que la normale. Au-dessus de cette température critique, un métal est partiellement ou totalement austénitisé, la vitesse de refroidissement de l’acier doit être rapide pour laisser l’austénite se transformer en bainite ou martensite métastable.
Le choix d’un milieu de trempe dépend de la trempabilité de l’alliage particulier, de l’épaisseur et de la forme de la section impliquée et des vitesses de refroidissement nécessaires pour obtenir la microstructure souhaitée.
La martensite est une structure métastable très dure avec une structure cristalline tétragonale centrée sur le corps (BCT). La martensite se forme dans les aciers lorsque la vitesse de refroidissement de l’austénite est si élevée que les atomes de carbone n’ont pas le temps de se diffuser hors de la structure cristalline en quantité suffisante pour former de la cémentite (Fe3C). C’est donc un produit de transformation sans diffusion. Toute diffusion, quelle qu’elle soit, entraîne la formation de phases de ferrite et de cémentite. Il porte le nom du métallurgiste allemand Adolf Martens (1850-1914).
La microstructure de la martensite dans les aciers a différentes morphologies et peut apparaître sous forme de martensite à lattes ou de martensite à plaques. Pour l’acier à 0–0,6% de carbone, la martensite a l’apparence d’une latte et est appelée martensite à lattes . Pour l’acier à plus de 1% de carbone, il formera une structure en forme de plaque appelée martensite en plaque. La martensite en plaques, comme son nom l’indique, se présente sous la forme de cristaux lenticulaires (en forme de lentille) avec un motif en zigzag de plaques plus petites. Entre ces deux pourcentages, l’apparence physique des grains est un mélange des deux. La résistance de la martensite est réduite à mesure que la quantité d’austénite retenue augmente.
Trempe
Le terme revenu fait référence à un traitement thermique utilisé pour augmenter la ténacité des alliages à base de fer. La trempe est généralement effectuée après le durcissement, pour réduire une partie de l’excès de dureté, et se fait en chauffant le métal à une température inférieure au point critique pendant une certaine période de temps, puis en le laissant refroidir à l’air calme. La trempe rend le métal moins dur tout en le rendant plus apte à supporter les impacts sans se casser. Le revenu entraînera la précipitation des éléments d’alliage dissous ou, dans le cas des aciers trempés, améliorera la résistance aux chocs et les propriétés ductiles. Lors du chauffage, les atomes de carbone diffusent et réagissent en une série d’étapes distinctes qui forment finalement Fe 3C ou un carbure d’alliage dans une matrice de ferrite de niveau de contrainte progressivement décroissant.
Pour la trempe, la température est beaucoup plus importante que le temps à température. La température exacte détermine la quantité de dureté retirée et dépend à la fois de la composition spécifique de l’alliage et des propriétés souhaitées dans le produit fini. Par exemple, les outils très durs sont souvent trempés à basse température, entre 150 et 200 ° et conservent une grande partie de la dureté et de la résistance de la martensite trempée et offrent une légère amélioration de la ductilité et de la ténacité. Alors que les ressorts sont tempérés à des températures beaucoup plus élevées. Un revenu au-dessus de 425 °C améliore considérablement la ductilité et la ténacité, mais au détriment de la dureté et de la résistance. Dans certaines conditions, la dureté peut ne pas être affectée par le revenu ou même en être augmentée. En outre, les aciers alliés qui contiennent un ou plusieurs des éléments formant des carbures (chrome,
Martensite trempée
La capacité relative d’un alliage ferreux à former de la martensite est appelée trempabilité. La trempabilité est couramment mesurée comme la distance sous une surface trempée à laquelle le métal présente une dureté spécifique de 50 HRC, par exemple, ou un pourcentage spécifique de martensite dans la microstructure. La dureté la plus élevée d’un acier perlitique est de 43 HRC alors que la martensite peut atteindre 72 HRC. Martensite fraîche est très fragile si la teneur en carbone est supérieure à environ 0,2 à 0,3 %. Il est si fragile qu’il ne peut pas être utilisé pour la plupart des applications. Cette fragilité peut être supprimée (avec une certaine perte de dureté) si l’acier trempé est légèrement chauffé dans un processus connu sous le nom de revenu. La trempe est réalisée en chauffant un acier martensitique à une température inférieure à l’eutectoïde pendant une période de temps spécifiée (par exemple entre 250 °C et 650 °C).
Ce traitement thermique de revenu permet, par des procédés diffusionnels, la formation de martensite revenue, selon la réaction :
où la martensite monophasique BCT, sursaturée en carbone, se transforme en martensite trempée, composée des phases stables de ferrite et de cémentite. Sa microstructure est similaire à la microstructure de la sphéroïdite, mais dans ce cas, la martensite trempée contient des particules de cémentite extrêmement petites et uniformément dispersées intégrées dans une matrice de ferrite continue. La martensite trempée peut être presque aussi dure et résistante que la martensite, mais avec une ductilité et une ténacité sensiblement améliorées.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Nous espérons que cet article, Trempe et revenu, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
L’objectif des processus d’assemblage est de faire en sorte que divers éléments de matériau deviennent un tout unifié. Dans le cas de deux morceaux de métal, lorsque les atomes au bord d’un morceau se rapprochent suffisamment des atomes au bord d’un autre morceau pour que l’attraction interatomique se développe, les deux morceaux deviennent un. Physique du soudage
L’objectif des processus d’assemblage est de faire en sorte que diverses pièces de matériau deviennent un tout unifié. Dans le cas de deux morceaux de métal, lorsque les atomes au bord d’un morceau se rapprochent suffisamment des atomes au bord d’un autre morceau pour que l’attraction interatomique se développe, les deux morceaux deviennent un.
Il existe deux grandes catégories de soudage :
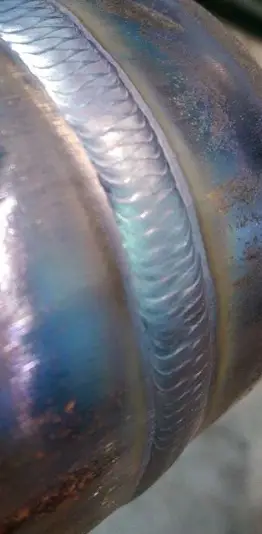
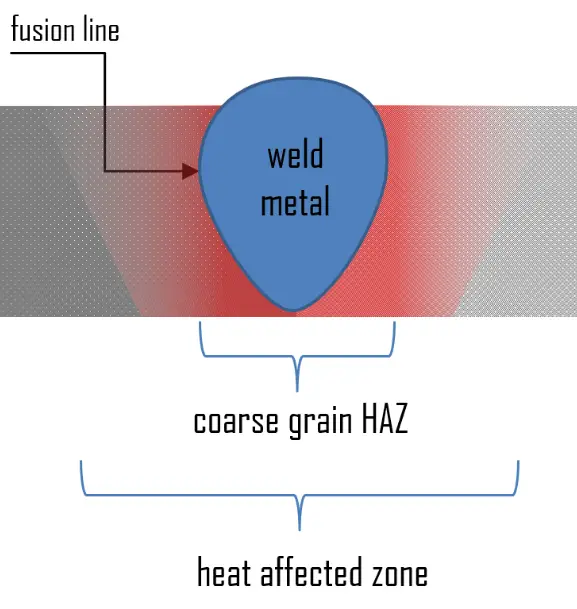
Soudage par fusion. Dans le soudage par fusion, deux bords ou surfaces à assembler sont chauffés au point de fusion et, si nécessaire, du métal d’apport fondu est ajouté pour remplir l’espace de joint. En raison des transitions de phase à haute température inhérentes à ces processus, une zone affectée par la chaleur (HAZ) est créée dans le matériau. Soudures par fusion sont créés par la coalescence de métaux de base fondus mélangés à des métaux d’apport fondus. La chaleur de fusion est soit développée au niveau du joint de soudure prévu, soit appliquée au joint prévu à partir d’une source externe. Un exemple d’un moyen de développer de la chaleur au niveau du joint de soudure est le passage du courant à travers la résistance de contact électrique entre les surfaces en contact des matériaux à souder. La plupart des procédés de soudage par fusion appliquent de la chaleur provenant d’une source externe au joint de soudure pour produire la soudure. La chaleur est transportée de la source de chaleur au joint par conduction, convection et rayonnement. Les sources de chaleur développée à l’extérieur comprennent les faisceaux d’électrons, les faisceaux laser, les réactions chimiques exothermiques (utilisées dans le soudage oxygaz et le soudage aluminothermique) et les arcs électriques. Les arcs électriques, la source de chaleur la plus utilisée, sont à la base des différents procédés de soudage à l’arc. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures.
Soudage à l’état solide. Pour le soudage en phase solide, deux surfaces métalliques solides et propres sont mises en contact suffisamment étroit pour qu’une liaison métallique se forme. Le soudage en phase solide peut être réalisé à des températures aussi basses que la température ambiante. Le processus de liaison est basé soit sur la déformation, soit sur la diffusion et la déformation limitée, de sorte que le mouvement atomique (diffusion) crée de nouvelles liaisons entre les atomes de deux surfaces. Le soudage à la forge est une technique de soudage à l’état solide connue depuis des siècles. De nombreux métaux peuvent être soudés par forgeage, les plus courants étant les aciers à haute et à faible teneur en carbone. L’un des plus populaires, le soudage par ultrasons, est utilisé pour connecter des feuilles ou des fils minces en métal ou en thermoplastique en les faisant vibrer à haute fréquence et sous haute pression. Un autre processus courant, le soudage par explosion, implique l’assemblage de matériaux en les poussant ensemble sous une pression extrêmement élevée. L’énergie de l’impact plastifie les matériaux, formant une soudure, même si seule une quantité limitée de chaleur est générée.
Dans cette section, nous nous concentrerons sur le soudage par fusion, qui est plus courant que le soudage à l’état solide. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures. En utilisant une source de chaleur avec une puissance suffisante, il est possible de fondre à travers une section complète de plaque très épaisse. Le bain de soudure produit est difficile à contrôler et la zone affectée thermiquement (HAZ) de telles soudures présente un grain relativement grossier, détériorant les propriétés mécaniques de l’acier. La zone affectée thermiquement (HAZ) est un anneau entourant la soudure dans lequel la température du processus de soudage, combinée aux contraintes d’un chauffage et d’un refroidissement irréguliers, modifie les propriétés de traitement thermique de l’alliage. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Dans le bain de fusion, la chaleur est transportée par convection et conduction.
Une compréhension du transfert de chaleur est importante dans la production de soudures dans la mesure où les propriétés d’une soudure sont contrôlées par sa géométrie et par la composition et la structure des matériaux soudés.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Voir ci-dessus: Soudage
Nous espérons que cet article, Physique du soudage, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
Le soudage est l’un des processus d’assemblage les plus courants, deux ou plusieurs pièces métalliques sont jointes pour former une seule pièce en utilisant une chaleur élevée pour faire fondre les pièces ensemble et en leur permettant de refroidir provoquant la fusion.
Le soudage est l’un des processus d’assemblage les plus courants, deux ou plusieurs pièces métalliques sont jointes pour former une seule pièce en utilisant une chaleur élevée pour faire fondre les pièces ensemble et en leur permettant de refroidir provoquant la fusion. Bien que ce concept soit facile à décrire, il n’est pas simple à mettre en œuvre. La rugosité de surface, les impuretés, les imperfections d’ajustement et les propriétés variées des matériaux à assembler compliquent le processus d’assemblage. Des métaux similaires et différents (soudage hétérogène) peuvent être soudés. La liaison d’assemblage est métallurgique (impliquant une certaine diffusion) plutôt que simplement mécanique, comme avec le rivetage et le boulonnage. Bien que le soudage soit considéré comme un procédé relativement nouveau tel qu’il est pratiqué aujourd’hui, ses origines remontent à l’Antiquité. Jusqu’à la fin du XIXe siècle, le seul procédé de soudage était le soudage à la forge, que les forgerons utilisaient depuis des millénaires pour assembler le fer et l’acier par chauffage et martelage. Aujourd’hui, il existe une variété de méthodes de soudage, y compris le soudage à l’arc et au gaz, ainsi que le brasage et le brasage. Bien que certaines parties de cette description ne s’appliquent pas au brasage, au soudage et au collage.
Physique du soudage
L’objectif des processus d’assemblage est de faire en sorte que diverses pièces de matériau deviennent un tout unifié. Dans le cas de deux morceaux de métal, lorsque les atomes au bord d’un morceau se rapprochent suffisamment des atomes au bord d’un autre morceau pour que l’attraction interatomique se développe, les deux morceaux deviennent un.
Il existe deux grandes catégories de soudage:
Soudage par fusion. Dans le soudage par fusion, deux bords ou surfaces à assembler sont chauffés au point de fusion et, si nécessaire, du métal d’apport fondu est ajouté pour remplir l’espace de joint. En raison des transitions de phase à haute température inhérentes à ces processus, une zone affectée par la chaleur (HAZ) est créée dans le matériau. Soudures par fusion sont créés par la coalescence de métaux de base fondus mélangés à des métaux d’apport fondus. La chaleur de fusion est soit développée au niveau du joint de soudure prévu, soit appliquée au joint prévu à partir d’une source externe. Un exemple d’un moyen de développer de la chaleur au niveau du joint de soudure est le passage du courant à travers la résistance de contact électrique entre les surfaces en contact des matériaux à souder. La plupart des procédés de soudage par fusion appliquent de la chaleur provenant d’une source externe au joint de soudure pour produire la soudure. La chaleur est transportée de la source de chaleur au joint par conduction, convection et rayonnement. Les sources de chaleur développée à l’extérieur comprennent les faisceaux d’électrons, les faisceaux laser, les réactions chimiques exothermiques (utilisées dans le soudage oxygaz et le soudage aluminothermique) et les arcs électriques. Les arcs électriques, la source de chaleur la plus utilisée, sont à la base des différents procédés de soudage à l’arc. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures.
Soudage à l’état solide. Pour le soudage en phase solide, deux surfaces métalliques solides et propres sont mises en contact suffisamment étroit pour qu’une liaison métallique se forme. Le soudage en phase solide peut être réalisé à des températures aussi basses que la température ambiante. Le processus de liaison est basé soit sur la déformation, soit sur la diffusion et la déformation limitée, de sorte que le mouvement atomique (diffusion) crée de nouvelles liaisons entre les atomes de deux surfaces. Le soudage à la forge est une technique de soudage à l’état solide connue depuis des siècles. De nombreux métaux peuvent être soudés par forgeage, les plus courants étant les aciers à haute et à faible teneur en carbone. L’un des plus populaires, le soudage par ultrasons, est utilisé pour connecter des feuilles ou des fils minces en métal ou en thermoplastique en les faisant vibrer à haute fréquence et sous haute pression. Un autre processus courant, le soudage par explosion, implique l’assemblage de matériaux en les poussant ensemble sous une pression extrêmement élevée. L’énergie de l’impact plastifie les matériaux, formant une soudure, même si seule une quantité limitée de chaleur est générée.
Dans cette section, nous nous concentrerons sur le soudage par fusion, qui est plus courant que le soudage à l’état solide. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures. En utilisant une source de chaleur avec une puissance suffisante, il est possible de fondre à travers une section complète de plaque très épaisse. Le bain de soudure produit est difficile à contrôler et la zone affectée thermiquement (HAZ) de telles soudures présente un grain relativement grossier, détériorant les propriétés mécaniques de l’acier. La zone affectée thermiquement (HAZ) est un anneau entourant la soudure dans lequel la température du processus de soudage, combinée aux contraintes d’un chauffage et d’un refroidissement irréguliers, modifie les propriétés de traitement thermique de l’alliage. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Dans le bain de fusion, la chaleur est transportée par convection et conduction.
Une compréhension du transfert de chaleur est importante dans la production de soudures dans la mesure où les propriétés d’une soudure sont contrôlées par sa géométrie et par la composition et la structure des matériaux soudés.
Types de procédés de soudage
Les principales catégories de soudage sont brièvement présentées dans les sections suivantes.
Soudage à l’arc
Les procédés de soudage à l’arc utilisent une alimentation électrique de soudage pour créer et maintenir un arc électrique entre une électrode et le matériau de base pour faire fondre les métaux au point de soudage. La chaleur intense produite par l’arc fait rapidement fondre une partie du métal de base, entraînant la formation d’une soudure. Cet arc électrique est d’environ 3590°C en son centre. Le métal d’apport est ajouté dans la plupart des procédés de soudage pour augmenter le volume et la résistance du joint de soudure. Un bain de métal en fusion, composé de métal de base et de métal d’apport, se forme près de la pointe de l’électrode. Au fur et à mesure que l’électrode est déplacée le long du joint, le métal en fusion se solidifie dans son sillage.
L’alimentation de soudage peut utiliser du courant continu (CC) ou du courant alternatif (CA) et des électrodes consommables ou non consommables. La zone de soudage est parfois protégée par un certain type de gaz inerte ou semi-inerte, connu sous le nom de gaz de protection. Dans le soudage à l’arc, la longueur de l’arc est directement liée à la tension et la quantité d’apport de chaleur est liée au courant. La tension fournie par les compagnies d’électricité à des fins industrielles – 120 volts (V), 230V, 380V ou 480V est trop élevée pour être utilisée dans le soudage à l’arc. Par conséquent, la première fonction d’une source d’alimentation de soudage à l’arc est de réduire la tension d’entrée ou de ligne élevée à une plage de tension de sortie appropriée, de 20V à 80V. Les alimentations à courant constant sont le plus souvent utilisées pour les procédés de soudage manuels tels que le soudage à l’arc sous gaz tungstène et le soudage à l’arc sous protection métallique, car elles maintiennent un courant relativement constant même lorsque la tension varie. Ceci est important car dans le soudage manuel, il peut être difficile de maintenir l’électrode parfaitement stable et, par conséquent, la longueur de l’arc et donc la tension ont tendance à fluctuer.
Consommable – Électrode non consommable
Une tige d’électrode peut être consommable ou non consommable. Si l’électrode est en carbone ou en tungstène, la tige a pour seul but de transporter du courant pour entretenir l’arc électrique entre sa pointe et la pièce. Si une électrode non consommable est utilisée, et si le joint nécessite un ajout de métal d’apport, alors ce métal doit être fourni par une tige ou un fil de métal d’apport appliqué séparément. Pour une électrode consommable, l’arc peut être entretenu par une électrode, qui non seulement conduit le courant pour entretenir l’arc, mais fond également et fournit du métal d’apport au joint.
Soudage à l’arc sous protection métallique – SMAW
Source : wikipedia.org Licence : domaine public
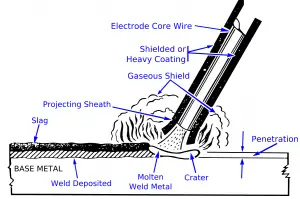
Le soudage à l’arc sous protection (SMAW) est l’un des types de soudage à l’arc les plus courants. Il est également connu sous le nom de soudage manuel à l’arc métallique (MMAW) ou soudage à la baguette. Le soudage à l’arc sous protection (SMAW) utilise une électrode constituée d’une tige de métal d’apport recouverte d’un flux qui protège la zone de soudure de l’oxydation et de la contamination en produisant du dioxyde de carbone (CO2) pendant le processus de soudage. Le métal d’apport utilisé dans les joncs doit être compatible avec le métal à souder, la composition est généralement proche de celle du métal de base. Le courant électrique est utilisé pour former un arc entre le matériau de base et la tige d’électrode consommable.
Le procédé SMAW est le plus simple, en termes d’exigences d’équipement. Il est également polyvalent et peut être réalisé avec un équipement relativement peu coûteux, ce qui le rend bien adapté aux travaux en atelier et sur le terrain. Un opérateur peut devenir raisonnablement compétent avec une formation modeste et peut atteindre la maîtrise avec l’expérience. La plupart des nouveaux soudeurs commencent comme «soudeurs à la baguette» et développent les compétences nécessaires grâce à la formation et à l’expérience. Les temps de soudage sont plutôt lents, car les électrodes consommables doivent être remplacées fréquemment et parce que le laitier, le résidu du flux, doit être ébréché après le soudage.
Soudage à l’arc sous gaz et métal – GMAW
Le soudage à l’arc sous gaz métallique (GMAW), également connu sous le nom de soudage au gaz inerte métallique ou soudage MIG, est un procédé de soudage à l’arc dans lequel l’électrode est un fil nu consommable et le blindage est réalisé en inondant l’arc d’un gaz inerte. Le soudage au gaz inerte métallique (MIG) diffère du procédé SMAW en ce que son électrode est un fil solide nu qui est alimenté en continu dans la zone de soudure et devient le métal d’apport au fur et à mesure qu’il est consommé. En revanche, les électrodes SMAW doivent être jetées lorsqu’elles atteignent une longueur minimale. Le soudage à l’arc sous gaz est largement utilisé dans les modes semi-automatique, machine et automatisé. L’écran à gaz doit fournir une protection complète, car même une petite quantité d’air entraîné peut contaminer le dépôt de soudure. A l’origine, seuls les gaz inertes tels que l’ argon et l’hélium ont été utilisés pour le blindage. Aujourd’hui, le dioxyde de carbone est également utilisé et peut être mélangé aux gaz inertes. Parce que GMAW est alimenté en fil en continu, l’électrode n’a pas besoin d’être remplacée à intervalles réguliers comme dans le cas de SMAW, ce qui rend ce processus adapté au soudage automatisé.
Un processus connexe, le soudage à l’arc avec fil fourré (FCAW), utilise un équipement similaire mais utilise un fil constitué d’une électrode en acier entourant un matériau de remplissage en poudre. Ce fil fourré est plus cher que le fil plein standard et peut générer des fumées et/ou des scories, mais il permet une vitesse de soudage encore plus élevée et une plus grande pénétration du métal.
Soudage à l’arc sous gaz tungstène – Soudage TIG
Le soudage à l’arc au tungstène au gaz, également connu sous le nom de soudage au gaz inerte au tungstène (TIG), est un procédé de soudage à l’arc qui utilise une électrode de tungstène non consommable et un gaz inerte pour la protection contre l’arc. Le GTAW peut être mis en œuvre avec ou sans métal d’apport. Lorsque du métal d’apport est utilisé, il est ajouté au bain de soudure à partir d’une tige ou d’un fil séparé. Les gaz de protection typiques utilisés sont l’argon, l’hélium ou un mélange de ces gaz. Le soudage TIG est particulièrement utile pour le soudage de matériaux minces, cette méthode se caractérise par un arc stable et des soudures de haute qualité, mais elle nécessite des compétences importantes de l’opérateur et ne peut être réalisée qu’à des vitesses relativement faibles. Étant donné que le procédé GTAW est un procédé de soudage très propre, il peut être utilisé pour souder des métaux réactifs, tels que le titane et le zirconium, l’aluminium et le magnésium.
Soudage à l’arc submergé
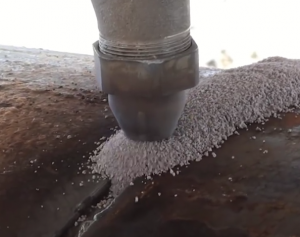
Le soudage à l’arc submergé (SAW) est une méthode de soudage de haute qualité, qui consiste à submerger l’arc de soudage sous un monticule de particules de flux granulaires (composé de chaux, silice, oxyde de manganèse, fluorure de calcium) au démarrage de l’arc. Un flux supplémentaire est continuellement ajouté devant l’électrode au fur et à mesure de la progression de la soudure. Le flux protège l’arc et le métal fondu de l’atmosphère ambiante, empêchant ainsi la formation d’oxydes. Le métal d’apport est obtenu principalement à partir d’un fil d’électrode qui est alimenté en continu à travers la couverture de flux dans l’arc et le bain de flux fondu. Cela augmente la qualité de l’arc, puisque les contaminants dans l’atmosphère sont bloqués par le flux. Le flux fondu devient du laitier, qui est un déchet et doit être éliminé après le soudage. Pendant le processus de soudage à l’arc submergé, tout le flux ne se transforme pas en laitier. Selon le procédé de soudage, 50 % à 90 % du flux peut être réutilisé.
Le soudage à l’arc submergé est normalement opéré en mode automatique ou mécanisé. Le soudage à l’arc submergé est idéal pour toute application impliquant des soudures longues et continues. La possibilité de souder facilement des plaques épaisses, parfois avec des configurations de joints simples, fait de SAW la méthode de choix pour souder des composants d’assemblages structurels volumineux et épais. Par exemple, une cuve de réacteur sous pression est une cuve cylindrique avec une tête inférieure hémisphérique et une tête supérieure à bride et joint. La tête inférieure est soudée à la coque cylindrique, qui se compose de plusieurs anneaux soudés ensemble par soudage à l’arc submergé avec un espace étroit. Le soudage à joint étroit offre deux avantages majeurs. Il s’agit d’une configuration de joint économique avec moins de volume de soudure à remplir par rapport aux autres configurations de joint et le joint convivial pour l’automatisation soudé avec un paramètre modéré limite les défauts de soudure et donne une soudure de haute qualité.
Soudage par résistance
Le soudage par résistance (ERW) est un procédé de soudage qui implique la génération de chaleur à partir du flux de courant électrique à travers les pièces à assembler. De petits bassins de métal en fusion se forment au niveau de la zone de soudure lorsqu’un courant élevé (1 000 à 100 000 A) traverse le métal. Le soudage par résistance électrique est largement utilisé, par exemple, dans la fabrication de tuyaux en acier et dans l’assemblage de carrosseries d’automobiles. L’industrie de la construction automobile, entre autres, utilise largement les processus de résistance dans des applications dans lesquelles la conception du produit spécifie des épaisseurs de jauge qui sont rodées. Des systèmes entièrement automatiques et robotisés sont utilisés pour bon nombre de ces applications.
Les procédés de soudage par résistance couramment mis en œuvre sont:
soudage par points par résistance (RSW),
soudage à la molette par résistance (RSEW),
soudage par projection par résistance (RPW)
soudage des goujons par résistance.
Les principales variables de procédé associées à ces procédés de soudage par résistance sont le courant de soudage, le temps de soudage, la force ou la pression de l’électrode, le matériau de l’électrode et la configuration de la pointe. Le soudage par résistance (RW) a été inventé en 1886 par le professeur Elihu Thomson, et c’est l’un des procédés de soudage par fusion les plus simples et les plus courants.
Soudage par points par résistance – RSW
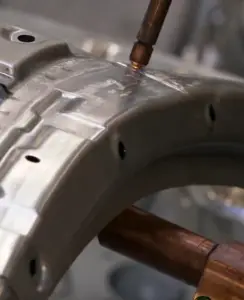
Soudage par points par résistance, ou le soudage par points est un procédé de soudage utilisé pour joindre deux ou plusieurs tôles, goujons, saillies ou autres surfaces étroitement ajustées qui se chevauchent en un ou plusieurs points. Dans cette méthode, le joint est produit par la chaleur générée en raison de la résistance des pièces à la circulation du courant et à l’application de la pression. La soudure est limitée aux points sur les pièces qui se chevauchent et n’est donc pas continue. Les électrodes pointues en cuivre conduisent le courant de soudage vers le point de travail et servent également à appliquer une pression pour former le joint solide. Ces surfaces de contact sont chauffées par une impulsion de courte durée de courant basse tension et haute intensité pour former une pépite fondue de métal fondu. De petits bassins de métal en fusion se forment au niveau de la zone de soudure lorsqu’un courant élevé (1 000 à 100 000 A) traverse le métal. Lorsque le flux de courant est arrêté, la pression de l’électrode est maintenue pendant que le métal fondu refroidit rapidement et se solidifie. Les électrodes sont constituées d’un alliage de cuivre-chrome et/ou de zirconium renforcé par précipitation et doivent être remplacées après un certain nombre de soudures.
Les avantages de la méthode comprennent une utilisation efficace de l’énergie, une déformation limitée de la pièce, des taux de production élevés, une automatisation facile et aucun matériau de remplissage requis. Le principal inconvénient est la nécessité d’avoir accès aux deux côtés de la pièce au lieu de pouvoir effectuer des soudures d’un seul côté. Les méthodes de soudage les plus couramment utilisées pour les applications automobiles comprennent le soudage par points par résistance (RSW). L’industrie de la construction automobile, entre autres, utilise largement les processus de résistance dans des applications dans lesquelles la conception du produit spécifie des épaisseurs de jauge qui sont rodées. Des systèmes entièrement automatiques et robotisés sont utilisés pour bon nombre de ces applications. La carrosserie en acier conventionnelle d’une voiture contient en moyenne 4500 points de soudure.
Soudage à la molette par résistance – RSEW
Le soudage à la molette par résistance est un processus similaire à celui du processus de soudage par points, mais au lieu d’électrodes pointues, des électrodes en forme de roue roulent et alimentent souvent la pièce, ce qui permet de réaliser de longues soudures continues. Cela produit une soudure sur les surfaces de contact de deux métaux similaires. Les électrodes sont souvent en forme de disque et tournent lorsque le matériau passe entre elles. La couture peut être un joint bout à bout ou un joint de chevauchement et est généralement un processus automatisé. Le joint est normalement étanche aux gaz ou aux liquides. Une série de soudures est réalisée sans rétracter les roues d’électrodes ni relâcher la force des électrodes entre les points, mais les roues peuvent avancer soit par intermittence, soit en continu.
Comme le soudage par points, le soudage à la molette repose sur deux électrodes, généralement en cuivre, pour appliquer la pression et le courant. Le soudage à la molette produit une soudure extrêmement durable car le joint est forgé en raison de la chaleur et de la pression appliquées. Une utilisation courante du soudage à la molette est lors de la fabrication de tubes en acier ronds ou rectangulaires.
Soudage par faisceau laser
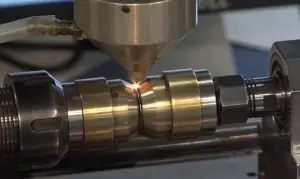
Le soudage par faisceau laser fait partie des procédés de soudage à haute densité de puissance (de l’ordre de 1 MW/cm2), qui utilisent un taux d’apport de chaleur très élevé. Ces processus nécessitent généralement une automatisation et présentent un excellent potentiel de production à grande vitesse. Le soudage par faisceau laser utilise les effets du soudage par fusion de matériaux avec la chaleur fournie par un faisceau laser qui frappe le joint. Un laser est un appareil qui émet de la lumière grâce à un processus d’amplification optique basé sur l’émission stimulée de rayonnement électromagnétique. À des fins de soudage, le faisceau laser est une lumière monochromatique cohérente dans la partie de fréquence infrarouge ou ultraviolette du spectre de rayonnement électromagnétique. Par conséquent, le faisceau est invisible. Les lasers commerciaux au dioxyde de carbone (CO2) peuvent émettre plusieurs centaines de watts dans un seul mode spatial qui peuvent être concentrés en un point minuscule. Cette émission est dans l’infrarouge thermique à 10,6 µm ; de tels lasers sont régulièrement utilisés dans l’industrie pour la découpe et le soudage. Le faisceau brut à divergence minimale est focalisé en un petit point pour obtenir la plus grande densité de puissance.
Soudage par faisceau laser – Avantages et inconvénients
Les principaux avantages incluent une bonne flexibilité, une productivité améliorée avec des économies substantielles sur la maintenance et les coûts énergétiques tout en produisant une soudure solide. Les tôles métalliques ayant une épaisseur comprise entre 0,2 et 6 mm peuvent facilement être soudées au laser. La majorité des industries automobiles utilisent un système laser CO2 à flux croisés dans la plage de puissance de 3 à 5 kW. Une attention particulière doit être portée à la sécurité personnelle. Une enceinte de sécurité est obligatoire pour la protection contre les rayonnements diffusés. Les lunettes et les vêtements de protection appropriés pour le type de laser donné doivent être utilisés. L’équipement laser est très sophistiqué et coûteux, nécessitant un personnel compétent pour l’installer et définir les paramètres. Par conséquent, ce processus nécessite une automatisation et présente un excellent potentiel de production à grande vitesse.
Soudage au gaz oxycombustible
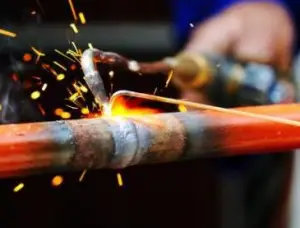
Le soudage au gaz utilise la chaleur produite par une flamme de gaz pour faire fondre le métal d’apport, s’il est utilisé, et le métal de base, créant ainsi une soudure. Le soudage au gaz est l’un des procédés de soudage les plus anciens et les plus polyvalents, mais ces dernières années, il est devenu moins populaire dans les applications industrielles. Il est encore largement utilisé pour le soudage de tuyaux et de tubes, ainsi que pour les travaux de réparation. Un processus similaire, généralement appelé oxycoupage, est utilisé pour couper les métaux.
Le procédé de soudage au gaz le plus courant est le soudage à l’oxyacétylène. L’équipement est relativement peu coûteux et simple, employant généralement la combustion d’acétylène dans de l’oxygène pour produire une température de flamme de soudage d’environ 3100 °C. De l’oxygène pur, au lieu de l’air, est utilisé pour augmenter la température de la flamme afin de permettre une fusion localisée du matériau de la pièce. La température à laquelle il brûle est fonction de la quantité d’oxygène présente dans le mélange gazeux.
Gaz pour le soudage oxycombustible
Les gaz courants sont:
Acétylène – Oxygène. Comparé à d’autres gaz combustibles, l’oxyacétylène peut produire la flamme la plus chaude et la plus concentrée. La flamme oxyacétylénique produit également du dioxyde de carbone, qui sert de gaz de protection. La flamme oxyacétylène brûle à environ 3 773 K (3 500 °C; 6 332 °F). En tant que carburant, le principal inconvénient de l’acétylène, par rapport aux autres carburants, est son coût élevé.
Le méthylacétylène-propadiène (MPS) stabilisé a les caractéristiques de stockage et d’expédition du GPL et a un pouvoir calorifique légèrement inférieur à celui de l’acétylène. Le MPS est recommandé pour les applications de découpe en particulier, plutôt que pour les applications de soudage.
Hydrogène – Oxygène. L’hydrogène a une flamme propre et est bon pour une utilisation sur l’aluminium. Il peut être utilisé à une pression plus élevée que l’acétylène et est donc utile pour le soudage et le coupage sous l’eau. C’est un bon type de flamme à utiliser lors du chauffage de grandes quantités de matériaux. L’hydrogène n’est pas utilisé pour le soudage des aciers et autres matériaux ferreux, car il provoque une fragilisation par l’hydrogène. La flamme oxhydrique brûle à 3073 K (2800 °C; 5072 °F).
Oxydant – Neutre – Flammes Réductrices
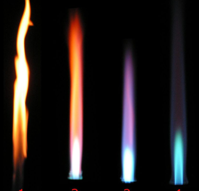
Bec Bunsen: le plus à gauche: flamme réductrice, le plus à droite: flamme oxydante Source: wikipedia.org Licence: CC-BY SA 3.0
La température à laquelle il brûle est fonction de la quantité d’oxygène présente dans le mélange gazeux. La figure montre trois types de flammes qui peuvent être produites avec des mélanges d’oxyacétylène. Le soudage est généralement effectué en utilisant le réglage de la flamme neutre qui a des quantités égales d’oxygène et d’acétylène.
Flamme réductrice. La flamme réductrice est la flamme à faible teneur en oxygène et en excès d’acétylène. La flamme a une plume secondaire s’étendant du cône intérieur. Cette plume secondaire est causée par un excès d’acétylène dans le mélange de flamme, qui modifie la composition chimique du bain de fusion en réduisant l’oxyde de fer (effet réducteur) et en ajoutant du carbone (effet carburant). Il a une couleur jaune ou jaunâtre due au carbone ou aux hydrocarbures.
Flamme neutre. La flamme neutre est la flamme dans laquelle la quantité d’oxygène est précisément suffisante pour brûler, et aucune oxydation ni réduction ne se produit. La flamme est considérée comme neutre car elle n’ajoute ni ne soustrait de manière significative aucun élément du bain de soudure. Une flamme avec un bon équilibre d’oxygène est bleu clair.
Flamme oxydante. La flamme oxydante est la flamme produite avec une quantité excessive d’oxygène. Lorsque la quantité d’oxygène augmente, la flamme raccourcit, sa couleur s’assombrit, elle siffle et rugit. Puisque, comme son nom l’indique, elle oxyde la surface du métal, cette flamme a un effet néfaste sur les propriétés des alliages ferreux. À quelques exceptions près (par exemple, la soudure au platine dans les bijoux), la flamme oxydante est généralement indésirable pour le soudage et le brasage.
Soudage par friction
Soudage par frictionest une forme de soudage à l’état solide où la chaleur est obtenue à partir du mouvement de glissement induit mécaniquement entre les pièces à souder. Dans le soudage à l’état solide, le joint est produit par l’application d’une pression sans faire fondre de manière significative aucune des pièces de travail. Parce qu’aucune fusion ne se produit, le soudage par friction n’est pas un procédé de soudage par fusion au sens traditionnel. Les pièces soudées sont maintenues ensemble sous pression. Généralement, la chaleur de friction est générée en faisant tourner une pièce contre l’autre. Lorsqu’une certaine température est atteinte, le mouvement de rotation est saisi et la pression appliquée soude les pièces ensemble. Le processus de liaison est basé soit sur la déformation, soit sur la diffusion et la déformation limitée, de sorte que le mouvement atomique (diffusion) crée de nouvelles liaisons entre les atomes de deux surfaces.
Soudage par friction – Avantages et inconvénients
La combinaison de temps d’assemblage rapides (de l’ordre de quelques secondes) et d’un apport direct de chaleur à l’interface de soudure produit des zones affectées par la chaleur relativement petites. Si des dispositifs de chargement et de déchargement automatiques sont installés, les machines sont entièrement automatiques. Le gaz de protection, le flux et le métal d’apport n’ont pas besoin d’être utilisés. Ce processus rejoint avec succès une large gamme de matériaux similaires ainsi qu’un certain nombre de métaux différents, y compris l’aluminium à l’acier. Ceci est particulièrement utile dans l’aérospatiale, où il est utilisé pour joindre un stock d’aluminium léger à des aciers à haute résistance.
D’autre part, la pièce à usiner a ses limites dimensionnelles. FRW est limité principalement aux barres rondes de section similaire, des pièces d’autres formes sont toujours possibles à manier mais c’est beaucoup plus difficile. Le soudage par friction utilise généralement une machine rotative spécifique, qui nécessite des coûts d’investissement plus élevés.
Soudage par explosion
Soudage par explosionimplique l’assemblage de matériaux en les poussant ensemble sous une pression extrêmement élevée, qui est générée par une détonation contrôlée. L’énergie de l’impact plastifie les matériaux, formant une soudure, même si seule une quantité limitée de chaleur est générée. Les métaux à haute ductilité qui ont une disposition cubique d’atomes à faces centrées et qui ne durcissent pas rapidement sont les mieux adaptés au processus. Ceux-ci incluent l’aluminium et le cuivre, l’acier inoxydable, l’or, l’argent et le platine. Les géométries typiques produites comprennent les plaques, les tubes et les plaques tubulaires. Le processus est couramment utilisé pour souder des matériaux dissemblables, y compris le collage de l’aluminium à l’acier au carbone dans les coques de navires et de l’acier inoxydable ou du titane à l’acier au carbone dans les récipients sous pression pétrochimiques.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Nous espérons que cet article, Soudage – Méthodes et caractéristiques, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
Pour le soudage en phase solide, deux surfaces métalliques solides et propres sont mises en contact suffisamment étroit pour qu’une liaison métallique se forme. Le soudage en phase solide peut être réalisé à des températures aussi basses que la température ambiante. Dans le soudage par fusion, deux bords ou surfaces à assembler sont chauffés au point de fusion
Soudage à l’état solide
Pour le soudage en phase solide, deux surfaces métalliques solides et propres sont mises en contact suffisamment étroit pour qu’une liaison métallique se forme. Le soudage en phase solide peut être réalisé à des températures aussi basses que la température ambiante. Le processus de liaison est basé soit sur la déformation, soit sur la diffusion et la déformation limitée, de sorte que le mouvement atomique (diffusion) crée de nouvelles liaisons entre les atomes de deux surfaces. Le soudage à la forge est une technique de soudage à l’état solide connue depuis des siècles. De nombreux métaux peuvent être soudés par forgeage, les plus courants étant les aciers à haute et à faible teneur en carbone. L’un des plus populaires, le soudage par ultrasons, est utilisé pour connecter des feuilles ou des fils minces en métal ou en thermoplastique en les faisant vibrer à haute fréquence et sous haute pression. Autre procédé courant, le soudage par explosion, implique l’assemblage de matériaux en les poussant ensemble sous une pression extrêmement élevée. L’énergie de l’impact plastifie les matériaux, formant une soudure, même si seule une quantité limitée de chaleur est générée.
Soudage par fusion
Dans le soudage par fusion, deux bords ou surfaces à assembler sont chauffés au point de fusion et, si nécessaire, du métal d’apport fondu est ajouté pour remplir l’espace de joint. En raison des transitions de phase à haute température inhérentes à ces processus, une zone affectée par la chaleur (HAZ) est créée dans le matériau. Soudures par fusion sont créés par la coalescence de métaux de base fondus mélangés à des métaux d’apport fondus. La chaleur de fusion est soit développée au niveau du joint de soudure prévu, soit appliquée au joint prévu à partir d’une source externe. Un exemple d’un moyen de développer de la chaleur au niveau du joint de soudure est le passage du courant à travers la résistance de contact électrique entre les surfaces en contact des matériaux à souder. La plupart des procédés de soudage par fusion appliquent de la chaleur provenant d’une source externe au joint de soudure pour produire la soudure. La chaleur est transportée de la source de chaleur au joint par conduction, convection et rayonnement. Les sources de chaleur développée à l’extérieur comprennent les faisceaux d’électrons, les faisceaux laser, les réactions chimiques exothermiques (utilisées dans le soudage oxygaz et le soudage aluminothermique) et les arcs électriques. Les arcs électriques, la source de chaleur la plus utilisée, sont à la base des différents procédés de soudage à l’arc. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures.
Dans cette section, nous nous concentrerons sur le soudage par fusion, qui est plus courant que le soudage à l’état solide. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures. En utilisant une source de chaleur avec une puissance suffisante, il est possible de fondre à travers une section complète de plaque très épaisse. Le bain de soudure produit est difficile à contrôler et la zone affectée thermiquement (HAZ) de telles soudures présente un grain relativement grossier, détériorant les propriétés mécaniques de l’acier. La zone affectée thermiquement (HAZ) est un anneau entourant la soudure dans lequel la température du processus de soudage, combinée aux contraintes d’un chauffage et d’un refroidissement irréguliers, modifie les propriétés de traitement thermique de l’alliage. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Dans le bain de fusion, la chaleur est transportée par convection et conduction.
Une compréhension du transfert de chaleur est importante dans la production de soudures dans la mesure où les propriétés d’une soudure sont contrôlées par sa géométrie et par la composition et la structure des matériaux soudés.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Voir ci-dessus: Soudage
Nous espérons que cet article, Soudage par fusion et soudage à l’état solide, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
Un joint de soudure est un point ou un bord où deux ou plusieurs pièces de métal ou de plastique sont jointes. Ils sont formés en soudant deux ou plusieurs pièces (métal ou plastique) selon une géométrie particulière.
Un joint de soudure est un point ou un bord où deux ou plusieurs pièces de métal ou de plastique sont jointes. Ils sont formés en soudant deux ou plusieurs pièces (métal ou plastique) selon une géométrie particulière.
Le soudage est l’un des processus d’assemblage les plus courants, deux ou plusieurs pièces métalliques sont jointes pour former une seule pièce en utilisant une chaleur élevée pour faire fondre les pièces ensemble et en leur permettant de refroidir provoquant la fusion. Bien que ce concept soit facile à décrire, il n’est pas simple à mettre en œuvre. La rugosité de surface, les impuretés, les imperfections d’ajustement et les propriétés variées des matériaux à assembler compliquent le processus d’assemblage. Des métaux similaires et différents (soudage hétérogène) peuvent être soudés. La liaison d’assemblage est métallurgique (impliquant une certaine diffusion) plutôt que simplement mécanique, comme avec le rivetage et le boulonnage. Bien que le soudage soit considéré comme un procédé relativement nouveau tel qu’il est pratiqué aujourd’hui, ses origines remontent à l’Antiquité. Jusqu’à la fin du XIXe siècle, le seul procédé de soudage était le soudage à la forge, que les forgerons utilisaient depuis des millénaires pour assembler le fer et l’acier par chauffage et martelage. Aujourd’hui, il existe une variété de méthodes de soudage, y compris le soudage à l’arc et au gaz, ainsi que le brasage et le brasage. Bien que certaines parties de cette description ne s’appliquent pas au brasage, au soudage et au collage.
Physique du soudage
L’objectif des processus d’assemblage est de faire en sorte que diverses pièces de matériau deviennent un tout unifié. Dans le cas de deux morceaux de métal, lorsque les atomes au bord d’un morceau se rapprochent suffisamment des atomes au bord d’un autre morceau pour que l’attraction interatomique se développe, les deux morceaux deviennent un.
Il existe deux grandes catégories de soudage:
Soudage par fusion. Dans le soudage par fusion, deux bords ou surfaces à assembler sont chauffés au point de fusion et, si nécessaire, du métal d’apport fondu est ajouté pour remplir l’espace de joint. En raison des transitions de phase à haute température inhérentes à ces processus, une zone affectée par la chaleur (HAZ) est créée dans le matériau. Soudures par fusion sont créés par la coalescence de métaux de base fondus mélangés à des métaux d’apport fondus. La chaleur de fusion est soit développée au niveau du joint de soudure prévu, soit appliquée au joint prévu à partir d’une source externe. Un exemple d’un moyen de développer de la chaleur au niveau du joint de soudure est le passage du courant à travers la résistance de contact électrique entre les surfaces en contact des matériaux à souder. La plupart des procédés de soudage par fusion appliquent de la chaleur provenant d’une source externe au joint de soudure pour produire la soudure. La chaleur est transportée de la source de chaleur au joint par conduction, convection et rayonnement. Les sources de chaleur développée à l’extérieur comprennent les faisceaux d’électrons, les faisceaux laser, les réactions chimiques exothermiques (utilisées dans le soudage oxygaz et le soudage aluminothermique) et les arcs électriques. Les arcs électriques, la source de chaleur la plus utilisée, sont à la base des différents procédés de soudage à l’arc. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures.
Soudage à l’état solide. Pour le soudage en phase solide, deux surfaces métalliques solides et propres sont mises en contact suffisamment étroit pour qu’une liaison métallique se forme. Le soudage en phase solide peut être réalisé à des températures aussi basses que la température ambiante. Le processus de liaison est basé soit sur la déformation, soit sur la diffusion et la déformation limitée, de sorte que le mouvement atomique (diffusion) crée de nouvelles liaisons entre les atomes de deux surfaces. Le soudage à la forge est une technique de soudage à l’état solide connue depuis des siècles. De nombreux métaux peuvent être soudés par forgeage, les plus courants étant les aciers à haute et à faible teneur en carbone. L’un des plus populaires, le soudage par ultrasons, est utilisé pour connecter des feuilles ou des fils minces en métal ou en thermoplastique en les faisant vibrer à haute fréquence et sous haute pression. Un autre processus courant,le soudage par explosion, implique l’assemblage de matériaux en les poussant ensemble sous une pression extrêmement élevée. L’énergie de l’impact plastifie les matériaux, formant une soudure, même si seule une quantité limitée de chaleur est générée.
Dans cette section, nous nous concentrerons sur le soudage par fusion, qui est plus courant que le soudage à l’état solide. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures. En utilisant une source de chaleur avec une puissance suffisante, il est possible de fondre à travers une section complète de plaque très épaisse. Le bain de soudure produit est difficile à contrôler et la zone affectée thermiquement (HAZ) de telles soudures présente un grain relativement grossier, détériorant les propriétés mécaniques de l’acier. La zone affectée thermiquement (HAZ) est un anneau entourant la soudure dans lequel la température du processus de soudage, combinée aux contraintes d’un chauffage et d’un refroidissement irréguliers, modifie les propriétés de traitement thermique de l’alliage. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Dans le bain de fusion, la chaleur est transportée par convection et conduction.
Une compréhension du transfert de chaleur est importante dans la production de soudures dans la mesure où les propriétés d’une soudure sont contrôlées par sa géométrie et par la composition et la structure des matériaux soudés.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Voir ci-dessus: Soudage
Nous espérons que cet article, Joint de soudure, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.
La zone affectée thermiquement (ZAT) est un anneau entourant la soudure dans lequel la température du processus de soudage, combinée aux contraintes d’un chauffage et d’un refroidissement irréguliers, modifie les propriétés de traitement thermique de l’alliage.
Dans cette section, nous nous concentrerons sur le soudage par fusion, qui est plus courant que le soudage à l’état solide. Le soudage par fusion est utilisé dans la fabrication de nombreux articles de tous les jours, notamment les avions, les voitures et les structures. En utilisant une source de chaleur avec une puissance suffisante, il est possible de fondre à travers une section complète de plaque très épaisse. Le bain de soudure produit est difficile à contrôler et la zone affectée thermiquement (HAZ) de telles soudures présente un grain relativement grossier, détériorant les propriétés mécaniques de l’acier. La zone affectée thermiquement (HAZ) est un anneau entourant la soudure dans lequel la température du processus de soudage, combinée aux contraintes d’un chauffage et d’un refroidissement irréguliers, modifie les propriétés de traitement thermique de l’alliage. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Dans le bain de fusion, la chaleur est transportée par convection et conduction.
Une compréhension du transfert de chaleur est importante dans la production de soudures dans la mesure où les propriétés d’une soudure sont contrôlées par sa géométrie et par la composition et la structure des matériaux soudés.
Références :
Science des matériaux:
Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 and 2. Janvier 1993. US Department of Energy, Material Science. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.
Voir ci-dessus: Soudage
Nous espérons que cet article, Zone affectée par la chaleur – ZAT, vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

 Le corps de la cuve du réacteur est construit en acier au carbone faiblement allié de haute qualité et toutes les surfaces qui entrent en contact avec le fluide de refroidissement du réacteur sont revêtues d’un minimum d’environ 3 à 10 mm d’ acier inoxydable austénitique afin de minimiser la corrosion.