Facebook Instagram Youtube Twitter

¿Qué son las pruebas visuales y ópticas? Definición

La inspección visual implica el uso de los ojos de un inspector para buscar defectos, como arañazos, presencia de escombros, corrosión u oxidación. El inspector también puede usar herramientas especiales como lupas, espejos o boroscopios para tener acceso e inspeccionar más de cerca el área en cuestión. Pruebas visuales y ópticas

Las pruebas no destructivas , NDT, son un grupo muy amplio de inspecciones estructurales o de materiales y, como su nombre lo indica, estas inspecciones no destruyen el material / estructura que se está examinando. NDT juega un papel crítico para asegurar que los componentes y sistemas estructurales realicen su función de manera confiable y rentable. Debido a que NDT no altera permanentemente el artículo que se está inspeccionando, es una técnica muy valiosa que puede ahorrar dinero y tiempo en la evaluación, resolución de problemas e investigación del producto. Los técnicos e ingenieros de END definen e implementan pruebas que localizan y caracterizan las condiciones y fallas de los materiales que, de otro modo, podrían causar accidentes graves, como la caída de aviones, la falla de reactores, la descarrilación de trenes, la explosión de tuberías y una variedad de eventos preocupantes.

Este concepto se amplía y se conoce como evaluación no destructiva (ECM) , cuando se combina con una evaluación de la importancia de los defectos encontrados. Sin embargo, ambos son términos que se usan indistintamente. Algunos métodos de prueba deben realizarse en un entorno de laboratorio, otros pueden adaptarse para su uso en el campo. A continuación se describen varias técnicas de END comúnmente empleadas y sus características.

Pruebas ópticas y visuales

Inspección visualimplica utilizar los ojos de un inspector para buscar defectos, como arañazos, presencia de escombros, corrosión u oxidación. El inspector también puede usar herramientas especiales como lupas, espejos o boroscopios para acceder e inspeccionar más de cerca el área en cuestión. En las centrales nucleares, se lleva a cabo bajo el agua un extenso programa de inspección de combustibles (que incluye, por ejemplo, inspecciones visuales, mediciones de la capa de óxido, pruebas de las barras de control por corrientes parásitas) y supervisado por el organismo regulador. De modo que las pruebas visuales suelen formar parte del examen posterior a la irradiación. Los exámenes visuales también son muy comunes en la industria aeronáutica, donde más del 80 por ciento de las inspecciones realizadas a una aeronave son inspecciones visuales.

Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Pruebas visuales y ópticas , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué son los métodos de END de superficie? Definición

Los métodos NDT de superficie, que se utilizan para identificar defectos superficiales y cercanos a la superficie, como grietas y porosidad de la superficie, incluyen pruebas visuales y ópticas, pruebas de corrientes de Foucault, pruebas de líquidos penetrantes y pruebas de partículas magnéticas

La variedad de técnicas disponibles también se puede dividir en dos grupos: métodos de superficie , que se utilizan para identificar defectos superficiales y cercanos a la superficie, como grietas y porosidad de la superficie, y métodos subsuperficiales , que se pueden utilizar para detectar defectos que se encuentran debajo de la superficie del material. .

Pruebas visuales y ópticas

Inspección visualimplica utilizar los ojos de un inspector para buscar defectos, como arañazos, presencia de escombros, corrosión u oxidación. El inspector también puede usar herramientas especiales como lupas, espejos o boroscopios para acceder e inspeccionar más de cerca el área en cuestión. En las centrales nucleares, se lleva a cabo bajo el agua un extenso programa de inspección de combustibles (que incluye, por ejemplo, inspecciones visuales, mediciones de la capa de óxido, pruebas de las barras de control por corrientes parásitas) y supervisado por el organismo regulador. De modo que las pruebas visuales suelen formar parte del examen posterior a la irradiación. Los exámenes visuales también son muy comunes en la industria aeronáutica, donde más del 80 por ciento de las inspecciones realizadas a una aeronave son inspecciones visuales.

Prueba de corrientes de Foucault

La prueba de corrientes de Foucault es uno de los métodos NDT de prueba electromegnética más comunes. Utiliza corrientes eléctricas inducidas para detectar defectos. Esencialmente, la técnica utiliza una bobina (sonda ECT) que lleva una corriente alterna como transductor. Esto produce un campo magnético alterno paralelo al eje de la bobina que a su vez induce corrientes parásitas en la superficie del objeto de prueba. Estas corrientes parásitas establecen un campo magnético opuesto al producido por la bobina, cambiando así la impedancia de la bobina. Se detectan interrupciones en el flujo de corrientes parásitas, causadas por imperfecciones, cambios dimensionales o cambios en las propiedades conductivas y de permeabilidad del material.

La mayoría de las pruebas de corrientes parásitas se basan en la medición de la impedancia de la bobina, aunque es posible medir el campo magnético directamente. ECT tiene una amplia gama de aplicaciones. Dado que la ECT es de naturaleza eléctrica, se limita a material conductor. También existen límites físicos para la generación de corrientes de Foucault y la profundidad de penetración (profundidad de la piel). En general, esta técnica se utiliza para inspeccionar áreas relativamente pequeñas y, por lo tanto, es más adecuada para inspeccionar áreas donde ya se sospecha un daño; sin embargo, tiene una variedad de aplicaciones: desde la medición del espesor del material hasta la detección de daños por corrosión. En las plantas de energía nuclear, los métodos de corrientes parásitas proporcionan el mejor método de inspección en servicio para la tubería del generador de vapor. Los siguientes componentes son necesarios para realizar la prueba de corrientes de Foucault: un probador de corrientes de Foucault,

Las desventajas de esta técnica son que es sensible al despegue, es una prueba puntual, por lo que se requiere escaneo para áreas grandes y generalmente se limita a defectos superficiales cercanos de materiales conductores.

Prueba de líquidos penetrantes

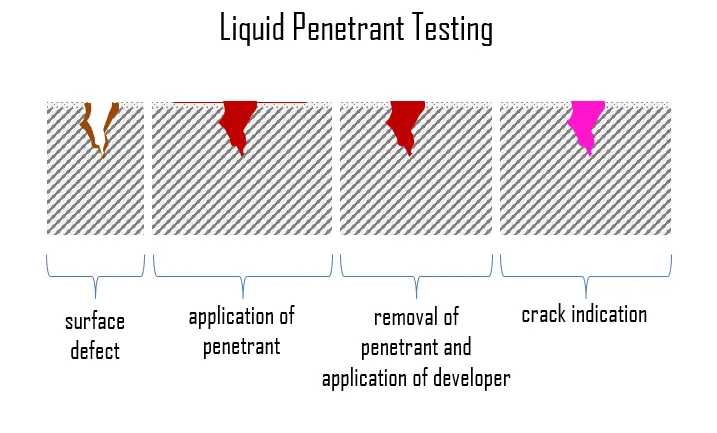
Inspección de líquidos penetrantesInspección de líquidos penetrantes (LPI), también llamada inspección de tintes penetrantes (DP), es un método NDT ampliamente aplicado, que se utiliza para verificar defectos de rotura de superficies en todos los materiales no porosos (metales, plásticos o cerámicas). Probablemente sea una de las técnicas de END más utilizadas. Los objetos de prueba y previamente limpiados se recubren con una solución de tinte visible o fluorescente. Después de un tiempo determinado, que varía de 5 a 30 minutos según el material inspeccionado, se elimina el exceso de penetrante de la superficie y se aplica un revelador en forma líquida o en polvo. El revelador actúa como secante, extrayendo el penetrante atrapado de las imperfecciones abiertas a la superficie. Este revelador absorbe el penetrante extraído de las discontinuidades y revela un vivo contraste de color entre el penetrante y el revelador (generalmente rojo sobre blanco). Con tintes fluorescentes, se usa luz ultravioleta para hacer que el sangrado brille intensamente,

LPI se utiliza para detectar defectos de superficies de fundición, forja y soldadura, como grietas finas, porosidad de la superficie, fugas en productos nuevos y grietas por fatiga en componentes en servicio.

Inspeccion de particulas magneticas

La inspección por partículas magnéticas es uno de los procesos de END para detectar imperfecciones superficiales y cercanas a la superficie y discontinuidades de materiales. Este método se logra induciendo un campo magnético en un material ferromagnético y luego espolvoreando la superficie con finas partículas ferromagnéticas (secas o suspendidas en líquido). Estos se sienten atraídos por un área de fuga de flujo y forman lo que se conoce como una indicación, que se evalúa para determinar su naturaleza, causa y curso de acción, si corresponde. Aunque esta técnica revela la ubicación de los defectos, a menudo no puede determinar su profundidad.

La pieza puede magnetizarse mediante magnetización directa o indirecta. La magnetización directa ocurre cuando la corriente eléctrica pasa a través del objeto de prueba y se forma un campo magnético en el material. La magnetización indirecta ocurre cuando no pasa corriente eléctrica a través del objeto de prueba, pero se aplica un campo magnético desde una fuente externa. Tiene el mayor inconveniente de requerir magnetizar (y con frecuencia desmagnetizar) el componente.

Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Surface NDT Methods , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué es la prueba de corrientes de Foucault? Definición

La prueba de corrientes de Foucault es uno de los métodos NDT de prueba electromegnéticos más comunes. Utiliza corrientes eléctricas inducidas para detectar defectos. Básicamente, la técnica utiliza una bobina (sonda ECT) que lleva una corriente alterna como transductor.

Las pruebas no destructivas , NDT, son un grupo muy amplio de inspecciones estructurales o de materiales y, como su nombre lo indica, estas inspecciones no destruyen el material / estructura que se está examinando. NDT juega un papel crítico para asegurar que los componentes y sistemas estructurales realicen su función de manera confiable y rentable. Debido a que NDT no altera permanentemente el artículo que se está inspeccionando, es una técnica muy valiosa que puede ahorrar dinero y tiempo en la evaluación, resolución de problemas e investigación del producto. Los técnicos e ingenieros de END definen e implementan pruebas que localizan y caracterizan las condiciones y fallas de los materiales que, de otro modo, podrían causar accidentes graves, como la caída de aviones, la falla de reactores, la descarrilación de trenes, la explosión de tuberías y una variedad de eventos preocupantes.

Este concepto se amplía y se conoce como evaluación no destructiva (ECM) , cuando se combina con una evaluación de la importancia de los defectos encontrados. Sin embargo, ambos son términos que se usan indistintamente. Algunos métodos de prueba deben realizarse en un entorno de laboratorio, otros pueden adaptarse para su uso en el campo. A continuación se describen varias técnicas de END comúnmente empleadas y sus características.

Prueba de corrientes de Foucault

La prueba de corrientes de Foucault es uno de los métodos NDT de prueba electromegnética más comunes. Utiliza corrientes eléctricas inducidas para detectar defectos. Esencialmente, la técnica utiliza una bobina (sonda ECT) que lleva una corriente alterna como transductor. Esto produce un campo magnético alterno paralelo al eje de la bobina que a su vez induce corrientes parásitas en la superficie del objeto de prueba. Estas corrientes parásitas establecen un campo magnético opuesto al producido por la bobina, cambiando así la impedancia de la bobina. Se detectan interrupciones en el flujo de las corrientes parásitas, causadas por imperfecciones, cambios dimensionales o cambios en las propiedades conductivas y de permeabilidad del material.

La mayoría de las pruebas de corrientes parásitas se basan en la medición de la impedancia de la bobina, aunque es posible medir el campo magnético directamente. ECT tiene una amplia gama de aplicaciones. Dado que la ECT es de naturaleza eléctrica, se limita a material conductor. También existen límites físicos para la generación de corrientes de Foucault y la profundidad de penetración (profundidad de la piel). En general, esta técnica se utiliza para inspeccionar áreas relativamente pequeñas y, por lo tanto, es más adecuada para inspeccionar áreas donde ya se sospecha un daño; sin embargo, tiene una variedad de aplicaciones: desde la medición del espesor del material hasta la detección de daños por corrosión. En las plantas de energía nuclear, los métodos de corrientes parásitas proporcionan el mejor método de inspección en servicio para la tubería del generador de vapor. Los siguientes componentes son necesarios para realizar la prueba de corrientes de Foucault: un probador de corrientes de Foucault,

Las desventajas de esta técnica son que es sensible al despegue, es una prueba puntual, por lo que se requiere escaneo para áreas grandes y generalmente se limita a defectos superficiales cercanos de materiales conductores.

Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Pruebas de corrientes de Foucault , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué son los métodos de END subsuperficiales? Definición

Los métodos subsuperficiales, que se pueden utilizar para detectar defectos que se encuentran debajo de la superficie del material, son especialmente las pruebas ultrasónicas y las pruebas radiográficas.

La variedad de técnicas disponibles también se puede dividir en dos grupos: métodos de superficie , que se utilizan para identificar defectos superficiales y cercanos a la superficie, como grietas y porosidad de la superficie, y métodos subsuperficiales , que se pueden utilizar para detectar defectos que se encuentran debajo de la superficie del material. .

Prueba de ultrasonido

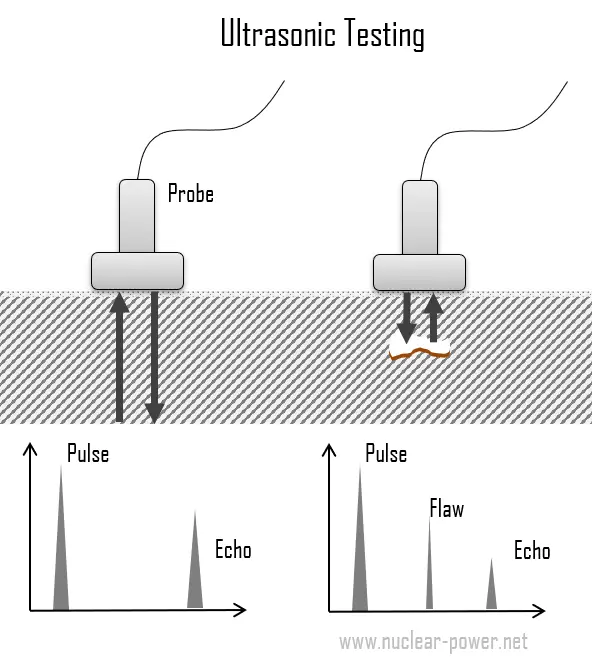
Prueba de ultrasonidoLas pruebas ultrasónicas son un amplio grupo de técnicas NDT basadas en la propagación de ondas ultrasónicas en el objeto o material probado. La técnica de prueba ultrasónica más utilizada es el eco de pulso, en el que se introducen haces de ondas de sonido de alta frecuencia (normalmente entre 1 y 5 MHz) en un objeto de prueba y los reflejos (ecos) se devuelven a un receptor de imperfecciones internas o de la pieza. superficies geométricas.

El método básico de prueba ultrasónica es transformar un pulso de voltaje en un pulso ultrasónico usando un transductor. Los transductores utilizados para UT tradicional consisten en un cristal piezoeléctrico encerrado dentro de una carcasa de plástico o acero inoxidable. Los cristales piezoeléctricos se expanden cuando se cargan eléctricamente, generando así una onda acústica. La señal viaja a través del objeto con respecto a su geometría y defectos existentes y luego se transmite a otro transductor o se refleja de regreso al transductor original. Los defectos se detectan si producen un cambio en la impedancia acústica en la trayectoria del haz ultrasónico. Una grieta abierta llena de aire tiene una impedancia acústica muy baja, por lo que refleja prácticamente toda la energía acústica que incide en ella. Por lo tanto, las ondas de sonido viajan a través del material y se reflejan en las grietas o fallas.

Dado que se conoce la velocidad del sonido en el material original, la energía del sonido reflejada se muestra en función del tiempo y se analiza para definir la presencia y ubicación de fallas o discontinuidades.

Ventajas y desventajas de las pruebas ultrasónicas

Las ventajas y desventajas del método de prueba ultrasónico son las siguientes:

Ventajas:

  • UT es flexible, portátil y tiene una gran profundidad de penetración.
  • Alta sensibilidad que permite la detección de defectos extremadamente pequeños.
  • Es aplicable en una amplia gama de industrias.
  • Alguna capacidad para estimar el tamaño, la orientación, la forma y la naturaleza de los defectos.
  • A diferencia de las pruebas radiográficas, no implica ningún riesgo para la salud o el medio ambiente

Desventajas:

  • Requiere operadores altamente capacitados y requiere una atención cuidadosa por parte de técnicos experimentados.
  • Incapaz o ineficaz para detectar defectos planos que están en paralelo con la dirección de la onda de sonido
  • Las piezas que son rugosas, de forma irregular, muy pequeñas o delgadas o no homogéneas son difíciles de inspeccionar.
  • Puede ser muy caro

Pruebas radiográficas

Las pruebas radiográficas (RT) implican el uso de radiación gamma o X penetrante para examinar piezas y productos en busca de imperfecciones. Es uno de los métodos convencionales de END que se ha utilizado durante décadas y todavía lo utilizan empresas de todo el mundo.

  • Los rayos X , también conocidos como radiación X , se refieren a la radiación electromagnética (sin masa en reposo, sin carga) de altas energías. La mayoría de los rayos X tienen una longitud de onda que varía de 0,01 a 10 nanómetros (3×10¹⁶Hz a 3×10¹⁹ Hz), lo que corresponde a energías en el rango de 100 eV a 100 keV. Las longitudes de onda de los rayos X son más cortas que las de los rayos UV y, por lo general, más largas que las de los rayos gamma. La distinción entre rayos X y rayos gamma no es tan simple y ha cambiado en las últimas décadas. Según la definición actualmente válida, los rayos X son emitidos por electrones fuera del núcleo, mientras que los rayos gamma son emitidos por el núcleo . Los rayos X se pueden generar mediante un tubo de rayos X, un tubo de vacío que utiliza un alto voltaje para acelerar los electrones liberados por un cátodo caliente a una alta velocidad. Al golpear el objetivo, los electrones acelerados se detienen abruptamente y se generan rayos X y calor.
  • Los rayos gamma , también conocidos como radiación gamma , se refieren a la radiación electromagnética (sin masa en reposo, sin carga) de muy altas energías. Dado que los rayos gamma son en esencia sólo fotones de muy alta energía, son materia muy penetrante y, por lo tanto, biológicamente peligrosos. Los rayos gamma pueden viajar miles de pies en el aire y pueden atravesar fácilmente el cuerpo humano. Los rayos gamma son emitidos por núcleos inestables en su transición de un estado de alta energía a un estado más bajo conocido como desintegración gamma. En la mayoría de las fuentes prácticas de laboratorio, los estados nucleares excitados se crean en la desintegración de un radionúclido original, por lo tanto, una desintegración gamma suele acompañar a otras formas de desintegración , como la desintegración alfa o beta.

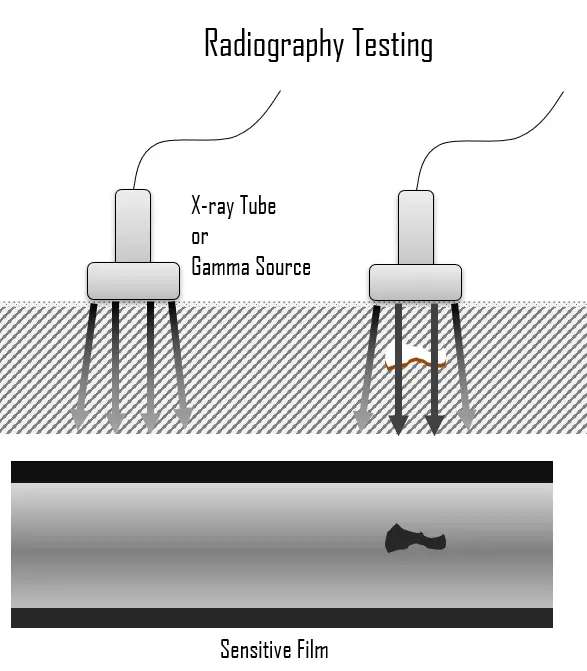
En general, la RT es un método para inspeccionar materiales en busca de defectos ocultos del subsuelo mediante el uso de la capacidad de los rayos X o rayos gamma para penetrar varios materiales de varios espesores. La intensidad de la radiación que penetra y atraviesa el material es capturada por:

  • una película sensible a la radiación (radiografía de película)
  • una matriz de cepillos de sensores sensibles a la radiación (radiografía en tiempo real).

Principio de funcionamiento

Pruebas radiográficasLa fuente de radiación puede ser una máquina de rayos X o una fuente radiactiva (Ir-192, Co-60 o, en casos raros, Cs-137). La elección entre rayos X y radiación gamma depende de algunos factores, como el grosor, el nivel de contraste, etc. Por ejemplo, los rayos X normalmente funcionan con una menor cantidad de energía que los rayos gamma. El espesor es otro parámetro que influye en los resultados. Por ejemplo, en espesores superiores a 50 mm, el uso de rayos gamma aumenta significativamente.

La radiación se dirige a través de una pieza y sobre una película u otro medio de formación de imágenes. La radiografía resultante muestra las características dimensionales de la pieza. Tanto en rayos X como en radiación gamma a medida que la radiación atraviesa más el material, más oscura se vuelve la película sobre la imagen producida y, por el contrario, cuanto más el rayo es absorbido por el material, más clara es la imagen en esos puntos. Por lo tanto, las posibles imperfecciones se indican como cambios de densidad en la película de la misma manera que una radiografía médica muestra huesos rotos.

Las pruebas radiográficas se utilizan comúnmente para la verificación de soldaduras en diversas aplicaciones industriales. En la fabricación, las soldaduras se utilizan comúnmente para unir dos o más piezas metálicas. Los efectos de la soldadura en el material que rodea la soldadura pueden ser perjudiciales; dependiendo de los materiales utilizados y la entrada de calor del proceso de soldadura utilizado, la ZAT puede ser de diferente tamaño y resistencia. Por ejemplo, el metal base debe alcanzar una cierta temperatura durante el proceso de soldadura, debe enfriarse a una velocidad específica y debe soldarse con materiales compatibles o la unión puede no ser lo suficientemente fuerte para mantener las piezas juntas, o se pueden formar grietas en el soldadura provocando que falle. Los defectos que generalmente se encuentran incluyen penetración incompleta, fusión incompleta, socavación, porosidad y agrietamiento longitudinal. Estos defectos pueden provocar la rotura de una estructura o la rotura de una tubería.

Ventajas y desventajas

Ventajas:

  • Tiene muy pocas limitaciones materiales.
  • Detección de defectos internos de materiales gruesos (p. Ej. Tuberías).
  • Se requiere una preparación mínima o nula.
  • Una de las principales ventajas de RT es su capacidad de documentación. RT proporciona imágenes del objeto bajo inspección.
  • La probabilidad de una mala interpretación de los resultados se minimiza ya que cada imagen puede ser revisada por varios operadores.

Desventajas:

  • El impacto de la radiación en la salud y el medio ambiente puede considerarse como una de las principales desventajas de las pruebas radiográficas, ya que unos pocos segundos de exposición a la radiación pueden provocar lesiones graves.
  • Se requiere un alto grado de habilidad y experiencia para la exposición e interpretación.
  • El alto voltaje necesario para crear rayos X también es peligroso para la salud humana.
  • Es un método bastante caro.
  • Ineficaz para defectos planos y defectos superficiales.
Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Métodos de END subsuperficiales , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué son las pruebas ultrasónicas? – Método pulso-eco – Definición

Las pruebas ultrasónicas son un amplio grupo de técnicas NDT basadas en la propagación de ondas ultrasónicas en el objeto o material probado. La técnica de prueba ultrasónica más utilizada es el eco de pulso, en el que se introducen haces de ondas de sonido de alta frecuencia (normalmente entre 1 y 5 MHz) en un objeto de prueba y los reflejos (ecos) se devuelven a un receptor de imperfecciones internas o de la pieza. superficies geométricas.

Las pruebas no destructivas , NDT, son un grupo muy amplio de inspecciones estructurales o de materiales y, como su nombre lo indica, estas inspecciones no destruyen el material / estructura que se está examinando. NDT juega un papel crítico para asegurar que los componentes y sistemas estructurales realicen su función de manera confiable y rentable. Debido a que NDT no altera permanentemente el artículo que se está inspeccionando, es una técnica muy valiosa que puede ahorrar dinero y tiempo en la evaluación, resolución de problemas e investigación del producto. Los técnicos e ingenieros de END definen e implementan pruebas que localizan y caracterizan las condiciones y fallas de los materiales que, de otro modo, podrían causar accidentes graves, como la caída de aviones, la falla de reactores, la descarrilación de trenes, la explosión de tuberías y una variedad de eventos preocupantes.

Este concepto se amplía y se conoce como evaluación no destructiva (ECM) , cuando se combina con una evaluación de la importancia de los defectos encontrados. Sin embargo, ambos son términos que se usan indistintamente. Algunos métodos de prueba deben realizarse en un entorno de laboratorio, otros pueden adaptarse para su uso en el campo. A continuación se describen varias técnicas de END comúnmente empleadas y sus características.

Prueba de ultrasonido

Prueba de ultrasonidoLas pruebas ultrasónicas son un amplio grupo de técnicas NDT basadas en la propagación de ondas ultrasónicas en el objeto o material probado. La técnica de prueba ultrasónica más utilizada es el eco de pulso, en el que se introducen haces de ondas de sonido de alta frecuencia (normalmente entre 1 y 5 MHz) en un objeto de prueba y los reflejos (ecos) se devuelven a un receptor de imperfecciones internas o de la pieza. superficies geométricas.

El método básico de prueba ultrasónica es transformar un pulso de voltaje en un pulso ultrasónico usando un transductor. Los transductores utilizados para UT tradicional consisten en un cristal piezoeléctrico encerrado dentro de una carcasa de plástico o acero inoxidable. Los cristales piezoeléctricos se expanden cuando se cargan eléctricamente, generando así una onda acústica. La señal viaja a través del objeto con respecto a su geometría y defectos existentes y luego se transmite a otro transductor o se refleja de regreso al transductor original. Los defectos se detectan si producen un cambio en la impedancia acústica en la trayectoria del haz ultrasónico. Una grieta abierta llena de aire tiene una impedancia acústica muy baja, por lo que refleja prácticamente toda la energía acústica que incide en ella. Por lo tanto, las ondas de sonido viajan a través del material y se reflejan en las grietas o fallas.

Dado que se conoce la velocidad del sonido en el material original, la energía del sonido reflejada se muestra en función del tiempo y se analiza para definir la presencia y ubicación de fallas o discontinuidades.

Ventajas y desventajas de las pruebas ultrasónicas

Las ventajas y desventajas del método de prueba ultrasónico son las siguientes:

Ventajas:

  • UT es flexible, portátil y tiene una gran profundidad de penetración.
  • Alta sensibilidad que permite la detección de defectos extremadamente pequeños.
  • Es aplicable en una amplia gama de industrias.
  • Alguna capacidad para estimar el tamaño, la orientación, la forma y la naturaleza de los defectos.
  • A diferencia de las pruebas radiográficas, no implica ningún riesgo para la salud o el medio ambiente

Desventajas:

  • Requiere operadores altamente capacitados y requiere una atención cuidadosa por parte de técnicos experimentados.
  • Incapaz o ineficaz para detectar defectos planos que están en paralelo con la dirección de la onda de sonido
  • Las piezas que son rugosas, de forma irregular, muy pequeñas o delgadas o no homogéneas son difíciles de inspeccionar.
  • Puede ser muy caro
Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Pruebas ultrasónicas – Método pulso-eco , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué es la prueba de líquidos penetrantes? Definición

La inspección de líquidos penetrantes (LPI), también llamada inspección de tintes penetrantes (DP), es un método NDT ampliamente aplicado, que se utiliza para verificar defectos de rotura de superficies en todos los materiales no porosos (metales, plásticos o cerámicas).

Las pruebas no destructivas , NDT, son un grupo muy amplio de inspecciones estructurales o de materiales y, como su nombre lo indica, estas inspecciones no destruyen el material / estructura que se está examinando. NDT juega un papel crítico para asegurar que los componentes y sistemas estructurales realicen su función de manera confiable y rentable. Debido a que NDT no altera permanentemente el artículo que se está inspeccionando, es una técnica muy valiosa que puede ahorrar dinero y tiempo en la evaluación, resolución de problemas e investigación del producto. Los técnicos e ingenieros de END definen e implementan pruebas que localizan y caracterizan las condiciones y fallas de los materiales que, de otro modo, podrían causar accidentes graves, como la caída de aviones, la falla de reactores, la descarrilación de trenes, la explosión de tuberías y una variedad de eventos preocupantes.

Este concepto se amplía y se conoce como evaluación no destructiva (ECM) , cuando se combina con una evaluación de la importancia de los defectos encontrados. Sin embargo, ambos son términos que se usan indistintamente. Algunos métodos de prueba deben realizarse en un entorno de laboratorio, otros pueden adaptarse para su uso en el campo. A continuación se describen varias técnicas de END comúnmente empleadas y sus características.

Prueba de líquidos penetrantes

Inspección de líquidos penetrantesInspección de líquidos penetrantes (LPI), también llamada inspección de tintes penetrantes (DP), es un método NDT ampliamente aplicado, que se utiliza para verificar defectos de rotura de superficies en todos los materiales no porosos (metales, plásticos o cerámicas). Probablemente sea una de las técnicas de END más utilizadas. Los objetos de prueba y previamente limpiados se recubren con una solución de tinte visible o fluorescente. Después de un tiempo determinado, que varía de 5 a 30 minutos según el material inspeccionado, se elimina el exceso de penetrante de la superficie y se aplica un revelador en forma líquida o en polvo. El revelador actúa como secante, extrayendo el penetrante atrapado de las imperfecciones abiertas a la superficie. Este revelador absorbe el penetrante extraído de las discontinuidades y revela un vivo contraste de color entre el penetrante y el revelador (generalmente rojo sobre blanco). Con tintes fluorescentes, se usa luz ultravioleta para hacer que el sangrado brille intensamente,

LPI se utiliza para detectar defectos de superficies de fundición, forja y soldadura, como grietas finas, porosidad de la superficie, fugas en productos nuevos y grietas por fatiga en componentes en servicio.

Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Prueba de líquidos penetrantes , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué son las pruebas de radiografía? Definición

Las pruebas de radiografía (RT) implican el uso de radiación gamma o X penetrante para examinar piezas y productos en busca de imperfecciones. Es uno de los métodos NDT convencionales que se ha utilizado durante décadas y que todavía lo utilizan empresas de todo el mundo.

Las pruebas no destructivas , NDT, son un grupo muy amplio de inspecciones estructurales o de materiales y, como su nombre lo indica, estas inspecciones no destruyen el material / estructura que se está examinando. NDT juega un papel crítico para asegurar que los componentes y sistemas estructurales realicen su función de manera confiable y rentable. Debido a que NDT no altera permanentemente el artículo que se está inspeccionando, es una técnica muy valiosa que puede ahorrar dinero y tiempo en la evaluación, resolución de problemas e investigación del producto. Los técnicos e ingenieros de END definen e implementan pruebas que localizan y caracterizan las condiciones y fallas de los materiales que, de otro modo, podrían causar accidentes graves, como la caída de aviones, la falla de reactores, la descarrilación de trenes, la explosión de tuberías y una variedad de eventos preocupantes.

Este concepto se amplía y se conoce como evaluación no destructiva (ECM) , cuando se combina con una evaluación de la importancia de los defectos encontrados. Sin embargo, ambos son términos que se usan indistintamente. Algunos métodos de prueba deben realizarse en un entorno de laboratorio, otros pueden adaptarse para su uso en el campo. A continuación se describen varias técnicas de END comúnmente empleadas y sus características.

Prueba de radiografía

Las pruebas de radiografía (RT) implican el uso de radiación gamma o X penetrante para examinar piezas y productos en busca de imperfecciones. Es uno de los métodos convencionales de END que se ha utilizado durante décadas y todavía lo utilizan empresas de todo el mundo.

  • Los rayos X , también conocidos como radiación X , se refieren a la radiación electromagnética (sin masa en reposo, sin carga) de altas energías. La mayoría de los rayos X tienen una longitud de onda que varía de 0,01 a 10 nanómetros (3×10¹⁶Hz a 3×10¹⁹ Hz), lo que corresponde a energías en el rango de 100eV a 100 keV. Las longitudes de onda de los rayos X son más cortas que las de los rayos UV y, por lo general, más largas que las de los rayos gamma. La distinción entre rayos X y rayos gamma no es tan simple y ha cambiado en las últimas décadas. Según la definición actualmente válida, los rayos X son emitidos por electrones fuera del núcleo, mientras que los rayos gamma son emitidos por el núcleo . Los rayos X se pueden generar mediante un tubo de rayos X, un tubo de vacío que utiliza un alto voltaje para acelerar los electrones liberados por un cátodo caliente a una alta velocidad. Al golpear el objetivo, los electrones acelerados se detienen abruptamente y se generan rayos X y calor.
  • Los rayos gamma , también conocidos como radiación gamma , se refieren a la radiación electromagnética (sin masa en reposo, sin carga) de muy altas energías. Dado que los rayos gamma son en esencia sólo fotones de muy alta energía, son materia muy penetrante y, por lo tanto, biológicamente peligrosos. Los rayos gamma pueden viajar miles de pies en el aire y pueden atravesar fácilmente el cuerpo humano. Los rayos gamma son emitidos por núcleos inestables en su transición de un estado de alta energía a un estado más bajo conocido como desintegración gamma. En la mayoría de las fuentes prácticas de laboratorio, los estados nucleares excitados se crean en la desintegración de un radionúclido original, por lo tanto, una desintegración gamma suele acompañar a otras formas de desintegración , como la desintegración alfa o beta.

En general, la RT es un método para inspeccionar materiales en busca de defectos ocultos del subsuelo mediante el uso de la capacidad de los rayos X o rayos gamma para penetrar varios materiales de varios espesores. La intensidad de la radiación que penetra y atraviesa el material es capturada por:

  • una película sensible a la radiación (radiografía de película)
  • una matriz de cepillos de sensores sensibles a la radiación (radiografía en tiempo real).

Principio de funcionamiento

Pruebas radiográficasLa fuente de radiación puede ser una máquina de rayos X o una fuente radiactiva (Ir-192, Co-60 o, en casos raros, Cs-137). La elección entre rayos X y radiación gamma depende de algunos factores, como el grosor, el nivel de contraste, etc. Por ejemplo, los rayos X normalmente funcionan con una menor cantidad de energía que los rayos gamma. El espesor es otro parámetro que influye en los resultados. Por ejemplo, en espesores superiores a 50 mm, el uso de rayos gamma aumenta significativamente.

La radiación se dirige a través de una pieza y sobre una película u otro medio de formación de imágenes. La radiografía resultante muestra las características dimensionales de la pieza. Tanto en rayos X como en radiación gamma a medida que la radiación atraviesa más el material, más oscura se vuelve la película sobre la imagen producida y, por el contrario, cuanto más el rayo es absorbido por el material, más clara es la imagen en esos puntos. Por lo tanto, las posibles imperfecciones se indican como cambios de densidad en la película de la misma manera que una radiografía médica muestra huesos rotos.

Las pruebas radiográficas se utilizan comúnmente para la verificación de soldaduras en diversas aplicaciones industriales. En la fabricación, las soldaduras se utilizan comúnmente para unir dos o más piezas metálicas. Los efectos de la soldadura en el material que rodea la soldadura pueden ser perjudiciales; dependiendo de los materiales utilizados y la entrada de calor del proceso de soldadura utilizado, la ZAT puede ser de diferente tamaño y resistencia. Por ejemplo, el metal base debe alcanzar una cierta temperatura durante el proceso de soldadura, debe enfriarse a una velocidad específica y debe soldarse con materiales compatibles o la unión puede no ser lo suficientemente fuerte para mantener las piezas juntas, o se pueden formar grietas en el soldadura provocando que falle. Los defectos que generalmente se encuentran incluyen penetración incompleta, fusión incompleta, socavación, porosidad y agrietamiento longitudinal. Estos defectos pueden provocar la rotura de una estructura o la rotura de una tubería.

Ventajas y desventajas

Ventajas:

  • Tiene muy pocas limitaciones materiales.
  • Detección de defectos internos de materiales gruesos (p. Ej. Tuberías).
  • Se requiere una preparación mínima o nula.
  • Una de las principales ventajas de RT es su capacidad de documentación. RT proporciona imágenes del objeto bajo inspección.
  • La probabilidad de una mala interpretación de los resultados se minimiza ya que cada imagen puede ser revisada por varios operadores.

Desventajas:

  • El impacto de la radiación en la salud y el medio ambiente puede considerarse como una de las principales desventajas de las pruebas radiográficas, ya que unos pocos segundos de exposición a la radiación pueden provocar lesiones graves.
  • Se requiere un alto grado de habilidad y experiencia para la exposición e interpretación.
  • El alto voltaje necesario para crear rayos X también es peligroso para la salud humana.
  • Es un método bastante caro.
  • Ineficaz para defectos planos y defectos superficiales.
Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Pruebas radiográficas , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué es la inspección por partículas magnéticas? Definición

La inspección por partículas magnéticas es uno de los procesos de END para detectar imperfecciones superficiales y cercanas a la superficie y discontinuidades de materiales. Este método se logra induciendo un campo magnético en un material ferromagnético y luego espolvoreando la superficie con partículas ferromagnéticas finas (secas o suspendidas en líquido).

Las pruebas no destructivas , NDT, son un grupo muy amplio de inspecciones estructurales o de materiales y, como su nombre lo indica, estas inspecciones no destruyen el material / estructura que se está examinando. NDT juega un papel crítico para asegurar que los componentes y sistemas estructurales realicen su función de manera confiable y rentable. Debido a que NDT no altera permanentemente el artículo que se está inspeccionando, es una técnica muy valiosa que puede ahorrar dinero y tiempo en la evaluación, resolución de problemas e investigación del producto. Los técnicos e ingenieros de END definen e implementan pruebas que localizan y caracterizan las condiciones y fallas de los materiales que, de otro modo, podrían causar accidentes graves, como la caída de aviones, la falla de reactores, la descarrilación de trenes, la explosión de tuberías y una variedad de eventos preocupantes.

Este concepto se amplía y se conoce como evaluación no destructiva (ECM) , cuando se combina con una evaluación de la importancia de los defectos encontrados. Sin embargo, ambos son términos que se usan indistintamente. Algunos métodos de prueba deben realizarse en un entorno de laboratorio, otros pueden adaptarse para su uso en el campo. A continuación se describen varias técnicas de END comúnmente empleadas y sus características.

Inspeccion de particulas magneticas

La inspección por partículas magnéticas es uno de los procesos de END para detectar imperfecciones superficiales y cercanas a la superficie y discontinuidades de materiales. Este método se logra induciendo un campo magnético en un material ferromagnético y luego espolvoreando la superficie con finas partículas ferromagnéticas (secas o suspendidas en líquido). Estos se sienten atraídos por un área de fuga de flujo y forman lo que se conoce como una indicación, que se evalúa para determinar su naturaleza, causa y curso de acción, si corresponde. Aunque esta técnica revela la ubicación de los defectos, a menudo no puede determinar su profundidad.

La pieza puede magnetizarse mediante magnetización directa o indirecta. La magnetización directa ocurre cuando la corriente eléctrica pasa a través del objeto de prueba y se forma un campo magnético en el material. La magnetización indirecta ocurre cuando no pasa corriente eléctrica a través del objeto de prueba, pero se aplica un campo magnético desde una fuente externa. Tiene el mayor inconveniente de requerir magnetizar (y con frecuencia desmagnetizar) el componente.

Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Inspección por partículas magnéticas , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

¿Qué es la radiografía de película? – Radiografía en tiempo real – Definición

En general, RT es un método para inspeccionar materiales en busca de defectos ocultos del subsuelo mediante el uso de la capacidad de rayos X o rayos gamma para penetrar varios materiales de varios espesores. La intensidad de la radiación que penetra y atraviesa el material es capturada por: una película sensible a la radiación (radiografía de película) o un conjunto de sensores sensibles a la radiación (radiografía en tiempo real).

En general, la RT es un método para inspeccionar materiales en busca de defectos ocultos del subsuelo mediante el uso de la capacidad de los rayos X o rayos gamma para penetrar varios materiales de varios espesores. La intensidad de la radiación que penetra y atraviesa el material es capturada por:

  • una película sensible a la radiación (radiografía de película)
  • una matriz de cepillos de sensores sensibles a la radiación (radiografía en tiempo real).

Principio de funcionamiento

Pruebas radiográficasLa fuente de radiación puede ser una máquina de rayos X o una fuente radiactiva (Ir-192, Co-60 o, en casos raros, Cs-137). La elección entre rayos X y radiación gamma depende de algunos factores, como el grosor, el nivel de contraste, etc. Por ejemplo, los rayos X normalmente funcionan con una menor cantidad de energía que los rayos gamma. El espesor es otro parámetro que influye en los resultados. Por ejemplo, en espesores superiores a 50 mm, el uso de rayos gamma aumenta significativamente.

La radiación se dirige a través de una pieza y sobre una película u otro medio de formación de imágenes. La radiografía resultante muestra las características dimensionales de la pieza. Tanto en rayos X como en radiación gamma a medida que la radiación atraviesa más el material, más oscura se vuelve la película sobre la imagen producida y, por el contrario, cuanto más el rayo es absorbido por el material, más clara es la imagen en esos puntos. Por lo tanto, las posibles imperfecciones se indican como cambios de densidad en la película de la misma manera que una radiografía médica muestra huesos rotos.

Las pruebas radiográficas se utilizan comúnmente para la verificación de soldaduras en diversas aplicaciones industriales. En la fabricación, las soldaduras se utilizan comúnmente para unir dos o más piezas metálicas. Los efectos de la soldadura en el material que rodea la soldadura pueden ser perjudiciales; dependiendo de los materiales utilizados y la entrada de calor del proceso de soldadura utilizado, la ZAT puede ser de diferente tamaño y resistencia. Por ejemplo, el metal base debe alcanzar una cierta temperatura durante el proceso de soldadura, debe enfriarse a una velocidad específica y debe soldarse con materiales compatibles o la unión puede no ser lo suficientemente fuerte para mantener las piezas juntas, o se pueden formar grietas en el soldadura provocando que falle. Los defectos que generalmente se encuentran incluyen penetración incompleta, fusión incompleta, socavación, porosidad y agrietamiento longitudinal. Estos defectos pueden provocar la rotura de una estructura o la rotura de una tubería.

Ventajas y desventajas

Ventajas:

  • Tiene muy pocas limitaciones materiales.
  • Detección de defectos internos de materiales gruesos (p. Ej. Tuberías).
  • Se requiere una preparación mínima o nula.
  • Una de las principales ventajas de RT es su capacidad de documentación. RT proporciona imágenes del objeto bajo inspección.
  • La probabilidad de una mala interpretación de los resultados se minimiza ya que cada imagen puede ser revisada por varios operadores.

Desventajas:

  • El impacto de la radiación en la salud y el medio ambiente puede considerarse como una de las principales desventajas de las pruebas radiográficas, ya que unos pocos segundos de exposición a la radiación pueden provocar lesiones graves.
  • Se requiere un alto grado de habilidad y experiencia para la exposición e interpretación.
  • El alto voltaje necesario para crear rayos X también es peligroso para la salud humana.
  • Es un método bastante caro.
  • Ineficaz para defectos planos y defectos superficiales.
Referencias:

Ciencia de los Materiales:

  1. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 1 y 2. Enero de 1993.
  2. Departamento de Energía de EE. UU., Ciencia de Materiales. DOE Fundamentals Handbook, Volumen 2 y 2. Enero de 1993.
  3. William D. Callister, David G. Rethwisch. Ciencia e Ingeniería de Materiales: Introducción 9ª Edición, Wiley; 9a edición (4 de diciembre de 2013), ISBN-13: 978-1118324578.
  4. Eberhart, Mark (2003). Por qué se rompen las cosas: entender el mundo a través de la forma en que se desmorona. Armonía. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introducción a la Termodinámica de Materiales (4ª ed.). Taylor y Francis Publishing. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. y Mancini, HL (2004). Introducción a la ciencia de los materiales. Prensa de la Universidad de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Materiales: ingeniería, ciencia, procesamiento y diseño (1ª ed.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introducción a la ingeniería nuclear, 3d ed., Prentice-Hall, 2001, ISBN: 0-201-82498-1.

Ver arriba:
NDT

Esperamos que este artículo, Radiografía de películas – Radiografía en tiempo real , le ayude. Si es así, danos un me gusta en la barra lateral. El objetivo principal de este sitio web es ayudar al público a conocer información importante e interesante sobre los materiales y sus propiedades.

Helio – Resistencia – Dureza – Elasticidad – Estructura cristalina

Helio-propiedades-mecánicas-resistencia-dureza-estructura-cristal

Acerca del Helio

Es un gas monoatómico incoloro, inodoro, insípido, no tóxico, inerte, el primero en el grupo de gases nobles en la tabla periódica. Su punto de ebullición es el más bajo entre todos los elementos.

Resistencia del Helio

En mecánica de materiales, la resistencia de un material es su capacidad para soportar una carga aplicada sin fallas ni deformaciones plásticas. La resistencia de los materiales básicamente considera la relación entre las cargas externas aplicadas a un material y la deformación resultante o cambio en las dimensiones del material. Al diseñar estructuras y máquinas, es importante considerar estos factores, a fin de que el material seleccionado tenga la resistencia adecuada para resistir las cargas o fuerzas aplicadas y conservar su forma original. La resistencia de un material es su capacidad para soportar esta carga aplicada sin fallas ni deformaciones plásticas.

Para la tensión de tracción, la capacidad de un material o estructura para soportar cargas que tienden a alargarse se conoce como resistencia máxima a la tracción (UTS). El límite elástico o límite elástico es la propiedad del material definida como el esfuerzo en el que un material comienza a deformarse plásticamente, mientras que el límite elástico es el punto donde comienza la deformación no lineal (elástica + plástica).

Resistencia máxima a la tracción del Helio

La resistencia máxima a la tracción del Helio es N / A.

Límite de elastacidad del Helio

El límite elástico del Helio  es N / A.

Módulo de elasticidad del Helio

El módulo de Young del Helio es N / A.

El módulo de elasticidad cortante del Helio es N / A.

El módulo de elasticidad volumétrico del Helio es N / A.

Dureza del Helio

En la ciencia de los materiales, la  dureza  es la capacidad de resistir  la hendidura de la superficie  ( deformación plástica localizada ) y el  rayado . La prueba de dureza Brinell  es una de las pruebas de dureza por indentación, que se ha desarrollado para las pruebas de dureza. En las pruebas Brinell, se fuerza un penetrador esférico duro   bajo una carga específica en la superficie del metal que se va a probar.

La dureza Brinell del Helio es aproximadamente N / A.

El método de prueba de dureza Vickers fue desarrollado por Robert L. Smith y George E. Sandland en Vickers Ltd como una alternativa al método Brinell para medir la dureza de materiales. El  método de prueba de dureza Vickers también se puede utilizar como método de prueba de microdureza , que se utiliza principalmente para piezas pequeñas, secciones delgadas o trabajos de profundidad de caja.

La dureza Vickers del Helio es aproximadamente N / A.

La dureza al rayado es la medida de la resistencia de una muestra a la deformación plástica permanente debido a la fricción de un objeto afilado. La escala más común para esta prueba cualitativa es la escala de Mohs , que se utiliza en mineralogía. La escala de Mohs de dureza mineral se basa en la capacidad de una muestra natural de mineral para rayar visiblemente otro mineral.

El Helio tiene una dureza de aproximadamente N / A.

Helio – Estructura cristalina

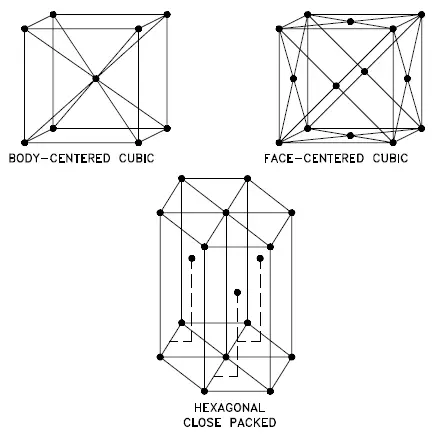
Una posible estructura cristalina del  Helio  es  una estructura compacta hexagonal  .

estructuras cristalinas - FCC, BCC, HCP

En los metales, y en muchos otros sólidos, los átomos están dispuestos en matrices regulares llamadas cristales. Una red de cristal es un patrón repetitivo de puntos matemáticos que se extiende por todo el espacio. Las fuerzas de los enlaces químicos provocan esta repetición. Es este patrón repetido el que controla propiedades como resistencia, ductilidad, densidad, conductividad (propiedad de conducir o transmitir calor, electricidad, etc.) y forma. Hay 14 tipos generales de patrones conocidos como celosías de Bravais.

Estructura cristalina del Helio
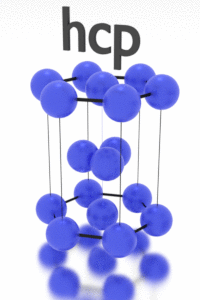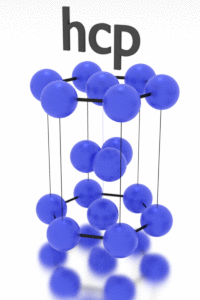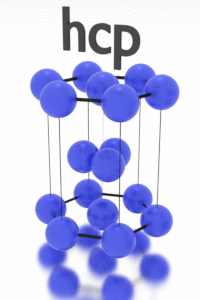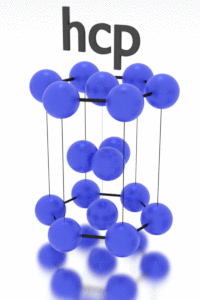
La estructura cristalina del helio es: hexagonal compacta

Resistencia de los elementos

Elasticidad de los elementos
Dureza de los elementos
Acerca de la resistencia
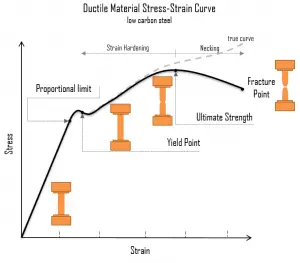
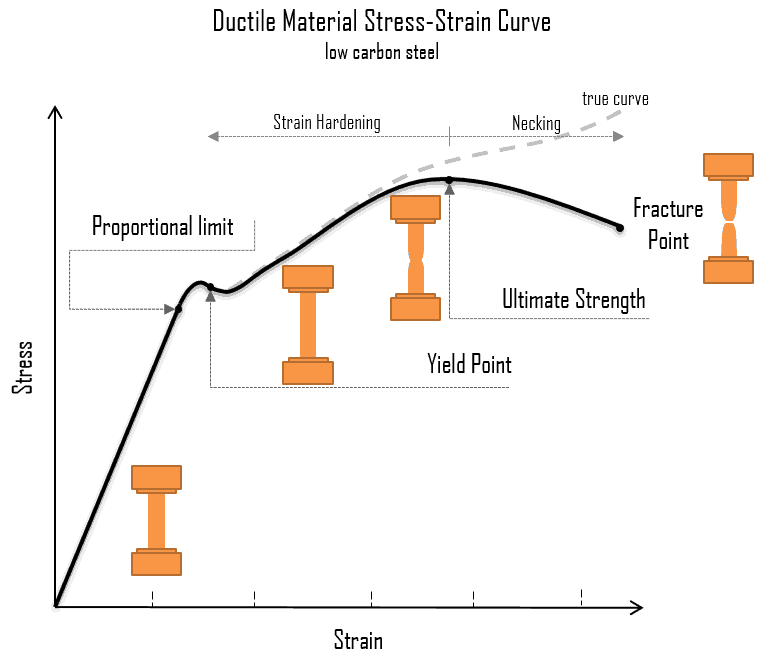
Curva tensión-deformación: resistencia de los materialesEn mecánica de materiales, la  resistencia de un material  es su capacidad para soportar una carga aplicada sin fallas ni deformaciones plásticas. La resistencia de los materiales  básicamente considera la relación entre las  cargas externas  aplicadas a un material y la deformación resultante   o cambio en las dimensiones del material. Al diseñar estructuras y máquinas, es importante considerar estos factores, a fin de que el material seleccionado tenga la resistencia adecuada para resistir las cargas o fuerzas aplicadas y conservar su forma original. La resistencia de un material  es su capacidad para soportar esta carga aplicada sin fallas ni deformaciones plásticas.

En la figura se muestra un diagrama esquemático de la curva de tensión-deformación del acero con bajo contenido de carbono a temperatura ambiente. Hay varias etapas que muestran diferentes comportamientos, lo que sugiere diferentes propiedades mecánicas. Para aclarar, los materiales pueden perder una o más etapas que se muestran en la figura, o tener etapas totalmente diferentes. En este caso, tenemos que distinguir entre las características de tensión-deformación de los materiales dúctiles y frágiles . Los siguientes puntos describen las diferentes regiones de la curva tensión-deformación y la importancia de varias ubicaciones específicas.

  • Límite proporcional . El límite proporcional corresponde a la ubicación de la tensión al final de la región lineal , por lo que el gráfico de tensión-deformación es una línea recta y el gradiente será igual al módulo elástico del material. Para el esfuerzo de tracción y compresión, la pendiente de la parte de la curva donde el esfuerzo es proporcional a la deformación se denomina módulo de Young y se aplica la ley de Hooke . Entre el límite proporcional y el punto de fluencia, la ley de Hooke se vuelve cuestionable y la tensión aumenta más rápidamente.
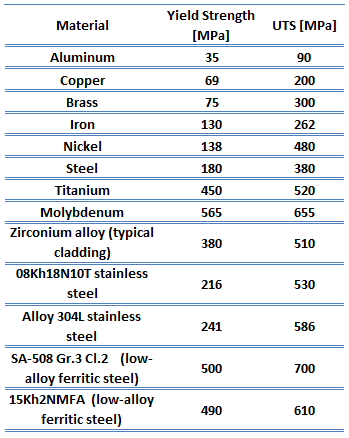
  • Resistencia a la fluencia - Resistencia máxima a la tracción - Tabla de materialesPunto de rendimiento . El punto de fluencia es el punto en una curva de tensión-deformación que indica el límite del comportamiento elástico y el comportamiento plástico inicial. El límite elástico o límite elástico es la propiedad del material definida como el esfuerzo en el que un material comienza a deformarse plásticamente, mientras que el límite elástico es el punto donde comienza la deformación no lineal (elástica + plástica). Antes del límite elástico, el material se deformará elásticamente y volverá a su forma original cuando se elimine la tensión aplicada. Una vez superado el límite elástico, una parte de la deformación será permanente e irreversible. Algunos aceros y otros materiales exhiben un comportamiento denominado fenómeno de límite elástico. Los límites de elasticidad varían de 35 MPa para un aluminio de baja resistencia a más de 1400 MPa para aceros de muy alta resistencia.
  • Máxima resistencia a la tracción . La máxima resistencia a la tracción es la máxima en la curva de ingeniería de tensión-deformación. Esto corresponde a la tensión máximaque puede ser sostenido por una estructura en tensión. La resistencia máxima a la tracción a menudo se reduce a «resistencia a la tracción» o incluso a «la máxima resistencia». Si se aplica y se mantiene esta tensión, se producirá una fractura. A menudo, este valor es significativamente mayor que el límite elástico (entre un 50 y un 60 por ciento más que el rendimiento para algunos tipos de metales). Cuando un material dúctil alcanza su máxima resistencia, experimenta un estrechamiento donde el área de la sección transversal se reduce localmente. La curva de tensión-deformación no contiene una tensión mayor que la resistencia máxima. Aunque las deformaciones pueden seguir aumentando, la tensión suele disminuir después de que se ha alcanzado la resistencia máxima. Es una propiedad intensiva; por lo tanto, su valor no depende del tamaño de la muestra de prueba. Sin embargo, depende de otros factores,temperatura del entorno de prueba y del material. Las resistencias a la tracción máxima varían desde 50 MPa para un aluminio hasta 3000 MPa para aceros de muy alta resistencia.
  • Punto de fractura : El punto de fractura es el punto de deformación donde el material se separa físicamente. En este punto, la deformación alcanza su valor máximo y el material realmente se fractura, aunque la tensión correspondiente puede ser menor que la resistencia última en este punto. Los materiales dúctiles tienen una resistencia a la fractura menor que la resistencia máxima a la tracción (UTS), mientras que en los materiales frágiles la resistencia a la fractura es equivalente a la UTS. Si un material dúctil alcanza su máxima resistencia a la tracción en una situación de carga controlada, continuará deformándose, sin aplicación de carga adicional, hasta que se rompa. Sin embargo, si la carga está controlada por desplazamiento, la deformación del material puede aliviar la carga, evitando la ruptura.
Acerca del módulo de elasticidad

En caso de tensión de tensión de una barra uniforme (curva tensión-deformación), la ley de Hooke describe el comportamiento de una barra en la región elástica. En esta región, el alargamiento de la barra es directamente proporcional a la fuerza de tracción y la longitud de la barra e inversamente proporcional al área de la sección transversal y al módulo de elasticidad . Hasta un esfuerzo limitante, un cuerpo podrá recuperar sus dimensiones al retirar la carga. Las tensiones aplicadas hacen que los átomos de un cristal se muevan desde su posición de equilibrio. Todos los átomos se desplazan en la misma cantidad y aún mantienen su geometría relativa. Cuando se eliminan las tensiones, todos los átomos vuelven a sus posiciones originales y no se produce ninguna deformación permanente. Según la ley de Hooke, la tensión es proporcional a la deformación (en la región elástica) y la pendiente es el módulo de Young .
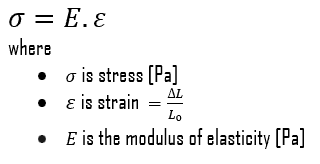
Podemos extender la misma idea de relacionar el esfuerzo con la deformación y las aplicaciones de corte en la región lineal, relacionando el esfuerzo de corte con la deformación de corte para crear la ley de Hooke para el esfuerzo de corte :
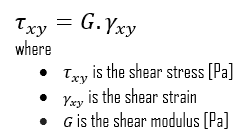
Ley de Hooke para esfuerzo cortante

Para materiales isotrópicos dentro de la región elástica, puede relacionar la relación de Poisson (ν), el módulo de elasticidad de Young (E) y el módulo de elasticidad de corte (G):
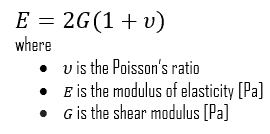
Ley de Hooke - Relación de Poisson

Los módulos elásticos relevantes para los materiales policristalinos:

  • Módulo de Young. El módulo de elasticidad de Young es el módulo de elasticidad para esfuerzos de tracción y compresión en el régimen de elasticidad lineal de una deformación uniaxial y generalmente se evalúa mediante ensayos de tracción.
  • Módulo de elasticidad a cortante. El módulo de corte, o módulo de rigidez, se deriva de la torsión de una probeta cilíndrica. Describe la respuesta del material al esfuerzo cortante. Su símbolo es G. El módulo de corte es una de varias cantidades para medir la rigidez de los materiales y surge en la ley de Hooke generalizada.
  • Módulo de elasticidad a granel. El módulo de elasticidad volumétrico describe la elasticidad volumétrica o la tendencia de un objeto a deformarse en todas las direcciones cuando se carga uniformemente en todas las direcciones. Por ejemplo, describe la respuesta elástica a la presión hidrostática y la tensión equilátera (como la presión en el fondo del océano o una piscina profunda). También es propiedad de un material la que determina la respuesta elástica a la aplicación de tensión. Para un fluido, solo el módulo volumétrico es significativo.
Acerca de la dureza

En la ciencia de los materiales, la dureza es la capacidad de resistir la hendidura de la superficie ( deformación plástica localizada ) y el rayado . La dureza es probablemente la propiedad del material menos definida porque puede indicar resistencia al rayado, resistencia a la abrasión, resistencia a la indentación o incluso resistencia a la deformación o deformación plástica localizada. La dureza es importante desde el punto de vista de la ingeniería porque la resistencia al desgaste por fricción o erosión por vapor, aceite y agua generalmente aumenta con la dureza.

Hay tres tipos principales de medidas de dureza :
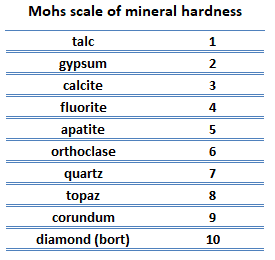
  • Escala de Mohs - dureza mineralDureza al rayado . La dureza al rayado es la medida de la resistencia de una muestra a la deformación plástica permanente debido a la fricción de un objeto afilado. La escala más común para esta prueba cualitativa es la escala de Mohs , que se utiliza en mineralogía. La escala de dureza mineral de Mohs se basa en la capacidad de una muestra natural de mineral para rayar visiblemente otro mineral. La dureza de un material se mide contra la escala encontrando el material más duro que el material dado puede rayar, o el material más blando que puede rayar el material dado. Por ejemplo, si algún material es rayado por el topacio pero no por el cuarzo, su dureza en la escala de Mohs estaría entre 7 y 8.
  • Dureza de indentación . La dureza de la indentación mide la capacidad de soportar la indentación de la superficie (deformación plástica localizada) y la resistencia de una muestra a la deformación del material debido a una carga de compresión constante de un objeto afilado. Las pruebas de dureza de indentación se utilizan principalmente en los campos de la ingeniería y la metalurgia. Los métodos tradicionales se basan en pruebas de dureza de indentación física bien definidas. Los penetradores muy duros de geometrías y tamaños definidos se presionan continuamente en el material bajo una fuerza particular. Los parámetros de deformación, como la profundidad de la indentación en el método de Rockwell, se registran para dar medidas de dureza. Las escalas de dureza de indentación más comunes son Brinell , Rockwell y Vickers .
  • Dureza de rebote . La dureza de rebote, también conocida como dureza dinámica, mide la altura del «rebote» de un martillo con punta de diamante que se deja caer desde una altura fija sobre un material. Uno de los dispositivos que se utilizan para tomar esta medida se conoce como escleroscopio . Consiste en una bola de acero que se deja caer desde una altura fija. Este tipo de dureza está relacionado con la elasticidad.
Acerca de Crystal Structure

Los tres patrones de cristal básicos más comunes son:

  • bcc. En una disposición de átomos bcc (BCC), la celda unitaria consta de ocho átomos en las esquinas de un cubo y un átomo en el centro del cuerpo del cubo. En una disposición bcc, una celda unitaria contiene (8 átomos de esquina × ⅛) + (1 átomo central × 1) = 2 átomos. El empaque es más eficiente (68%) que el cúbico simple y la estructura es común para metales alcalinos y metales de transición tempranos. Los metales que contienen estructuras de BCC incluyen ferrita, cromo, vanadio, molibdeno y tungsteno. Estos metales poseen alta resistencia y baja ductilidad.
  • fcc. En una disposición de átomos fcc (FCC), la celda unitaria consta de ocho átomos en las esquinas de un cubo y un átomo en el centro de cada una de las caras del cubo. En una disposición fcc, una celda unitaria contiene (8 átomos de esquina × ⅛) + (6 átomos de cara × ½) = 4 átomos. Esta estructura, junto con su pariente hexagonal (hcp), tiene el empaque más eficiente (74%). Los metales que contienen estructuras de FCC incluyen austenita, aluminio, cobre, plomo, plata, oro, níquel, platino y torio. Estos metales poseen baja resistencia y alta ductilidad.
  • hcp. En una disposición de átomos hcp (HCP), la celda unitaria consta de tres capas de átomos. Las capas superior e inferior contienen seis átomos en las esquinas de un hexágono y un átomo en el centro de cada hexágono. La capa intermedia contiene tres átomos ubicados entre los átomos de las capas superior e inferior, de ahí el nombre de empaquetado compacto. El empaquetamiento cerrado hexagonal (hcp) es uno de los dos tipos simples de empaquetamiento atómico con la densidad más alta, siendo el otro el cúbico centrado en la cara (fcc). Sin embargo, a diferencia de la fcc, no es una celosía de Bravais, ya que hay dos conjuntos de puntos de celosía no equivalentes. Los metales que contienen estructuras de HCP incluyen berilio, magnesio, zinc, cadmio, cobalto, talio y circonio. Los metales HCP no son tan dúctiles como los metales FCC.

Resumen

Elemento Helio
Resistencia a la tracción N / A
Límite de elastacidad N / A
Módulo de Young N / A
Módulo de elasticidad de corte N / A
Módulo de elasticidad a granel N / A
Escala de Mohs N / A
Dureza Brinell N / A
Dureza Vickers N / A

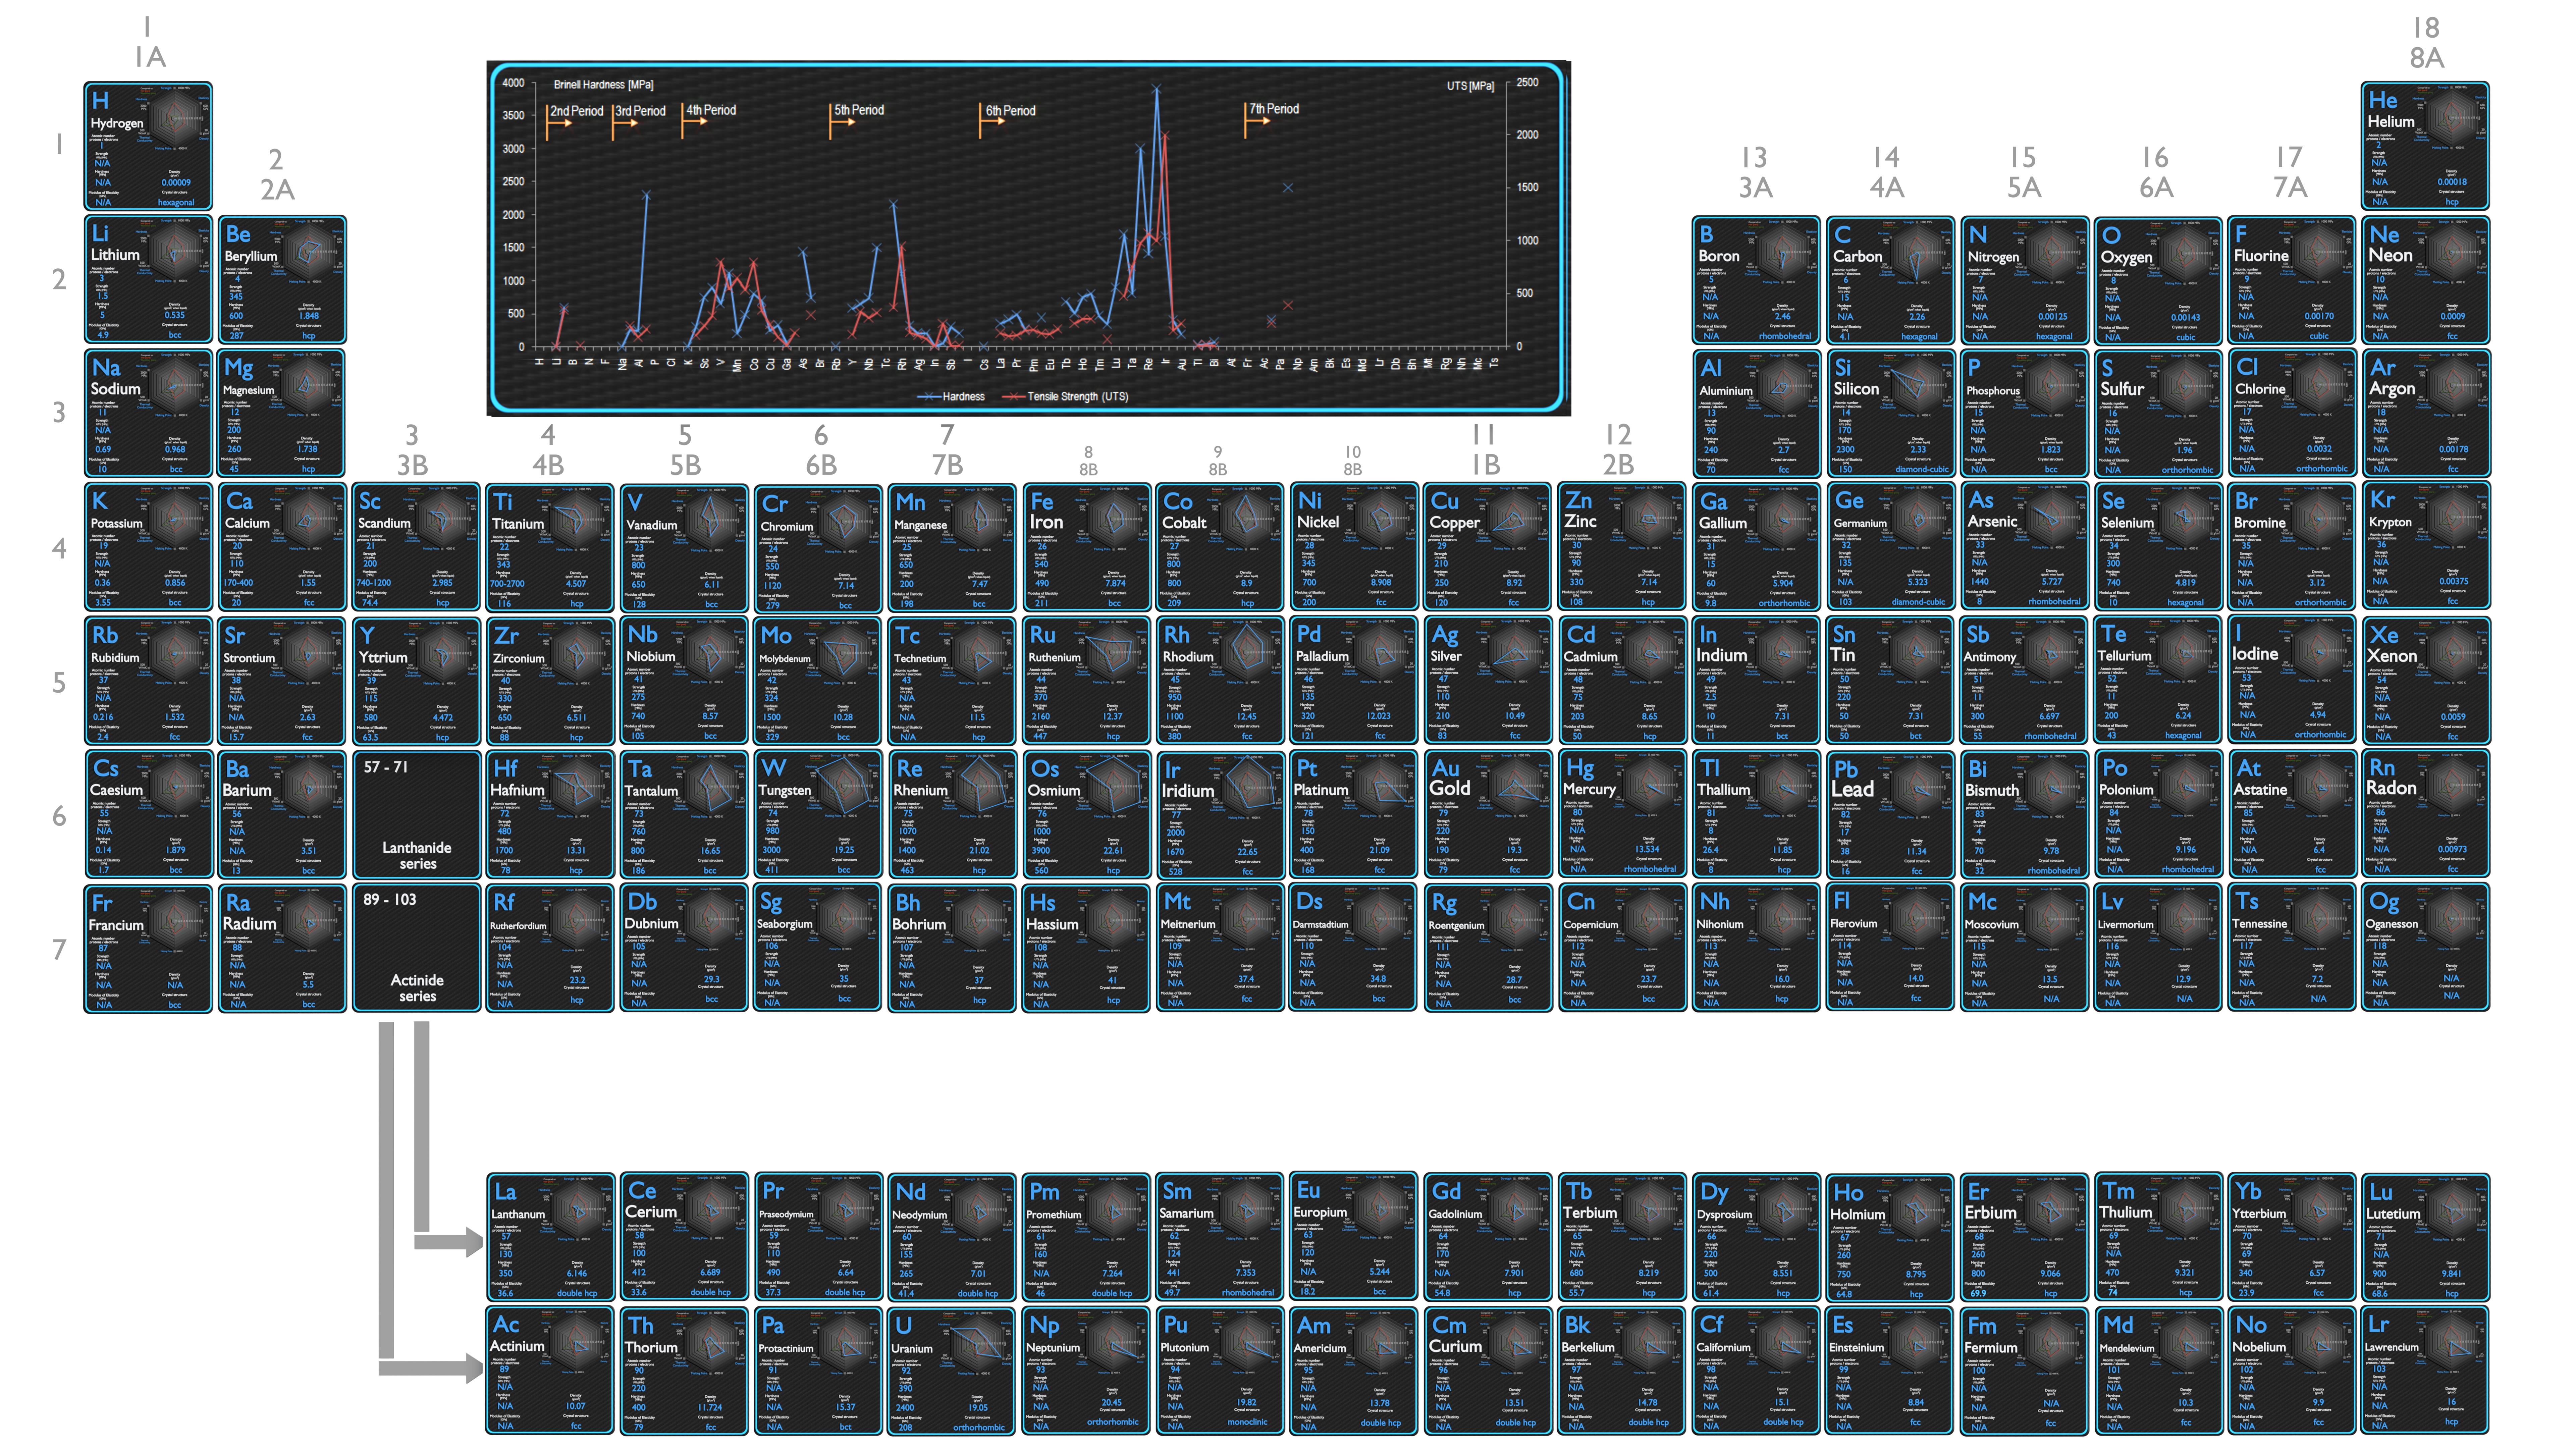
Tabla periódica de helio

Fuente: www.luciteria.com

Propiedades de otros elementos

Helio - Comparación de propiedades mecánicas

Tabla periódica en resolución 8K

Otras propiedades del Helio