Facebook Instagram Youtube Twitter

Qu’est-ce que les tests visuels et optiques – Définition

L’inspection visuelle consiste à utiliser les yeux d’un inspecteur pour rechercher des défauts, tels que des rayures, la présence de débris, de la corrosion ou de l’oxydation. L’inspecteur peut également utiliser des outils spéciaux tels que des loupes, des miroirs ou des endoscopes pour accéder et inspecter de plus près le domaine. Tests visuels et optiques

Les essais non destructifs, NDT, sont un groupe très large d’inspections structurelles ou matérielles et, comme leur nom l’indique, ces inspections ne détruisent pas le matériau/la structure examinés. Le CND joue un rôle essentiel en garantissant que les composants et les systèmes structurels remplissent leur fonction de manière fiable et rentable. Étant donné que le CND ne modifie pas de manière permanente l’article inspecté, il s’agit d’une technique très précieuse qui peut économiser de l’argent et du temps dans l’évaluation du produit, le dépannage et la recherche. Les techniciens et ingénieurs CND définissent et mettent en œuvre des tests qui localisent et caractérisent les conditions matérielles et les défauts qui pourraient autrement provoquer des accidents graves tels que des avions qui s’écrasent, des réacteurs qui tombent en panne, des trains qui déraillent, des pipelines qui éclatent et une variété d’événements troublants.

Ce concept est étendu et connu sous le nom d’ évaluation non destructive (END), lorsqu’il est combiné à une évaluation de l’importance de tout défaut trouvé. Cependant, ce sont deux termes souvent utilisés de manière interchangeable. Certaines méthodes d’essai doivent être menées en laboratoire, d’autres peuvent être adaptées pour être utilisées sur le terrain. Plusieurs techniques CND couramment utilisées et leurs caractéristiques sont décrites ci-dessous.

Tests visuels et optiques

Inspection visuelle consiste à utiliser les yeux d’un inspecteur pour rechercher les défauts, tels que les rayures, la présence de débris, la corrosion ou l’oxydation. L’inspecteur peut également utiliser des outils spéciaux tels que des loupes, des miroirs ou des endoscopes pour accéder et inspecter de plus près le domaine. Dans les centrales nucléaires, un vaste programme d’inspection du combustible (comprenant par exemple des inspections visuelles, des mesures de la couche d’oxyde, des essais par courants de Foucault des barres de contrôle) est effectué sous l’eau et supervisé par l’organisme de réglementation. Ainsi, les tests visuels font généralement partie de l’examen post-irradiation. Les examens visuels sont également très courants dans l’industrie aéronautique, où plus de 80 % des inspections effectuées sur un avion sont des inspections visuelles, souvent utilisées comme méthode de dépistage initiale pour détecter les défauts grossiers et cibler les tests ultérieurs par d’autres méthodes.

Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Tests visuels et optiques , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que les méthodes CND de surface – Définition

Les méthodes CND de surface, qui sont utilisées pour identifier les défauts de surface et proches de la surface tels que les fissures et la porosité de surface, comprennent les tests visuels et optiques, les tests par courants de Foucault, les tests par ressuage, les tests par particules magnétiques

La variété des techniques disponibles peut également être divisée en deux groupes: les méthodes de surface, qui sont utilisées pour identifier les défauts de surface et proches de la surface tels que les fissures et la porosité de surface, et les méthodes de sous-surface, qui peuvent être utilisées pour détecter les défauts qui se trouvent sous la surface du matériau.

Tests visuels et optiques

Inspection visuelle consiste à utiliser les yeux d’un inspecteur pour rechercher les défauts, tels que les rayures, la présence de débris, la corrosion ou l’oxydation. L’inspecteur peut également utiliser des outils spéciaux tels que des loupes, des miroirs ou des endoscopes pour accéder et inspecter de plus près le domaine. Dans les centrales nucléaires, un vaste programme d’inspection du combustible (comprenant par exemple des inspections visuelles, des mesures de la couche d’oxyde, des essais par courants de Foucault des barres de contrôle) est effectué sous l’eau et supervisé par l’organisme de réglementation. Ainsi, les tests visuels font généralement partie de l’examen post-irradiation. Les examens visuels sont également très courants dans l’industrie aéronautique, où plus de 80 % des inspections effectuées sur un avion sont des inspections visuelles, souvent utilisées comme méthode de dépistage initiale pour détecter les défauts grossiers et cibler les tests ultérieurs par d’autres méthodes.

Essais par courants de Foucault

Le test par courants de Foucault est l’une des méthodes de test électromagnétiques CND les plus courantes. Il utilise des courants électriques induits pour détecter les défauts. Essentiellement, la technique utilise une bobine (sonde ECT) transportant un courant alternatif comme transducteur. Cela produit un champ magnétique alternatif parallèle à l’axe de la bobine qui induit à son tour des courants de Foucault à la surface de l’objet à tester. Ces courants de Foucault créent un champ magnétique opposé à celui produit par la bobine, modifiant ainsi l’impédance de la bobine. Les interruptions dans le flux des courants de Foucault, causées par des imperfections, des changements dimensionnels ou des changements dans les propriétés conductrices et de perméabilité du matériau, sont détectées.

La plupart des tests par courants de Foucault sont basés sur la mesure de l’impédance de la bobine, bien qu’il soit possible de mesurer directement le champ magnétique. ECT a une très large gamme d’applications. Étant donné que l’ECT ​​est de nature électrique, il est limité aux matériaux conducteurs. Il existe également des limites physiques à la génération de courants de Foucault et à la profondeur de pénétration (épaisseur de peau). En général, cette technique est utilisée pour inspecter des zones relativement petites et est donc mieux adaptée pour inspecter des zones où des dommages sont déjà suspectés, elle a néanmoins une variété d’applications : de la mesure de l’épaisseur du matériau à la détection des dommages de corrosion. Dans les centrales nucléaires, les méthodes par courants de Foucault constituent la meilleure méthode d’inspection en service pour les tubes des générateurs de vapeur. Les composants suivants sont nécessaires pour effectuer des tests par courants de Foucault: un testeur de courant de Foucault, un dispositif de positionnement à distance et un système de commande d’entraînement de sonde à courant de Foucault.

Les inconvénients de cette technique sont qu’elle est sensible au décollage, c’est un test ponctuel, donc le balayage est nécessaire pour de grandes surfaces, et il est généralement limité aux défauts proches de la surface des matériaux conducteurs.

Test de ressuage liquide

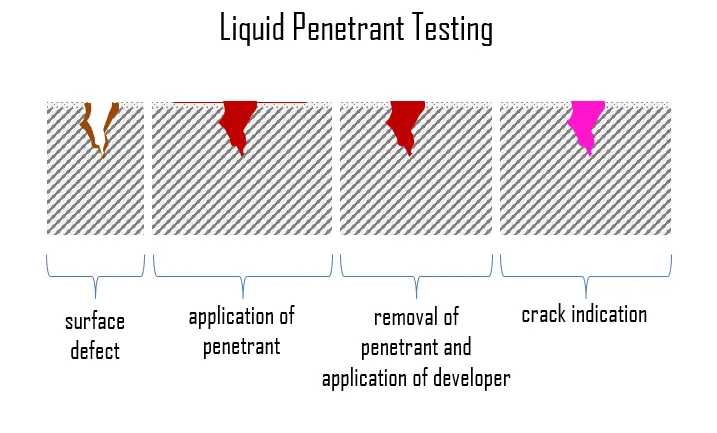
Inspection par ressuage liquideInspection par ressuage liquide (LPI), également appelée inspection par ressuage (DP), est une méthode CND largement appliquée, qui est utilisée pour vérifier les défauts de rupture de surface dans tous les matériaux non poreux (métaux, plastiques ou céramiques). C’est probablement l’une des techniques de CND les plus utilisées. Les objets testés et pré-nettoyés sont recouverts d’une solution de colorant visible ou fluorescent. Après un temps donné, allant de 5 à 30 minutes selon le matériau inspecté, l’excès de pénétrant est retiré de la surface, et un révélateur sous forme liquide ou en poudre est appliqué. Le révélateur agit comme un buvard, extrayant le pénétrant piégé des imperfections ouvertes à la surface. Ce révélateur absorbe le pénétrant tiré des discontinuités et révèle un contraste de couleur vif entre le pénétrant et le révélateur (généralement rouge sur blanc). Avec les colorants fluorescents, la lumière ultraviolette est utilisée pour rendre le saignement brillamment fluorescent, permettant ainsi de voir facilement les imperfections.

LPI est utilisé pour détecter les défauts de surface de moulage, de forgeage et de soudage tels que les fissures capillaires, la porosité de surface, les fuites dans les nouveaux produits et les fissures de fatigue sur les composants en service.

Inspection par particules magnétiques

L’inspection par particules magnétiques est l’un des processus CND pour détecter les imperfections de surface et proches de la surface et les discontinuités des matériaux. Cette méthode est accomplie en induisant un champ magnétique dans un matériau ferromagnétique, puis en saupoudrant la surface avec de fines particules ferromagnétiques (sèches ou en suspension dans un liquide). Ceux-ci sont attirés vers une zone de fuite de flux et forment ce que l’on appelle une indication, qui est évaluée pour déterminer sa nature, sa cause et son action, le cas échéant. Bien que cette technique révèle l’emplacement des défauts, elle est souvent incapable de déterminer sa profondeur.

La pièce peut être aimantée par aimantation directe ou indirecte. La magnétisation directe se produit lorsque le courant électrique traverse l’objet à tester et qu’un champ magnétique se forme dans le matériau. La magnétisation indirecte se produit lorsqu’aucun courant électrique ne traverse l’objet à tester, mais qu’un champ magnétique est appliqué à partir d’une source extérieure. Il présente l’inconvénient majeur de nécessiter de magnétiser (et souvent de démagnétiser) le composant.

Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Surface NDT Methods , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que le test par courants de Foucault – Définition

Le test par courants de Foucault est l’une des méthodes de test électromagnétiques CND les plus courantes. Il utilise des courants électriques induits pour détecter les défauts. Essentiellement, la technique utilise une bobine (sonde ECT) transportant un courant alternatif comme transducteur.

Les essais non destructifs, NDT, sont un groupe très large d’inspections structurelles ou matérielles et, comme leur nom l’indique, ces inspections ne détruisent pas le matériau/la structure examinés. Le CND joue un rôle essentiel en garantissant que les composants et les systèmes structurels remplissent leur fonction de manière fiable et rentable. Étant donné que le CND ne modifie pas de manière permanente l’article inspecté, il s’agit d’une technique très précieuse qui peut économiser de l’argent et du temps dans l’évaluation du produit, le dépannage et la recherche. Les techniciens et ingénieurs CND définissent et mettent en œuvre des tests qui localisent et caractérisent les conditions matérielles et les défauts qui pourraient autrement provoquer des accidents graves tels que des avions qui s’écrasent, des réacteurs qui tombent en panne, des trains qui déraillent, des pipelines qui éclatent et une variété d’événements troublants.

Ce concept est étendu et connu sous le nom d’ évaluation non destructive (END), lorsqu’il est combiné à une évaluation de l’importance de tout défaut trouvé. Cependant, ce sont deux termes souvent utilisés de manière interchangeable. Certaines méthodes d’essai doivent être menées en laboratoire, d’autres peuvent être adaptées pour être utilisées sur le terrain. Plusieurs techniques CND couramment utilisées et leurs caractéristiques sont décrites ci-dessous.

Essais par courants de Foucault

Le test par courants de Foucault est l’une des méthodes de test électromagnétiques CND les plus courantes. Il utilise des courants électriques induits pour détecter les défauts. Essentiellement, la technique utilise une bobine (sonde ECT) transportant un courant alternatif comme transducteur. Cela produit un champ magnétique alternatif parallèle à l’axe de la bobine qui induit à son tour des courants de Foucault à la surface de l’objet à tester. Ces courants de Foucault créent un champ magnétique opposé à celui produit par la bobine, modifiant ainsi l’impédance de la bobine. Les interruptions dans le flux des courants de Foucault, causées par des imperfections, des changements dimensionnels ou des changements dans les propriétés conductrices et de perméabilité du matériau, sont détectées.

La plupart des tests par courants de Foucault sont basés sur la mesure de l’impédance de la bobine, bien qu’il soit possible de mesurer directement le champ magnétique. ECT a une très large gamme d’applications. Étant donné que l’ECT ​​est de nature électrique, il est limité aux matériaux conducteurs. Il existe également des limites physiques à la génération de courants de Foucault et à la profondeur de pénétration (épaisseur de peau). En général, cette technique est utilisée pour inspecter des zones relativement petites et est donc mieux adaptée pour inspecter des zones où des dommages sont déjà suspectés, elle a néanmoins une variété d’applications : de la mesure de l’épaisseur du matériau à la détection des dommages de corrosion. Dans les centrales nucléaires, les méthodes par courants de Foucault constituent la meilleure méthode d’inspection en service pour les tubes des générateurs de vapeur. Les composants suivants sont nécessaires pour effectuer des tests par courants de Foucault: un testeur de courant de Foucault, un dispositif de positionnement à distance et un système de commande d’entraînement de sonde à courant de Foucault.

Les inconvénients de cette technique sont qu’elle est sensible au décollage, c’est un test ponctuel, donc le balayage est nécessaire pour de grandes surfaces, et il est généralement limité aux défauts proches de la surface des matériaux conducteurs.

Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Essais par courants de Foucault , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que les méthodes CND souterraines – Définition

Les méthodes de sous-surface, qui peuvent être utilisées pour détecter les défauts qui se trouvent sous la surface du matériau, sont en particulier les tests par ultrasons et les tests par radiographie.

La variété des techniques disponibles peut également être divisée en deux groupes: les méthodes de surface, qui sont utilisées pour identifier les défauts de surface et proches de la surface tels que les fissures et la porosité de surface, et les méthodes de sous-surface , qui peuvent être utilisées pour détecter les défauts qui se trouvent sous la surface du matériau.

Essais par ultrasons

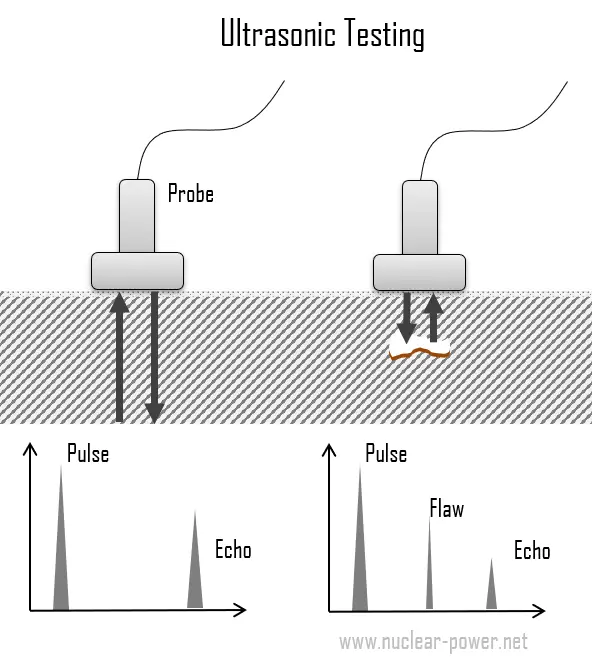
Contrôle par ultrasonsLe contrôle par ultrasons est un large groupe de techniques CND basées sur la propagation des ondes ultrasonores dans l’objet ou le matériau testé. La technique de test par ultrasons la plus couramment utilisée est l’écho pulsé, dans laquelle des faisceaux d’ondes sonores à haute fréquence (généralement compris entre 1 et 5 MHz) sont introduits dans un objet à tester et des réflexions (échos) sont renvoyées à un récepteur à partir d’imperfections internes ou de la pièce. surfaces géométriques.

La méthode de base des tests par ultrasons consiste à transformer une impulsion de tension en une impulsion ultrasonore à l’aide d’un transducteur. Les transducteurs utilisés pour les UT traditionnels sont constitués d’un cristal piézoélectrique enfermé dans un boîtier en plastique ou en acier inoxydable. Les cristaux piézoélectriques se dilatent lorsqu’ils sont chargés électriquement, générant ainsi une onde acoustique. Le signal traverse l’objet en fonction de sa géométrie et des défauts existants, puis est soit transmis à un autre transducteur, soit réfléchi vers le transducteur d’origine. Les défauts sont détectés s’ils produisent une modification de l’impédance acoustique dans le trajet du faisceau ultrasonore. Une fissure ouverte remplie d’air a une impédance acoustique très faible, de sorte qu’elle réfléchit pratiquement toute l’énergie acoustique incidente sur elle. Par conséquent, les ondes sonores traversent le matériau et sont réfléchies par les fissures ou les défauts.

Étant donné que la vitesse du son dans le matériau parent est connue, l’énergie sonore réfléchie est ensuite affichée en fonction du temps et analysée pour définir la présence et l’emplacement des défauts ou des discontinuités.

Avantages et inconvénients des tests par ultrasons

Les avantages et les inconvénients de la méthode de test par ultrasons sont les suivants:

Avantages:

  • UT est flexible, portable et a une profondeur de pénétration élevée.
  • Haute sensibilité, permettant la détection de défauts extrêmement petits.
  • Il est applicable dans un large éventail d’industries
  • Une certaine capacité à estimer la taille, l’orientation, la forme et la nature des défauts.
  • Contrairement aux tests radiographiques, il n’y a aucun risque pour la santé ou l’environnement

Désavantages:

  • Il nécessite des opérateurs hautement qualifiés et nécessite une attention particulière de la part de techniciens expérimentés.
  • Incapable ou non efficace de détecter les défauts plans parallèles à la direction de l’onde sonore
  • Les pièces rugueuses, de forme irrégulière, très petites ou fines ou non homogènes sont difficiles à inspecter.
  • Peut être très cher

Test radiographique

Les tests radiographiques (RT) impliquent l’utilisation de rayons gamma ou X pénétrants pour examiner les pièces et les produits à la recherche d’imperfections. C’est l’une des méthodes CND conventionnelles qui est utilisée depuis des décennies et qui est toujours utilisée par des entreprises du monde entier.

  • Les rayons X, également appelés rayonnement X, désignent un rayonnement électromagnétique (pas de masse au repos, pas de charge) de hautes énergies. La plupart des rayons X ont une longueur d’onde allant de 0,01 à 10 nanomètres (3×10 16 Hz à 3×10 19 Hz), correspondant à des énergies comprises entre 100 eV et 100 keV. Les longueurs d’onde des rayons X sont plus courtes que celles des rayons UV et généralement plus longues que celles des rayons gamma. La distinction entre les rayons X et les rayons gamma n’est pas si simple et a changé au cours des dernières décennies. Selon la définition actuellement en vigueur, les rayons X sont émis par des électrons extérieurs au noyau, tandis que les rayons gamma sont émis par le noyau. Les rayons X peuvent être générés par un tube à rayons X, un tube à vide qui utilise une haute tension pour accélérer les électrons libérés par une cathode chaude à une vitesse élevée. En frappant la cible, les électrons accélérés sont brusquement arrêtés et des rayons X et de la chaleur sont générés.
  • Les rayons gamma, également appelés rayonnement gamma, désignent un rayonnement électromagnétique (pas de masse au repos, pas de charge) d’une énergie très élevée. Étant donné que les rayons gamma ne sont en substance que des photons de très haute énergie, ils sont très pénétrants et sont donc biologiquement dangereux. Les rayons gamma peuvent parcourir des milliers de pieds dans l’air et peuvent facilement traverser le corps humain. Les rayons gamma sont émis par des noyaux instables lors de leur transition d’un état de haute énergie à un état inférieur connu sous le nom de désintégration gamma. Dans la plupart des sources de laboratoire pratiques, les états nucléaires excités sont créés lors de la désintégration d’un radionucléide parent. Par conséquent, une désintégration gamma accompagne généralement d’autres formes de désintégration, telles que la désintégration alpha ou bêta.

En général, la RT est une méthode d’inspection des matériaux pour les défauts souterrains cachés en utilisant la capacité des rayons X ou des rayons gamma à pénétrer divers matériaux de différentes épaisseurs. L’intensité du rayonnement qui pénètre et traverse le matériau est soit captée par:

  • un film sensible aux radiations (Film Radiography)
  • un réseau plan de capteurs sensibles aux rayonnements (Radiographie en Temps Réel).

Principe d’opération

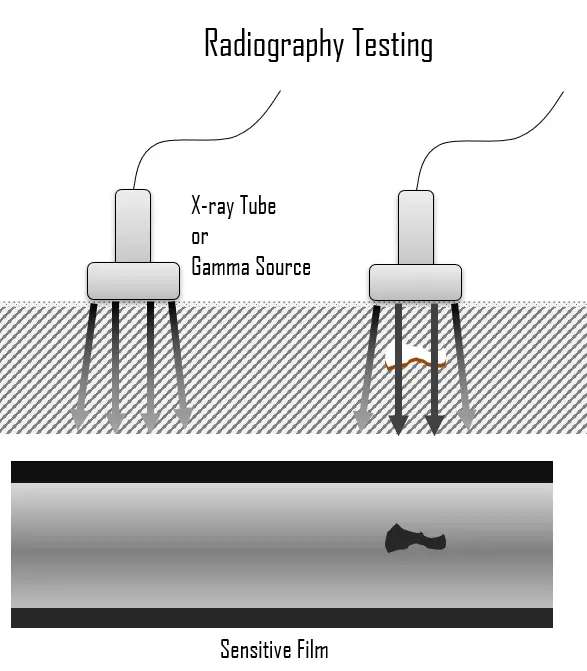
Test radiographiqueLa source de rayonnement peut être soit un appareil à rayons X, soit une source radioactive (Ir-192, Co-60 ou, dans de rares cas, Cs-137). Le choix entre les rayons X et le rayonnement gamma dépend de certains facteurs tels que l’épaisseur, le niveau de contraste, etc. Par exemple, les rayons X fonctionnent généralement avec une quantité d’énergie inférieure à celle des rayons gamma. L’épaisseur est un autre paramètre qui influence les résultats. Par exemple, à des épaisseurs supérieures à 50 mm, l’utilisation des rayons gamma augmente de manière significative.

Le rayonnement est dirigé à travers une pièce et sur un film ou un autre support d’imagerie. La radiographie résultante montre les caractéristiques dimensionnelles de la pièce. Tant dans les rayons X que dans le rayonnement gamma, plus le rayonnement traverse le matériau, plus le film devient sombre sur l’image produite et, au contraire, plus le rayon est absorbé par le matériau, plus l’image est claire à ces endroits. Par conséquent, les imperfections possibles sont indiquées lorsque la densité change sur le film de la même manière qu’une radiographie médicale montre des os brisés.

Les tests radiographiques sont couramment utilisés pour la vérification des soudures dans diverses applications industrielles. Dans la fabrication, les soudures sont couramment utilisées pour assembler deux ou plusieurs pièces métalliques. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Par exemple, le métal de base doit atteindre une certaine température pendant le processus de soudage, doit refroidir à une vitesse spécifique et doit être soudé avec des matériaux compatibles ou le joint peut ne pas être assez solide pour maintenir les pièces ensemble, ou des fissures peuvent se former dans le soudure provoquant sa rupture. Les défauts généralement rencontrés comprennent une pénétration incomplète, une fusion incomplète, un dégagement, une porosité et une fissuration longitudinale. Ces défauts pourraient entraîner la rupture d’une structure ou la rupture d’un pipeline.

Avantages et inconvénients

Avantages:

  • Il a très peu de limitations matérielles.
  • Détection de défauts internes pour les matériaux épais (ex. pipelines).
  • Une préparation minimale ou nulle des pièces n’est requise.
  • L’un des principaux avantages de RT est sa capacité de documentation. RT fournit des images de l’objet sous inspection.
  • La probabilité d’une mauvaise interprétation des résultats est minimisée puisque chaque image peut être examinée par plusieurs opérateurs.

Désavantages:

  • L’impact des rayonnements sur la santé et l’environnement peut être considéré comme l’un des principaux inconvénients des tests radiographiques, car quelques secondes d’exposition aux rayonnements peuvent entraîner des blessures graves.
  • Un haut degré de compétence et d’expérience est requis pour l’exposition et l’interprétation.
  • La haute tension nécessaire pour créer des rayons X est également dangereuse pour la santé humaine.
  • C’est une méthode assez coûteuse.
  • Inefficace pour les défauts plans et pour les défauts de surface.

Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Subsurface NDT Methods , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que le test par ultrasons – Méthode Pulse-Echo – Définition

Le contrôle par ultrasons est un large groupe de techniques CND basées sur la propagation des ondes ultrasonores dans l’objet ou le matériau testé. La technique de test par ultrasons la plus couramment utilisée est l’écho pulsé, dans laquelle des faisceaux d’ondes sonores à haute fréquence (généralement compris entre 1 et 5 MHz) sont introduits dans un objet à tester et des réflexions (échos) sont renvoyées à un récepteur à partir d’imperfections internes ou de la pièce. surfaces géométriques.

Les essais non destructifs, NDT, sont un groupe très large d’inspections structurelles ou matérielles et, comme leur nom l’indique, ces inspections ne détruisent pas le matériau/la structure examinés. Le CND joue un rôle essentiel en garantissant que les composants et les systèmes structurels remplissent leur fonction de manière fiable et rentable. Étant donné que le CND ne modifie pas de manière permanente l’article inspecté, il s’agit d’une technique très précieuse qui peut économiser de l’argent et du temps dans l’évaluation du produit, le dépannage et la recherche. Les techniciens et ingénieurs CND définissent et mettent en œuvre des tests qui localisent et caractérisent les conditions matérielles et les défauts qui pourraient autrement provoquer des accidents graves tels que des avions qui s’écrasent, des réacteurs qui tombent en panne, des trains qui déraillent, des pipelines qui éclatent et une variété d’événements troublants.

Ce concept est étendu et connu sous le nom d’ évaluation non destructive (END), lorsqu’il est combiné à une évaluation de l’importance de tout défaut trouvé. Cependant, ce sont deux termes souvent utilisés de manière interchangeable. Certaines méthodes d’essai doivent être menées en laboratoire, d’autres peuvent être adaptées pour être utilisées sur le terrain. Plusieurs techniques CND couramment utilisées et leurs caractéristiques sont décrites ci-dessous.

Essais par ultrasons

Contrôle par ultrasonsLe contrôle par ultrasons est un large groupe de techniques CND basées sur la propagation des ondes ultrasonores dans l’objet ou le matériau testé. La technique de test par ultrasons la plus couramment utilisée est l’écho pulsé, dans laquelle des faisceaux d’ondes sonores à haute fréquence (généralement compris entre 1 et 5 MHz) sont introduits dans un objet à tester et des réflexions (échos) sont renvoyées à un récepteur à partir d’imperfections internes ou de la pièce. surfaces géométriques.

La méthode de base des tests par ultrasons consiste à transformer une impulsion de tension en une impulsion ultrasonore à l’aide d’un transducteur. Les transducteurs utilisés pour les UT traditionnels sont constitués d’un cristal piézoélectrique enfermé dans un boîtier en plastique ou en acier inoxydable. Les cristaux piézoélectriques se dilatent lorsqu’ils sont chargés électriquement, générant ainsi une onde acoustique. Le signal traverse l’objet en fonction de sa géométrie et des défauts existants, puis est soit transmis à un autre transducteur, soit réfléchi vers le transducteur d’origine. Les défauts sont détectés s’ils produisent une modification de l’impédance acoustique dans le trajet du faisceau ultrasonore. Une fissure ouverte remplie d’air a une impédance acoustique très faible, de sorte qu’elle réfléchit pratiquement toute l’énergie acoustique incidente sur elle. Par conséquent, les ondes sonores traversent le matériau et sont réfléchies par les fissures ou les défauts.

Étant donné que la vitesse du son dans le matériau parent est connue, l’énergie sonore réfléchie est ensuite affichée en fonction du temps et analysée pour définir la présence et l’emplacement des défauts ou des discontinuités.

Avantages et inconvénients des tests par ultrasons

Les avantages et les inconvénients de la méthode de test par ultrasons sont les suivants:

Avantages:

  • UT est flexible, portable et a une profondeur de pénétration élevée.
  • Haute sensibilité, permettant la détection de défauts extrêmement petits.
  • Il est applicable dans un large éventail d’industries
  • Une certaine capacité à estimer la taille, l’orientation, la forme et la nature des défauts.
  • Contrairement aux tests radiographiques, il n’y a aucun risque pour la santé ou l’environnement

Désavantages:

  • Il nécessite des opérateurs hautement qualifiés et nécessite une attention particulière de la part de techniciens expérimentés.
  • Incapable ou non efficace de détecter les défauts plans parallèles à la direction de l’onde sonore
  • Les pièces rugueuses, de forme irrégulière, très petites ou fines ou non homogènes sont difficiles à inspecter.
  • Peut être très cher
Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Ultrasonic Testing – Pulse-Echo Method , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que le ressuage liquide – Définition

L’inspection par ressuage liquide (LPI), également appelée inspection par ressuage (DP), est une méthode CND largement appliquée, qui est utilisée pour vérifier les défauts de rupture de surface dans tous les matériaux non poreux (métaux, plastiques ou céramiques).

Les essais non destructifs, NDT, sont un groupe très large d’inspections structurelles ou matérielles et, comme leur nom l’indique, ces inspections ne détruisent pas le matériau/la structure examinés. Le CND joue un rôle essentiel en garantissant que les composants et les systèmes structurels remplissent leur fonction de manière fiable et rentable. Étant donné que le CND ne modifie pas de manière permanente l’article inspecté, il s’agit d’une technique très précieuse qui peut économiser de l’argent et du temps dans l’évaluation du produit, le dépannage et la recherche. Les techniciens et ingénieurs CND définissent et mettent en œuvre des tests qui localisent et caractérisent les conditions matérielles et les défauts qui pourraient autrement provoquer des accidents graves tels que des avions qui s’écrasent, des réacteurs qui tombent en panne, des trains qui déraillent, des pipelines qui éclatent et une variété d’événements troublants.

Ce concept est étendu et connu sous le nom d’ évaluation non destructive (END), lorsqu’il est combiné à une évaluation de l’importance de tout défaut trouvé. Cependant, ce sont deux termes souvent utilisés de manière interchangeable. Certaines méthodes d’essai doivent être menées en laboratoire, d’autres peuvent être adaptées pour être utilisées sur le terrain. Plusieurs techniques CND couramment utilisées et leurs caractéristiques sont décrites ci-dessous.

Test de ressuage liquide

Inspection par ressuage liquideInspection par ressuage liquide (LPI), également appelée inspection par ressuage (DP), est une méthode CND largement appliquée, qui est utilisée pour vérifier les défauts de rupture de surface dans tous les matériaux non poreux (métaux, plastiques ou céramiques). C’est probablement l’une des techniques de CND les plus utilisées. Les objets testés et pré-nettoyés sont recouverts d’une solution de colorant visible ou fluorescent. Après un temps donné, allant de 5 à 30 minutes selon le matériau inspecté, l’excès de pénétrant est retiré de la surface, et un révélateur sous forme liquide ou en poudre est appliqué. Le révélateur agit comme un buvard, extrayant le pénétrant piégé des imperfections ouvertes à la surface. Ce révélateur absorbe le pénétrant tiré des discontinuités et révèle un contraste de couleur vif entre le pénétrant et le révélateur (généralement rouge sur blanc). Avec les colorants fluorescents, la lumière ultraviolette est utilisée pour rendre le saignement brillamment fluorescent, permettant ainsi de voir facilement les imperfections.

LPI est utilisé pour détecter les défauts de surface de moulage, de forgeage et de soudage tels que les fissures capillaires, la porosité de surface, les fuites dans les nouveaux produits et les fissures de fatigue sur les composants en service.

Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Test de ressuage liquide , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce qu’un test de radiographie – Définition

Les tests de radiographie (RT) impliquent l’utilisation de rayons gamma ou X pénétrants pour examiner les pièces et les produits à la recherche d’imperfections. C’est l’une des méthodes CND conventionnelles qui est utilisée depuis des décennies et qui est toujours utilisée par des entreprises du monde entier.

Les essais non destructifs, NDT, sont un groupe très large d’inspections structurelles ou matérielles et, comme leur nom l’indique, ces inspections ne détruisent pas le matériau/la structure examinés. Le CND joue un rôle essentiel en garantissant que les composants et les systèmes structurels remplissent leur fonction de manière fiable et rentable. Étant donné que le CND ne modifie pas de manière permanente l’article inspecté, il s’agit d’une technique très précieuse qui peut économiser de l’argent et du temps dans l’évaluation du produit, le dépannage et la recherche. Les techniciens et ingénieurs CND définissent et mettent en œuvre des tests qui localisent et caractérisent les conditions matérielles et les défauts qui pourraient autrement provoquer des accidents graves tels que des avions qui s’écrasent, des réacteurs qui tombent en panne, des trains qui déraillent, des pipelines qui éclatent et une variété d’événements troublants.

Ce concept est étendu et connu sous le nom d’évaluation non destructive (END), lorsqu’il est combiné à une évaluation de l’importance de tout défaut trouvé. Cependant, ce sont deux termes souvent utilisés de manière interchangeable. Certaines méthodes d’essai doivent être menées en laboratoire, d’autres peuvent être adaptées pour être utilisées sur le terrain. Plusieurs techniques CND couramment utilisées et leurs caractéristiques sont décrites ci-dessous.

Test de radiographie

Les tests de radiographie (RT) impliquent l’utilisation de rayons gamma ou X pénétrants pour examiner les pièces et les produits à la recherche d’imperfections. C’est l’une des méthodes CND conventionnelles qui est utilisée depuis des décennies et qui est toujours utilisée par des entreprises du monde entier.

  • Les rayons X, également appelés rayonnement X, désignent un rayonnement électromagnétique (pas de masse au repos, pas de charge) de hautes énergies. La plupart des rayons X ont une longueur d’onde allant de 0,01 à 10 nanomètres (3×10 16 Hz à 3×10 19 Hz), correspondant à des énergies comprises entre 100 eV et 100 keV. Les longueurs d’onde des rayons X sont plus courtes que celles des rayons UV et généralement plus longues que celles des rayons gamma. La distinction entre les rayons X et les rayons gamma n’est pas si simple et a changé au cours des dernières décennies. Selon la définition actuellement en vigueur, les rayons X sont émis par des électrons extérieurs au noyau, tandis que les rayons gamma sont émis par le noyau. Les rayons X peuvent être générés par un tube à rayons X, un tube à vide qui utilise une haute tension pour accélérer les électrons libérés par une cathode chaude à une vitesse élevée. En frappant la cible, les électrons accélérés sont brusquement arrêtés et des rayons X et de la chaleur sont générés.
  • Les rayons gamma, également appelés rayonnement gamma, désignent un rayonnement électromagnétique (pas de masse au repos, pas de charge) d’une énergie très élevée. Étant donné que les rayons gamma ne sont en substance que des photons de très haute énergie, ils sont très pénétrants et sont donc biologiquement dangereux. Les rayons gamma peuvent parcourir des milliers de pieds dans l’air et peuvent facilement traverser le corps humain. Les rayons gamma sont émis par des noyaux instables lors de leur transition d’un état de haute énergie à un état inférieur connu sous le nom de désintégration gamma. Dans la plupart des sources de laboratoire pratiques, les états nucléaires excités sont créés lors de la désintégration d’un radionucléide parent. Par conséquent, une désintégration gamma accompagne généralement d’autres formes de désintégration, telles que la désintégration alpha ou bêta.

En général, la RT est une méthode d’inspection des matériaux pour les défauts souterrains cachés en utilisant la capacité des rayons X ou des rayons gamma à pénétrer divers matériaux de différentes épaisseurs. L’intensité du rayonnement qui pénètre et traverse le matériau est soit captée par:

  • un film sensible aux radiations (Film Radiography)
  • un réseau plan de capteurs sensibles aux rayonnements (Radiographie en Temps Réel).

Principe d’opération

Test radiographiqueLa source de rayonnement peut être soit un appareil à rayons X, soit une source radioactive (Ir-192, Co-60 ou, dans de rares cas, Cs-137). Le choix entre les rayons X et le rayonnement gamma dépend de certains facteurs tels que l’épaisseur, le niveau de contraste, etc. Par exemple, les rayons X fonctionnent généralement avec une quantité d’énergie inférieure à celle des rayons gamma. L’épaisseur est un autre paramètre qui influence les résultats. Par exemple, à des épaisseurs supérieures à 50 mm, l’utilisation des rayons gamma augmente de manière significative.

Le rayonnement est dirigé à travers une pièce et sur un film ou un autre support d’imagerie. La radiographie résultante montre les caractéristiques dimensionnelles de la pièce. Tant dans les rayons X que dans le rayonnement gamma, plus le rayonnement traverse le matériau, plus le film devient sombre sur l’image produite et, au contraire, plus le rayon est absorbé par le matériau, plus l’image est claire à ces endroits. Par conséquent, les imperfections possibles sont indiquées lorsque la densité change sur le film de la même manière qu’une radiographie médicale montre des os brisés.

Les tests radiographiques sont couramment utilisés pour la vérification des soudures dans diverses applications industrielles. Dans la fabrication, les soudures sont couramment utilisées pour assembler deux ou plusieurs pièces métalliques. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Par exemple, le métal de base doit atteindre une certaine température pendant le processus de soudage, doit refroidir à une vitesse spécifique et doit être soudé avec des matériaux compatibles ou le joint peut ne pas être assez solide pour maintenir les pièces ensemble, ou des fissures peuvent se former dans le soudure provoquant sa rupture. Les défauts généralement rencontrés comprennent une pénétration incomplète, une fusion incomplète, un dégagement, une porosité et une fissuration longitudinale. Ces défauts pourraient entraîner la rupture d’une structure ou la rupture d’un pipeline.

Avantages et inconvénients

Avantages:

  • Il a très peu de limitations matérielles.
  • Détection de défauts internes pour les matériaux épais (ex. pipelines).
  • Une préparation minimale ou nulle des pièces n’est requise.
  • L’un des principaux avantages de RT est sa capacité de documentation. RT fournit des images de l’objet sous inspection.
  • La probabilité d’une mauvaise interprétation des résultats est minimisée puisque chaque image peut être examinée par plusieurs opérateurs.

Désavantages:

  • L’impact des rayonnements sur la santé et l’environnement peut être considéré comme l’un des principaux inconvénients des tests radiographiques, car quelques secondes d’exposition aux rayonnements peuvent entraîner des blessures graves.
  • Un haut degré de compétence et d’expérience est requis pour l’exposition et l’interprétation.
  • La haute tension nécessaire pour créer des rayons X est également dangereuse pour la santé humaine.
  • C’est une méthode assez coûteuse.
  • Inefficace pour les défauts plans et pour les défauts de surface.

Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Test de radiographie , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que l’inspection par particules magnétiques – Définition

L’inspection par particules magnétiques est l’un des processus CND permettant de détecter les imperfections de surface et proches de la surface et les discontinuités des matériaux. Cette méthode consiste à induire un champ magnétique dans un matériau ferromagnétique, puis à saupoudrer la surface de fines particules ferromagnétiques (sèches ou en suspension dans un liquide).

Les essais non destructifs, NDT, sont un groupe très large d’inspections structurelles ou matérielles et, comme leur nom l’indique, ces inspections ne détruisent pas le matériau/la structure examinés. Le CND joue un rôle essentiel en garantissant que les composants et les systèmes structurels remplissent leur fonction de manière fiable et rentable. Étant donné que le CND ne modifie pas de manière permanente l’article inspecté, il s’agit d’une technique très précieuse qui peut économiser de l’argent et du temps dans l’évaluation du produit, le dépannage et la recherche. Les techniciens et ingénieurs CND définissent et mettent en œuvre des tests qui localisent et caractérisent les conditions matérielles et les défauts qui pourraient autrement provoquer des accidents graves tels que des avions qui s’écrasent, des réacteurs qui tombent en panne, des trains qui déraillent, des pipelines qui éclatent et une variété d’événements troublants.

Ce concept est étendu et connu sous le nom d’évaluation non destructive (END), lorsqu’il est combiné à une évaluation de l’importance de tout défaut trouvé. Cependant, ce sont deux termes souvent utilisés de manière interchangeable. Certaines méthodes d’essai doivent être menées en laboratoire, d’autres peuvent être adaptées pour être utilisées sur le terrain. Plusieurs techniques CND couramment utilisées et leurs caractéristiques sont décrites ci-dessous.

Inspection par particules magnétiques

L’inspection par particules magnétiques est l’un des processus CND pour détecter les imperfections de surface et proches de la surface et les discontinuités des matériaux. Cette méthode est accomplie en induisant un champ magnétique dans un matériau ferromagnétique, puis en saupoudrant la surface avec de fines particules ferromagnétiques (sèches ou en suspension dans un liquide). Ceux-ci sont attirés vers une zone de fuite de flux et forment ce que l’on appelle une indication, qui est évaluée pour déterminer sa nature, sa cause et son action, le cas échéant. Bien que cette technique révèle l’emplacement des défauts, elle est souvent incapable de déterminer sa profondeur.

La pièce peut être aimantée par aimantation directe ou indirecte. La magnétisation directe se produit lorsque le courant électrique traverse l’objet à tester et qu’un champ magnétique se forme dans le matériau. La magnétisation indirecte se produit lorsqu’aucun courant électrique ne traverse l’objet à tester, mais qu’un champ magnétique est appliqué à partir d’une source extérieure. Il présente l’inconvénient majeur de nécessiter de magnétiser (et souvent de démagnétiser) le composant.

Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Inspection par particules magnétiques , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Qu’est-ce que la radiographie filmique – Radiographie en temps réel – Définition

En général, la RT est une méthode d’inspection des matériaux pour les défauts cachés du sous-sol en utilisant la capacité des rayons X ou des rayons gamma à pénétrer divers matériaux de différentes épaisseurs. L’intensité du rayonnement qui pénètre et traverse le matériau est soit capturée par: un film sensible aux rayonnements (radiographie sur film) ou un réseau plan de capteurs sensibles aux rayonnements (radiographie en temps réel).

En général, la RT est une méthode d’inspection des matériaux pour les défauts souterrains cachés en utilisant la capacité des rayons X ou des rayons gamma à pénétrer divers matériaux de différentes épaisseurs. L’intensité du rayonnement qui pénètre et traverse le matériau est soit captée par:

  • un film sensible aux radiations (Film Radiography)
  • un réseau plan de capteurs sensibles aux rayonnements (Radiographie en Temps Réel).

Principe d’opération

Test radiographiqueLa source de rayonnement peut être soit un appareil à rayons X, soit une source radioactive (Ir-192, Co-60 ou, dans de rares cas, Cs-137). Le choix entre les rayons X et le rayonnement gamma dépend de certains facteurs tels que l’épaisseur, le niveau de contraste, etc. Par exemple, les rayons X fonctionnent généralement avec une quantité d’énergie inférieure à celle des rayons gamma. L’épaisseur est un autre paramètre qui influence les résultats. Par exemple, à des épaisseurs supérieures à 50 mm, l’utilisation des rayons gamma augmente de manière significative.

Le rayonnement est dirigé à travers une pièce et sur un film ou un autre support d’imagerie. La radiographie résultante montre les caractéristiques dimensionnelles de la pièce. Tant dans les rayons X que dans le rayonnement gamma, plus le rayonnement traverse le matériau, plus le film devient sombre sur l’image produite et, au contraire, plus le rayon est absorbé par le matériau, plus l’image est claire à ces endroits. Par conséquent, les imperfections possibles sont indiquées lorsque la densité change sur le film de la même manière qu’une radiographie médicale montre des os brisés.

Les tests radiographiques sont couramment utilisés pour la vérification des soudures dans diverses applications industrielles. Dans la fabrication, les soudures sont couramment utilisées pour assembler deux ou plusieurs pièces métalliques. Les effets du soudage sur le matériau entourant la soudure peuvent être préjudiciables – en fonction des matériaux utilisés et de l’apport de chaleur du procédé de soudage utilisé, la ZAT peut être de taille et de résistance variables. Par exemple, le métal de base doit atteindre une certaine température pendant le processus de soudage, doit refroidir à une vitesse spécifique et doit être soudé avec des matériaux compatibles ou le joint peut ne pas être assez solide pour maintenir les pièces ensemble, ou des fissures peuvent se former dans le soudure provoquant sa rupture. Les défauts généralement rencontrés comprennent une pénétration incomplète, une fusion incomplète, un dégagement, une porosité et une fissuration longitudinale. Ces défauts pourraient entraîner la rupture d’une structure ou la rupture d’un pipeline.

Avantages et inconvénients

Avantages:

  • Il a très peu de limitations matérielles.
  • Détection de défauts internes pour les matériaux épais (ex. pipelines).
  • Une préparation minimale ou nulle des pièces n’est requise.
  • L’un des principaux avantages de RT est sa capacité de documentation. RT fournit des images de l’objet sous inspection.
  • La probabilité d’une mauvaise interprétation des résultats est minimisée puisque chaque image peut être examinée par plusieurs opérateurs.

Désavantages:

  • L’impact des rayonnements sur la santé et l’environnement peut être considéré comme l’un des principaux inconvénients des tests radiographiques, car quelques secondes d’exposition aux rayonnements peuvent entraîner des blessures graves.
  • Un haut degré de compétence et d’expérience est requis pour l’exposition et l’interprétation.
  • La haute tension nécessaire pour créer des rayons X est également dangereuse pour la santé humaine.
  • C’est une méthode assez coûteuse.
  • Inefficace pour les défauts plans et pour les défauts de surface.
Références :

La science des matériaux:

  1. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 1 et 2. Janvier 1993.
  2. Département américain de l’énergie, science des matériaux. DOE Fundamentals Handbook, Volume 2 et 2. Janvier 1993.
  3. William D. Callister, David G. Rethwisch. Science et génie des matériaux : une introduction 9e édition, Wiley ; 9 édition (4 décembre 2013), ISBN-13 : 978-1118324578.
  4. En ligneEberhart, Mark (2003). Pourquoi les choses se cassent : Comprendre le monde par la manière dont il se décompose. Harmonie. ISBN 978-1-4000-4760-4.
  5. Gaskell, David R. (1995). Introduction à la thermodynamique des matériaux (4e éd.). Éditions Taylor et Francis. ISBN 978-1-56032-992-3.
  6. González-Viñas, W. & Mancini, HL (2004). Une introduction à la science des matériaux. Presse universitaire de Princeton. ISBN 978-0-691-07097-1.
  7. Ashby, Michael; Hugh Shercliff; David Cebon (2007). Matériaux: ingénierie, science, traitement et conception (1ère éd.). Butterworth-Heinemann. ISBN 978-0-7506-8391-3.
  8. JR Lamarsh, AJ Baratta, Introduction au génie nucléaire, 3e éd., Prentice-Hall, 2001, ISBN : 0-201-82498-1.

Voir ci-dessus :
NDT

Nous espérons que cet article, Film Radiography – Real-time Radiography , vous aidera. Si oui, donnez-nous un like dans la barre latérale. L’objectif principal de ce site Web est d’aider le public à apprendre des informations intéressantes et importantes sur les matériaux et leurs propriétés.

Hélium – Résistance – Dureté – Élasticité – Structure cristalline

Hélium-propriétés-mécaniques-résistance-dureté-structure cristalline

À propos de l’Hélium

C’est un gaz monoatomique incolore, inodore, insipide, non toxique, inerte, le premier du groupe des gaz rares dans le tableau périodique. Son point d’ébullition est le plus bas de tous les éléments.

Force de l’Hélium

En mécanique des matériaux, la résistance d’un matériau est sa capacité à supporter une charge appliquée sans rupture ni déformation plastique. La résistance des matériaux considère essentiellement la relation entre les charges externes appliquées à un matériau et la déformation ou la modification des dimensions du matériau qui en résulte. Lors de la conception de structures et de machines, il est important de tenir compte de ces facteurs, afin que le matériau sélectionné ait une résistance suffisante pour résister aux charges ou forces appliquées et conserver sa forme d’origine. La résistance d’un matériau est sa capacité à supporter cette charge appliquée sans défaillance ni déformation plastique.

Pour la contrainte de traction, la capacité d’un matériau ou d’une structure à supporter des charges tendant à s’allonger est appelée résistance ultime à la traction (UTS). La limite d’élasticité ou la limite d’élasticité est la propriété du matériau définie comme la contrainte à laquelle un matériau commence à se déformer plastiquement, tandis que la limite d’élasticité est le point où la déformation non linéaire (élastique + plastique) commence.

Résistance à la traction ultime de l’Hélium

La résistance à la traction ultime de l’hélium est N/A.

Limite d’élasticité de l’Hélium

La limite d’élasticité de l’hélium  est N/A.

Module de Young de l’Hélium

Le module de Young de l’hélium est N/A.

Le module d’élasticité de cisaillement de l’hélium est N/A.

Le module d’élasticité de masse de l’hélium est N/A.

Dureté de l’Hélium

En science des matériaux, la dureté est la capacité à résister à l’indentation de surface (déformation plastique localisée) et  aux rayures. Le test de dureté Brinell est l’un des tests de dureté par indentation, qui a été développé pour les tests de dureté. Dans les tests Brinell, un pénétrateur sphérique dur est forcé sous une charge spécifique dans la surface du métal à tester.

La dureté Brinell de l’hélium est d’environ N/A.

La méthode d’essai de dureté Vickers a été développée par Robert L. Smith et George E. Sandland chez Vickers Ltd comme alternative à la méthode Brinell pour mesurer la dureté des matériaux. La méthode d’essai de dureté Vickers peut également être utilisée comme méthode d’essai de microdureté, qui est principalement utilisée pour les petites pièces, les sections minces ou les travaux en profondeur.

La dureté Vickers de l’hélium est d’environ N/A.

La dureté à la rayure est la mesure de la résistance d’un échantillon à la déformation plastique permanente due au frottement d’un objet pointu. L’échelle la plus courante pour ce test qualitatif est l’échelle de Mohs, qui est utilisée en minéralogie. L’ échelle de Mohs de dureté minérale est basée sur la capacité d’un échantillon naturel de minéral à rayer visiblement un autre minéral.

L’hélium a une dureté d’environ N/A.

Hélium – Structure cristalline

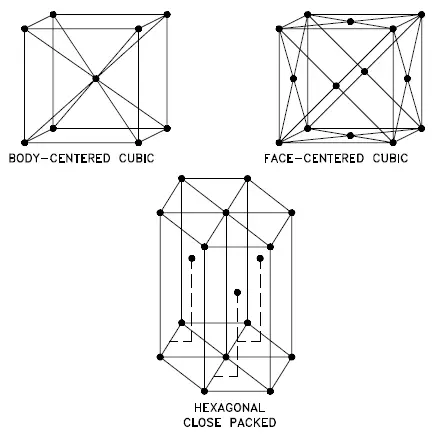
Une structure cristalline possible de l’ hélium est une structure hexagonale compacte.

structures cristallines - FCC, BCC, HCP

Dans les métaux et dans de nombreux autres solides, les atomes sont disposés en réseaux réguliers appelés cristaux. Un réseau cristallin est un motif répétitif de points mathématiques qui s’étend dans tout l’espace. Les forces de la liaison chimique provoquent cette répétition. C’est ce motif répété qui contrôle les propriétés telles que la résistance, la ductilité, la densité, la conductivité (propriété de conduire ou de transmettre la chaleur, l’électricité, etc.) et la forme. Il existe 14 types généraux de ces modèles connus sous le nom de réseaux de Bravais.

Structure cristalline de l’Hélium
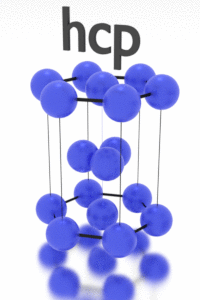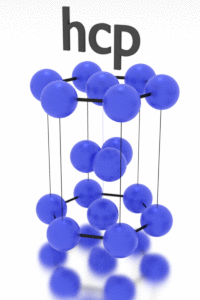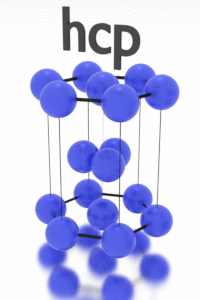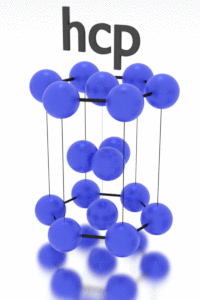
La structure cristalline de l'hélium est : hexagonale compacte

Force des éléments

Élasticité des éléments
Dureté des éléments
À propos de la force
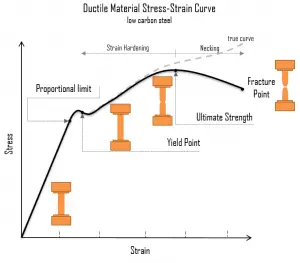
Courbe contrainte-déformation - Résistance des matériauxEn mécanique des matériaux, la résistance d’un matériau est sa capacité à supporter une charge appliquée sans rupture ni déformation plastique. La résistance des matériaux considère essentiellement la relation entre les charges externes appliquées à un matériau et la déformation ou la modification des dimensions du matériau qui en résulte. Lors de la conception de structures et de machines, il est important de tenir compte de ces facteurs, afin que le matériau sélectionné ait une résistance suffisante pour résister aux charges ou forces appliquées et conserver sa forme d’origine. La résistance d’un matériau est sa capacité à supporter cette charge appliquée sans défaillance ni déformation plastique.

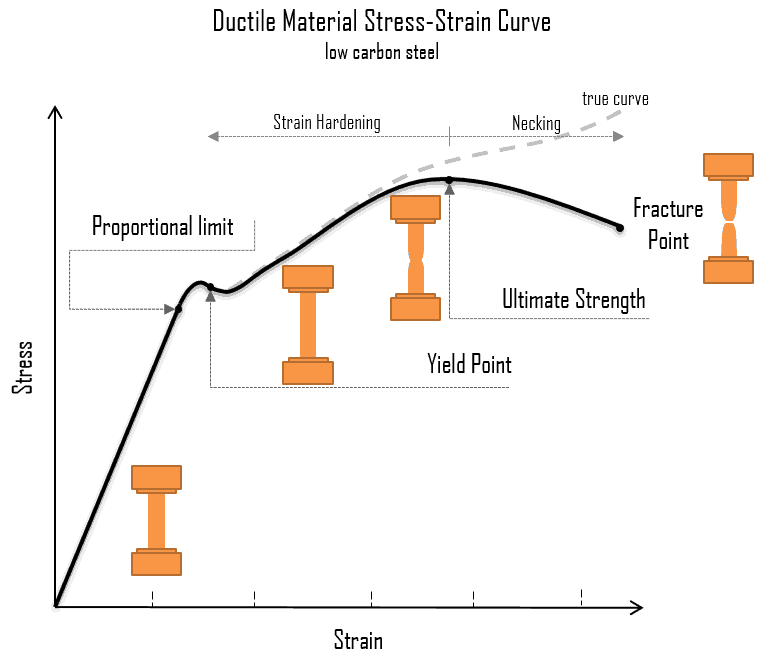
Un diagramme schématique de la courbe contrainte-déformation de l’acier à faible teneur en carbone à température ambiante est présenté dans la figure. Il existe plusieurs étapes montrant des comportements différents, ce qui suggère des propriétés mécaniques différentes. Pour clarifier, les matériaux peuvent manquer une ou plusieurs étapes indiquées sur la figure, ou avoir des étapes totalement différentes. Dans ce cas, nous devons faire la distinction entre les caractéristiques de contrainte-déformation des matériaux ductiles et fragiles. Les points suivants décrivent les différentes régions de la courbe contrainte-déformation et l’importance de plusieurs emplacements spécifiques.

  • Limite proportionnelle. La limite proportionnelle correspond à l’emplacement de la contrainte à l’extrémité de la région linéaire, de sorte que le graphique contrainte-déformation est une ligne droite et le gradient sera égal au module d’élasticité du matériau. Pour les contraintes de traction et de compression, la pente de la partie de la courbe où la contrainte est proportionnelle à la déformation est appelée module de Young et la loi de Hooke s’applique. Entre la limite proportionnelle et la limite d’élasticité, la loi de Hooke devient discutable et la déformation augmente plus rapidement.
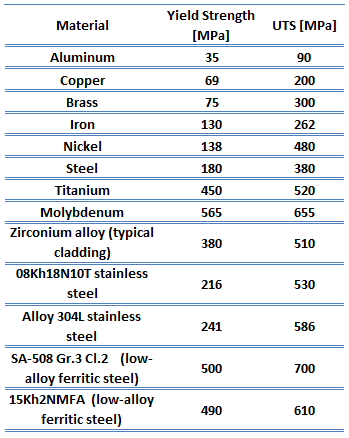
  • Limite d'élasticité - Résistance à la traction ultime - Tableau des matériauxPoint de rendement. La limite d’élasticité est le point sur une courbe contrainte-déformation qui indique la limite du comportement élastique et le début du comportement plastique. La limite d’élasticité ou la limite d’élasticité est la propriété du matériau définie comme la contrainte à laquelle un matériau commence à se déformer plastiquement, tandis que la limite d’élasticité est le point où la déformation non linéaire (élastique + plastique) commence. Avant la limite d’élasticité, le matériau se déforme élastiquement et reprend sa forme d’origine lorsque la contrainte appliquée est supprimée. Une fois la limite d’élasticité dépassée, une partie de la déformation sera permanente et irréversible. Certains aciers et autres matériaux présentent un comportement appelé phénomène de limite d’élasticité. Les limites d’élasticité varient de 35 MPa pour un aluminium à faible résistance à plus de 1400 MPa pour les aciers à très haute résistance.
  • Résistance à la traction ultime. La résistance à la traction ultime est le maximum sur la courbe technique de contrainte-déformation. Cela correspond à la contrainte maximale qui peut être soutenu par une structure en tension. La résistance à la traction ultime est souvent abrégée en « résistance à la traction » ou même en « l’ultime ». Si cette contrainte est appliquée et maintenue, une fracture en résultera. Souvent, cette valeur est nettement supérieure à la limite d’élasticité (jusqu’à 50 à 60 % de plus que le rendement pour certains types de métaux). Lorsqu’un matériau ductile atteint sa résistance ultime, il subit une striction où la section transversale se réduit localement. La courbe contrainte-déformation ne contient pas de contrainte supérieure à la résistance ultime. Même si les déformations peuvent continuer à augmenter, la contrainte diminue généralement après que la résistance ultime a été atteinte. C’est une propriété intensive; sa valeur ne dépend donc pas de la taille de l’éprouvette. Cependant, cela dépend d’autres facteurs, température de l’environnement et du matériau d’essai. Les résistances ultimes à la traction varient de 50 MPa pour un aluminium jusqu’à 3000 MPa pour les aciers à très haute résistance.
  • Point de rupture: Le point de rupture est le point de déformation où le matériau se sépare physiquement. À ce point, la déformation atteint sa valeur maximale et le matériau se rompt effectivement, même si la contrainte correspondante peut être inférieure à la résistance ultime à ce point. Les matériaux ductiles ont une résistance à la rupture inférieure à la résistance ultime à la traction (UTS), alors que dans les matériaux fragiles, la résistance à la rupture est équivalente à l’UTS. Si un matériau ductile atteint sa résistance ultime à la traction dans une situation de charge contrôlée, il continuera à se déformer, sans application de charge supplémentaire, jusqu’à ce qu’il se rompe. Cependant, si le chargement est contrôlé en déplacement, la déformation du matériau peut soulager la charge, empêchant la rupture.

À propos du module d'élasticité

En cas de contrainte de traction d’une barre uniforme (courbe contrainte-déformation), la loi de Hooke décrit le comportement d’une barre dans la région élastique. Dans cette région, l’allongement de la barre est directement proportionnel à la force de traction et à la longueur de la barre et inversement proportionnel à la section transversale et au module d’élasticité. Jusqu’à une contrainte limite, une caisse pourra retrouver ses dimensions au retrait de la charge. Les contraintes appliquées font que les atomes d’un cristal se déplacent de leur position d’équilibre. Tous les atomes sont déplacés de la même quantité et conservent toujours leur géométrie relative. Lorsque les contraintes sont supprimées, tous les atomes reviennent à leur position d’origine et aucune déformation permanente ne se produit. Selon la loi de Hooke, la contrainte est proportionnelle à la déformation (dans la région élastique) et la pente est le module de Young.
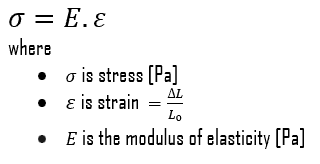
Nous pouvons étendre la même idée de relier la contrainte à la déformation aux applications de cisaillement dans la région linéaire, en reliant la contrainte de cisaillement à la déformation de cisaillement pour créer la loi de Hooke pour la contrainte de cisaillement:
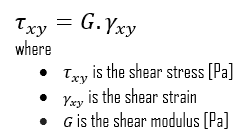
Loi de Hooke pour la contrainte de cisaillement

Pour les matériaux isotropes dans la région élastique, vous pouvez relier le coefficient de Poisson (ν), le module d’élasticité de Young (E) et le module d’élasticité de cisaillement (G):
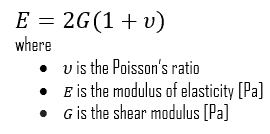
Loi de Hooke - rapport poissons

Les modules élastiques propres aux matériaux polycristallins:

  • Module de Young. Le module d’élasticité de Young est le module d’élasticité pour les contraintes de traction et de compression dans le régime d’élasticité linéaire d’une déformation uniaxiale et est généralement évalué par des essais de traction.
  • Module d’élasticité de cisaillement. Le module de cisaillement, ou module de rigidité, est dérivé de la torsion d’une éprouvette cylindrique. Il décrit la réponse du matériau à la contrainte de cisaillement. Son symbole est G. Le module de cisaillement est l’une des nombreuses quantités permettant de mesurer la rigidité des matériaux et il apparaît dans la loi de Hooke généralisée.
  • Module d’élasticité de masse. Le module d’élasticité de masse décrit l’élasticité volumétrique ou la tendance d’un objet à se déformer dans toutes les directions lorsqu’il est uniformément chargé dans toutes les directions. Par exemple, il décrit la réponse élastique à la pression hydrostatique et à la tension équilatérale (comme la pression au fond de l’océan ou d’une piscine profonde). C’est aussi la propriété d’un matériau qui détermine la réponse élastique à l’application d’une contrainte. Pour un fluide, seul le module de masse est significatif.

À propos de la dureté

En science des matériaux, la dureté est la capacité à résister à l’indentation de surface (déformation plastique localisée) et aux rayures. La dureté est probablement la propriété matérielle la plus mal définie car elle peut indiquer une résistance aux rayures, une résistance à l’abrasion, une résistance à l’indentation ou encore une résistance à la mise en forme ou à la déformation plastique localisée. La dureté est importante d’un point de vue technique car la résistance à l’usure par frottement ou érosion par la vapeur, l’huile et l’eau augmente généralement avec la dureté.

Il existe trois principaux types de mesures de dureté:
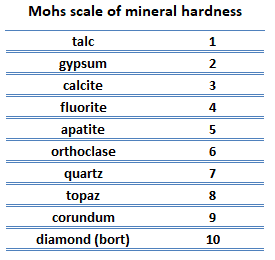
  • Échelle de Mohs - dureté minéraleDureté aux rayures. La dureté à la rayure est la mesure de la résistance d’un échantillon à la déformation plastique permanente due au frottement d’un objet pointu. L’échelle la plus courante pour ce test qualitatif est l’échelle de Mohs, qui est utilisée en minéralogie. L’ échelle de Mohs de dureté minérale est basée sur la capacité d’un échantillon naturel de minéral à rayer visiblement un autre minéral. La dureté d’un matériau est mesurée par rapport à l’échelle en trouvant le matériau le plus dur que le matériau donné peut rayer, ou le matériau le plus doux qui peut rayer le matériau donné. Par exemple, si un matériau est rayé par la topaze mais pas par le quartz, sa dureté sur l’échelle de Mohs se situerait entre 7 et 8.
  • Dureté d’indentation. La dureté d’indentation mesure la capacité à résister à l’indentation de surface (déformation plastique localisée) et la résistance d’un échantillon à la déformation du matériau due à une charge de compression constante d’un objet pointu. Les tests de dureté par indentation sont principalement utilisés dans les domaines de l’ingénierie et de la métallurgie. Les méthodes traditionnelles sont basées sur des tests physiques de dureté par empreinte bien définis. Des pénétrateurs très durs de géométries et de tailles définies sont enfoncés en continu dans le matériau sous une force particulière. Les paramètres de déformation, tels que la profondeur d’indentation dans la méthode Rockwell, sont enregistrés pour donner des mesures de dureté. Les échelles de dureté d’indentation courantes sont Brinell, Rockwell et Vickers.
  • Dureté de rebond. La dureté de rebond, également connue sous le nom de dureté dynamique, mesure la hauteur du « rebond » d’un marteau à pointe de diamant tombé d’une hauteur fixe sur un matériau. L’un des appareils utilisés pour prendre cette mesure est connu sous le nom de scléroscope. Il se compose d’une bille d’acier lâchée d’une hauteur fixe. Ce type de dureté est lié à l’élasticité.

À propos de la structure cristalline

Les trois motifs cristallins de base les plus courants sont :

  • cci. Dans un arrangement d’atomes bcc (BCC), la cellule unitaire se compose de huit atomes aux coins d’un cube et d’un atome au centre du corps du cube. Dans un arrangement bcc, une cellule unitaire contient (8 atomes de coin × ⅛) + (1 atome central × 1) = 2 atomes. Le garnissage est plus efficace (68%) que le simple cubique et la structure est courante pour les métaux alcalins et les métaux de transition précoce. Les métaux contenant des structures BCC comprennent la ferrite, le chrome, le vanadium, le molybdène et le tungstène. Ces métaux possèdent une résistance élevée et une faible ductilité.
  • fcc. Dans un arrangement d’atomes fcc (FCC), la cellule unitaire se compose de huit atomes aux coins d’un cube et d’un atome au centre de chacune des faces du cube. Dans un arrangement fcc, une cellule unitaire contient (8 atomes de coin × ⅛) + (6 atomes de face × ½) = 4 atomes. Cette structure, avec son parent hexagonal (hcp), a le garnissage le plus efficace (74%). Les métaux contenant des structures FCC comprennent l’austénite, l’aluminium, le cuivre, le plomb, l’argent, l’or, le nickel, le platine et le thorium. Ces métaux possèdent une faible résistance et une ductilité élevée.
  • hcp. Dans un arrangement d’atomes hcp (HCP), la cellule unitaire est constituée de trois couches d’atomes. Les couches supérieure et inférieure contiennent six atomes aux coins d’un hexagone et un atome au centre de chaque hexagone. La couche intermédiaire contient trois atomes nichés entre les atomes des couches supérieure et inférieure, d’où le nom de compact. Hexagonal Close Packed (hcp) est l’un des deux types simples de garnissage atomique avec la densité la plus élevée, l’autre étant le cubique à faces centrées (fcc). Cependant, contrairement au fcc, ce n’est pas un réseau de Bravais car il existe deux ensembles non équivalents de points de réseau. Les métaux contenant des structures HCP comprennent le béryllium, le magnésium, le zinc, le cadmium, le cobalt, le thallium et le zirconium. Les métaux HCP ne sont pas aussi ductiles que les métaux FCC.

Résumé

Élément Hélium
Résistance à la traction ultime N / A
Limite d’élasticité N / A
Module de Young N / A
Module d’élasticité de cisaillement N / A
Module d’élasticité de masse N / A
Échelle de Mohs N / A
Dureté Brinell N / A
Dureté Vickers N / A

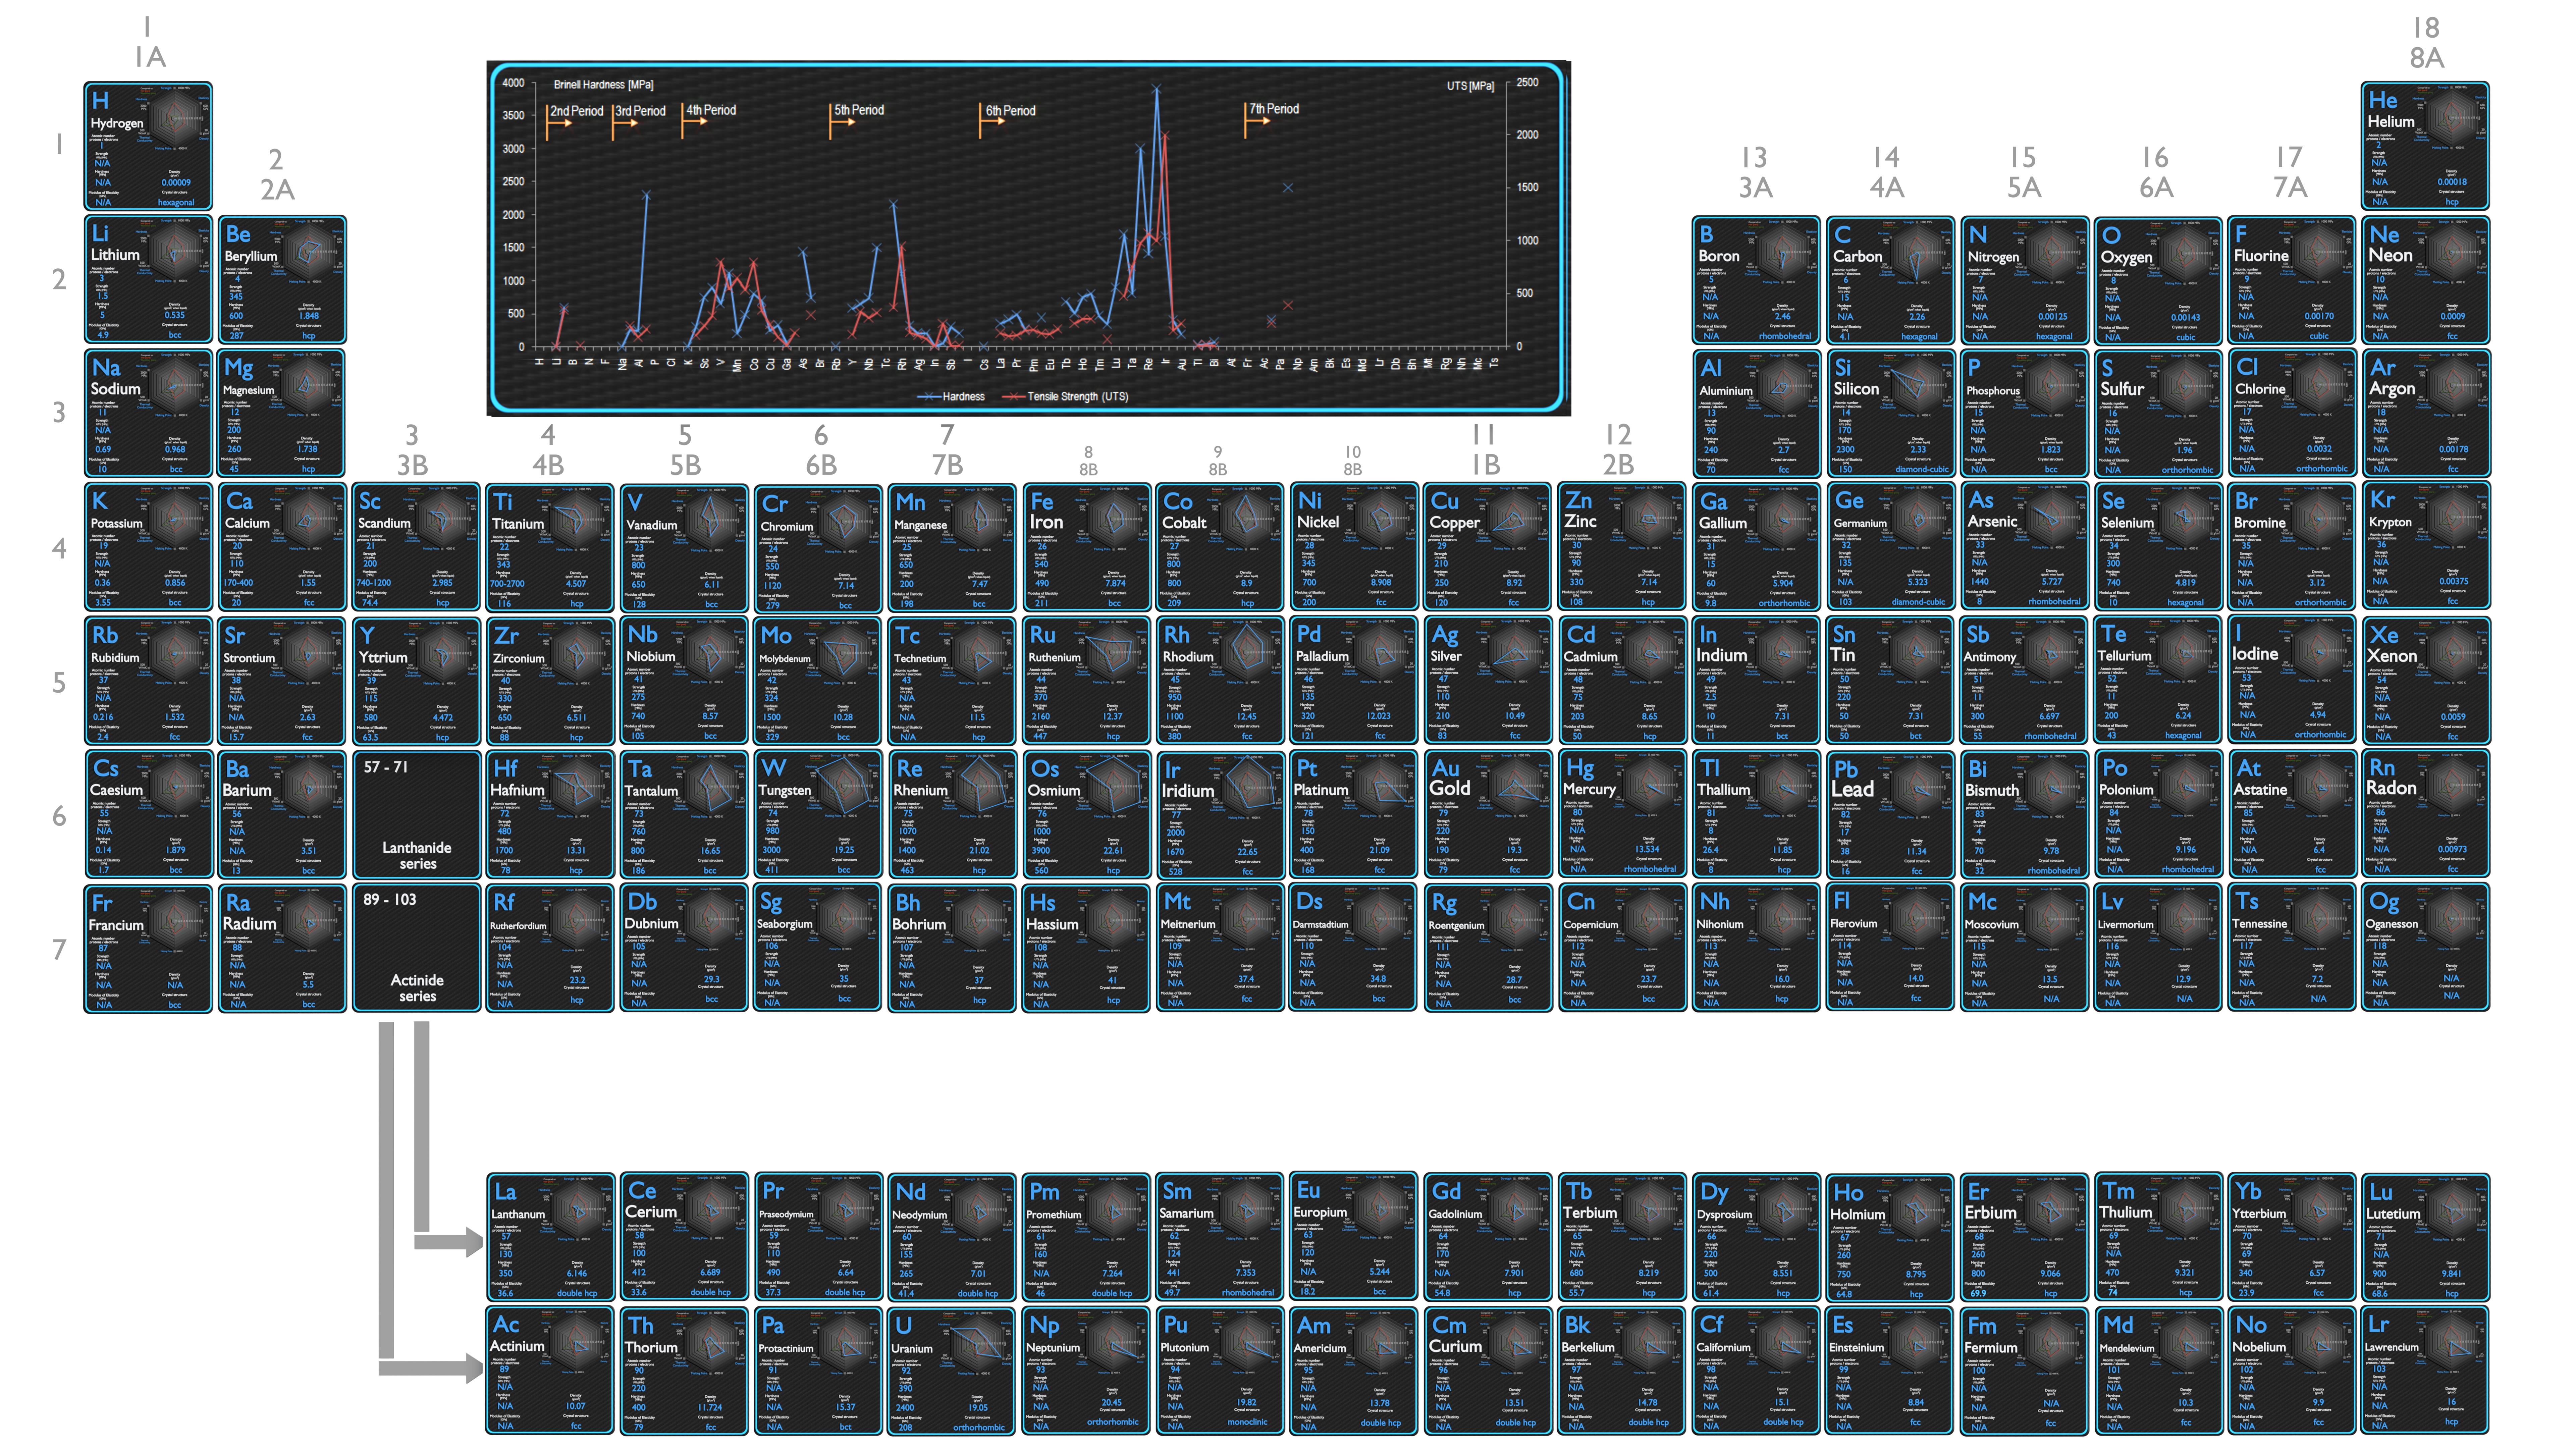
Tableau périodique de l'hélium

Source : www.luciteria.com


Propriétés des autres éléments

Hélium - Comparaison des propriétés mécaniques

Tableau périodique en résolution 8K

Autres propriétés de l’Hélium